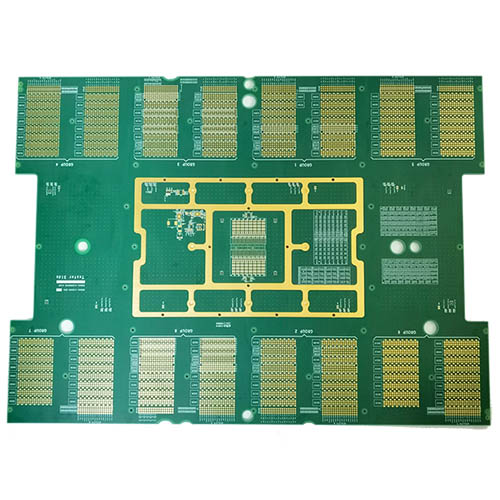
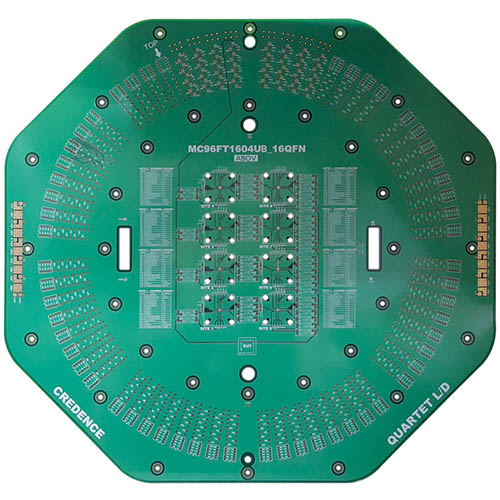
当社は、大手企業向けの自動試験装置(ATE)ボードを製造した10年以上の経験があります。
自動試験装置(ATE)ボードは、半導体チップ試験プロセスで使用されます。ATEボードは、層数が40~60層以上に増加するにつれて複雑さが増しています。これらの設計は、高複雑性、高性能、高層数に焦点を当てています。
ATE PCB(自動試験装置プリント回路基板)は、非常に複雑なデバイスの試験に対する答えとなります!技術の進歩に伴い、信頼性を確保するために非常に複雑なデバイスを試験することが不可欠になっています。これを効果的に行う方法は、自動試験装置プリント回路基板またはATE PCBを提供することです。これは、大規模なテストシステムを試験する効率的な方法として機能します。
ATE PCBに関しては、小さなエラーでも金銭的損失だけでなく、市場投入までの時間の損失につながる可能性があります。したがって、ATE PCBプログラムマネージャーは、従来のPCBを超えた専門スキルを持つことが不可欠です。
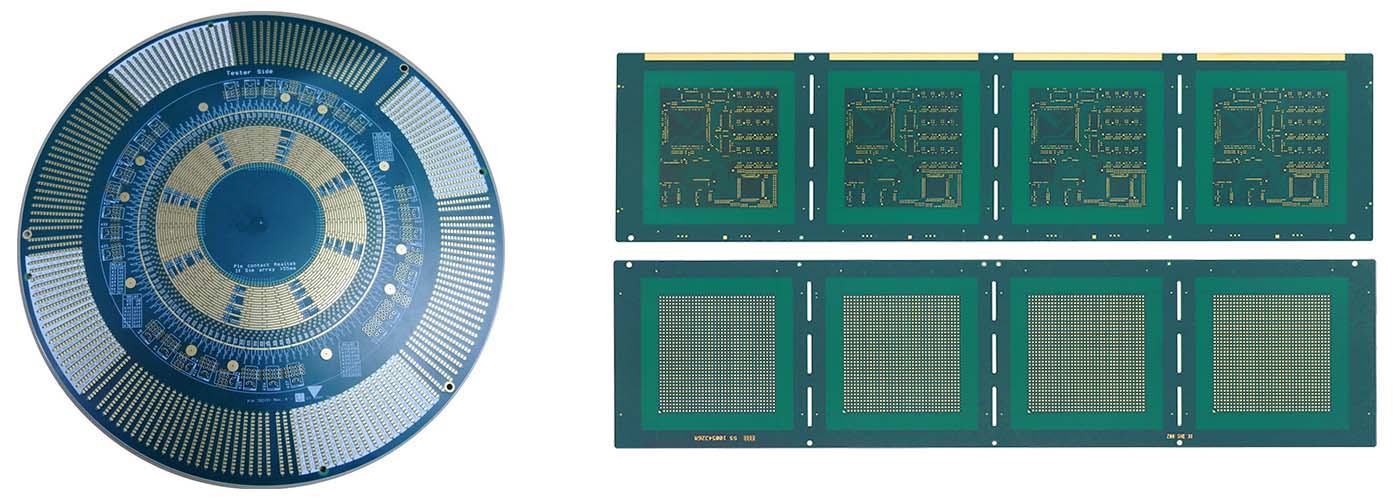
当社の作業スタッフは、最も複雑なATE PCBボード製造を効率的に完了するための数十年のノウハウと経験を持っています。KKPCBでは、業界が提供する最高かつ最も効果的なATE PCB製造を入手できます。無料相談についてはお問い合わせください。
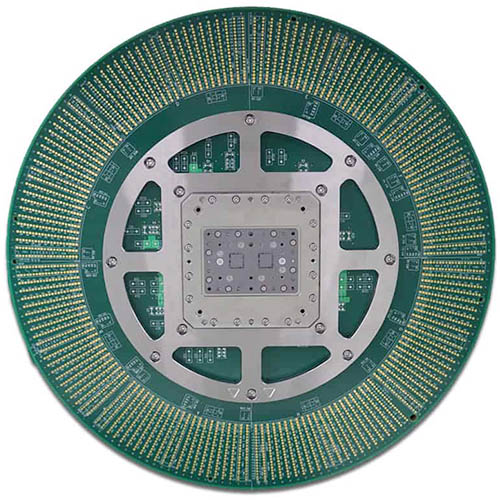
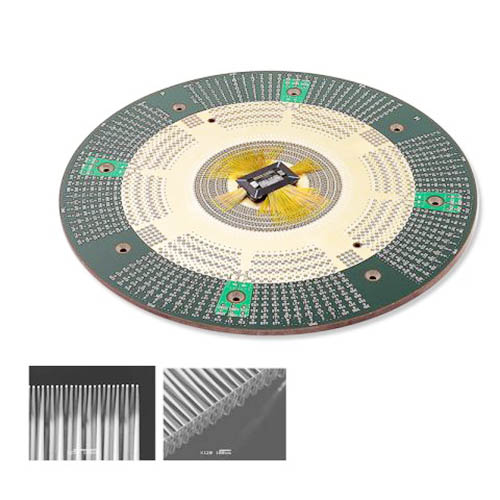
切断されていない、パッケージ化されていない半導体の試験に使用され、ダイの電気試験を実行します。PCB BGAピッチは通常0.3mm以上で、ピッチが0.3mm未満の場合は、インターポーザーとMLOアダプターボードを使用してプローブカードに接続する必要があります。インピーダンス制御および表面平坦性が高度に要求されます。

プローブカードは、本質的に半導体ウェハのウェハ試験を実行するために使用されるインターフェースまたはボードです。これは、ウェハ上にある集積回路をATE(自動試験装置)に接続し、製造および出荷前に電気パラメータと性能を試験するために使用されます。
垂直プローブは、汎用ロジックやマイクロコンピュータに関連する製品などのマルチダイ試験を実行するために使用されるプローブカードです。針は短く、基板と比較して垂直に配置されているため、小さなパッドおよび高周波ウェハに理想的な選択肢となります。
特定の動作環境と時間下でパッケージICのエージング試験を実行し、信頼性を検証するために使用されます。BGAピッチは通常0.4mm以上で、超高熱性能を持つポリイミド材料を使用しています。
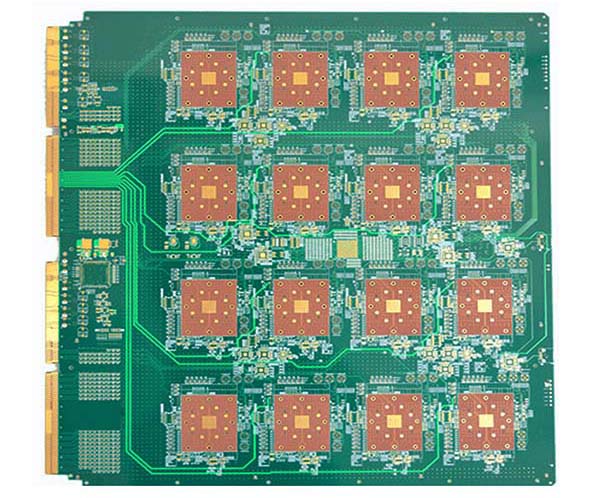
バーンインボードは、バーンインプロセスにおいて治具として機能するプリント回路基板です。バーンインボードは、ASIC信頼性試験プロセスの一部として使用され、その間にコンポーネントにストレスを加えて故障を検出します。バーンインボードは、試験対象のASICを収容するソケットで構成され、試験中の高温に耐えるように設計されています。
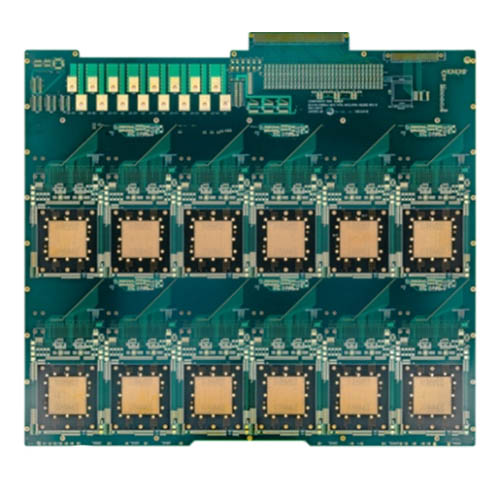
切断、ダイアタッチ、ワイヤボンディング、プラスチックパッケージを経て、ウェハはエポキシ樹脂または他の材料でパッケージ化され、ICになります。その後、ATEマシンが電気試験を実行して良否を検証します。BGAピッチは通常0.35mm以上です。インピーダンス制御。
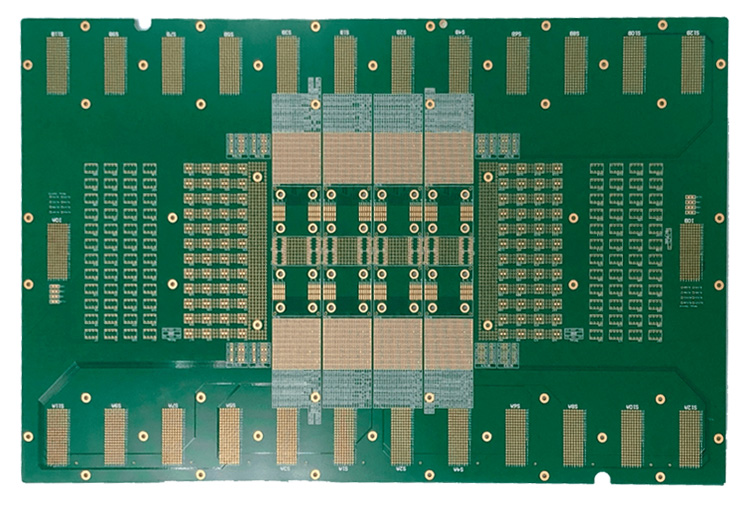
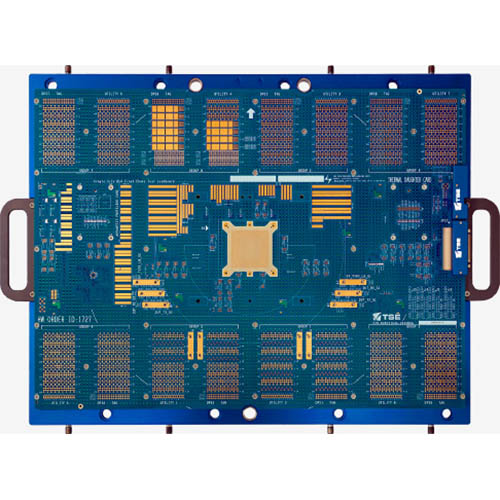
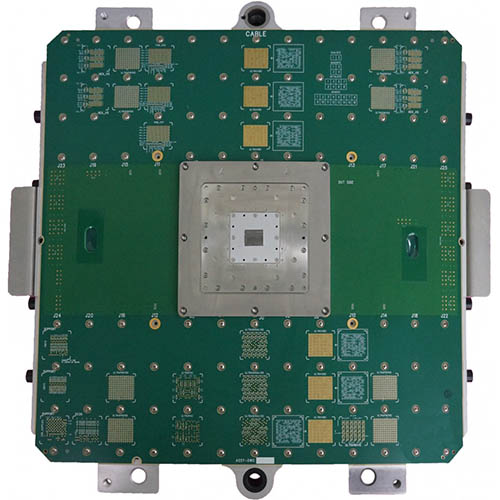
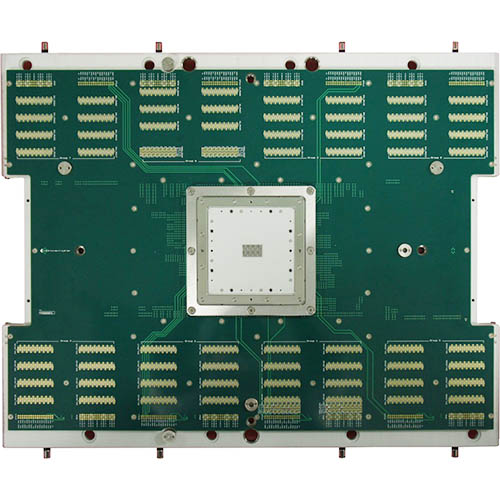
ロードボード(LB)は、テスター(ATE)と被試験デバイス(DUT)間の機械的および電気的インターフェースとして機能する必須のカスタムメイドPCBです。ロードボードは明確に定義された物理的寸法を持ち、テスターに完全に適合する必要があります。これはASICテストソリューション全体の一部であり、ASICテスト仕様書に指定される必要があります。画像はソケットとスティフナーを備えたロードボードを示しています。
一般的に、LBは2つのインターフェースで構成されています。1つのインターフェースはテスターのハンドラユニットへの上向きです。ハンドラは、トレイからDUTを取り出してソケットに配置する自動ピックアンドプレースユニットです。2番目のインターフェースはテスターのポゴピンへの下向きです。これらはテスターをDUTに電気的に接続するテスターIOポートです。
ロードボードは、テスターとデバイス間のインターフェースとして電気的特性を評価する目的で使用されます。主な性能は、ボードの電気的特性の分析です。
ロードボード設計では多くの要因が考慮され、その1つが電源ルーティングです。DUTが必要とする各電源電圧に個別の電源プレーンを割り当てることが良い慣行です。たとえ2つ以上の電源が同じ公称電圧に接続される場合でもです。これには2つの利点があります。
出力監視のために各電源プレーンにできるだけDUTの近くにセンスラインを追加することも役立ちます。各電源プレーンとグランドプレーン間にデカップリングコンデンサを配置して、電源ノイズを低減します。コンデンサの値は、DUTの動作周波数に基づいて選択する必要があることに注意してください。
信号ルーティングは、ロードボードの設計におけるもう1つの考慮事項です。信号プレーン上に電源プレーンを重ねることは避けてください。DUT信号には2つのタイプがあり、ロードボードでの処理に関するガイドラインは異なります。最初のタイプである低速デジタル信号は、ロードボード設計に関してそれほど要求されません。デジタル信号は同じプレーンを共有できますが、独自のプレーンを持つ必要があります。トレースの長さは同じである必要があります。
DUT信号の2番目のタイプは、高性能信号です。この信号タイプは、測定に高性能計測器を必要とします。これらの信号の速度と精度はATEでは処理できないためです。DUTをロードボードに接続するケーブルの長さはできるだけ短くしてください。混合信号の並列配線も避けて、ノイズ結合を防ぎます。言うまでもなく、高性能信号には独自の信号プレーンが必要です。
ロードボードには、テストサイトに配線されるケーブル用のコネクタが必要です。高速アプリケーションでは、一般にSMAおよびSSMBコネクタが使用されます。より高い帯域幅のアプリケーションでは、SMAコネクタを使用する方が適しています。このネジ式コネクタは、プッシュ/プル式コネクタであるSSMBコネクタよりも大きく、より高い帯域幅用に設計されているためです。SMAはロードボード上でもより頑丈で、より大きな機械的ストレスに耐えることができます。
デカップリングコンデンサは、できるだけDUTの近くに、できればソケットの直下に配置する必要があります。AC結合コンデンサと終端抵抗も同様に、できるだけDUTの近くに配置する必要があります。ロードボードには表面実装部品の使用も推奨されます。ロードボードに使用される電源は、ボード上のすべてのリレーに電力を供給するのに十分な電力を持つ必要があります。
半導体ロードボードは、IC生産品質管理の重要な部分です。ロードボードは、電流、電圧、電力などのいくつかのパラメータを測定するためにICに一連の電気接続を提供するため、複雑な設計になることがよくあります。さらに、ロードボードは高速信号伝送をサポートする必要があることが多く、信号損失とクロストークを最小限に抑えるためにトレースの慎重なルーティングが必要です。
ロードボードは、多くの場合、特定のデバイスまたはデバイスグループにカスタマイズされます。そのため、完全ですぐに使用できるロードボードは通常、既製品として入手できません。新製品用のロードボードを入手する通常の方法は、設計および製造を依頼することです。したがって、ほとんどのテストエンジニアリンググループは、ロードボードの設計と製造にある程度の専門知識を持っています。
ロードボードは、テストソケットまたはハンドラインターフェースを備えたPCBと、ロードボードのテスト回路を構成するさまざまなコンポーネント(IC、抵抗、コンデンサ、インダクタ、リレー、コネクタなど)で構成されています。ロードボードPCBの一般的なラミネートは、FR4(難燃性4ガラス繊維)です。ロードボードPCBの層数も、設計の複雑さによって異なります。複雑なデバイス用の一部のロードボードは、20層以上になることもあります。
ロードボードの設計上の考慮事項は、他のPCBと同様です。電源分配、クロック信号ルーティング、高速信号ルーティング、信号完全性、配線長など、すべての設計ルールがここでも適用されます。場合によっては、特にRF信号性能を確保するために、電気シミュレーションを実行することが賢明です。
レイアウトが順次完了した後の次の段階は、もちろんボードサービスの製造/製作と、さまざまなパッシブまたはアクティブコンポーネントおよびソケットを備えたボードの組み立てです。
当社は常に1枚ではなく2枚の基板の製作をお勧めしています。2枚目は1枚目に不具合が生じた場合の予備となるためです。この種の不具合は生産ライン全体を停止させる可能性があるため、生産と出荷の遅延リスクを下げるために 予備のロードボードのご準備をご検討ください。ロードボードの製造・実装には、設計の複雑さに応じて最大8〜10週間かかる場合があります。
ロードボードはASICテストソリューションに欠かせない部品です。生産上の問題を最小限に抑えるために、堅牢でありながらシンプルな設計にし、可能であれば1枚をバックアップとして保管しておいてください。
理想的なロードボードは、DUTのテストプロセスに歪み、ノイズ、遅延、エラーを一切もたらしません。つまり、理想的なロードボードとは、まったく存在しないかのように、すなわちDUTがATEに直接接続されているかのように感じられるものです。この理想にできるだけ近いロードボードを実現することが、ロードボードを設計するすべてのエンジニアにとっての課題です。
| 項目 | 標準技術 | 先端技術 |
|---|---|---|
| PCB厚さ | 250 mil | 280 mil |
| PCB層数 | 60 | 80 |
| 最小抵抗公差 | ±5% | ±5% |
| 最小最終厚さ公差 | ±7 mil | ±7 mil |
| 最小誘電体間隔 | < 1 mil – 0.5 mil | < 0.5 mil |
| ドリルピッチ | 14 mil | < 14 mil |
| 最小ドリル径 | 5 mil | 4 mil |
| 最小アスペクト比 | 42:1 | 46:1 |
| ドリルから銅までの最小距離 | 3 mil | 2.5 mil |
| DUTピン数 | 1500-2000 | > 2000 |
| ブランクドリルピッチ | 87 mil | 87 mil |
| 最小内層線幅 | 1.75 mil | < 1.75 mil |
| 最小内層Cu間隔 | 2 mil | 1.5 mil |
| 最小外層線幅 | 2.2 mil | < 2.2 mil |
| 最小外層Cu間隔 | 2 mil | 1.5 mil |
| ねじれ&反り | 0.5% | 0.3% |
| POFV均一性 | 15 μm | < 15 μm |
| DUTパッド高さ変動 | / | 1.5 mil/インチ |
| パッド高さの全変動 | / | 200 μm |
| 要件 | 説明 |
|---|---|
| アライメントと高アスペクト比 | 主なトレンド:BGA基板ピッチ0.35~0.5 mm; 複数の並列テストチャネル:4サイト、8~16サイト; >30層、穴とトレース間の間隔が4 mil未満; PCB能力要件:高アスペクト比のための精密な層間アライメントとドリル加工、めっき、VIA-in-PAD。 |
| テストインターフェース | 主なトレンド:BGAプローブピッチ85~200 μm; 高品質ピッチ40~55 μm、標準的なPCB加工能力を超える。スペーストランスフォーマーインターフェースMLO/MLC、ICS技術、および裏面処理が必要。 |
| 表面平坦度 | プローブカードおよび高品質ATEボードは優れた表面平坦度を必要とし、ねじれと反りは0.1%~0.2%。DUTパッドの高さ変動は2 mil以内に制御する必要があり、高品質製品では25~28 μmが要求される。 |
| 表面品質 | DUTパッドはプローブを介して確実に接続する必要があるため、パッド表面は高品質でなければならない—へこみ、損傷、傷、粗さがあってはならない。 |
| 信号整合性 | 信号整合性を確保するため、抵抗公差は±5%以内、バックドリル後の残存スタブ長は< 10 milでなければならない。均一なめっき、エッチング、バックドリル加工に対する高い能力が要求される。 |
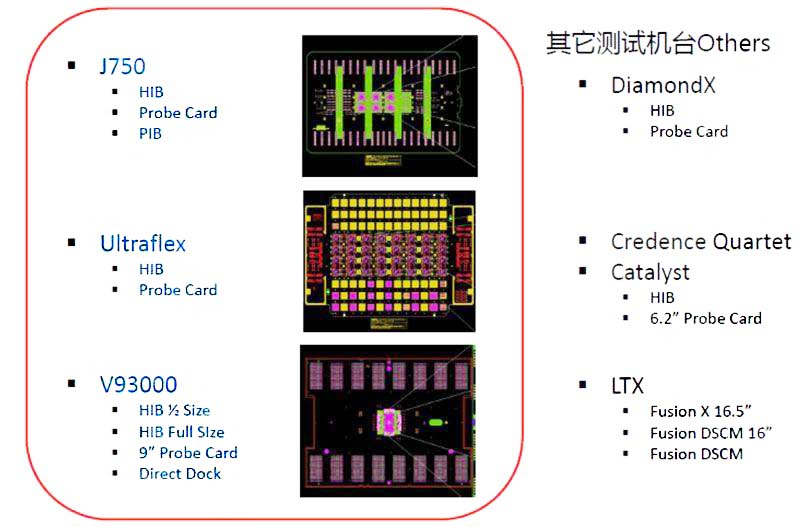
ATE PCBボードハードウェアの製造におけるKKPCBの専門知識は、広範かつ深遠です。KKPCBには、すべての主要な技術的特徴にわたる知識と経験を持つ専門の製造チームがあります。KKPCBにおけるATEボードの製造およびテストプロセスは、品質と信頼性を最高レベルで実現するために磨き上げられています。この事業分野におけるKKPCBの顧客基盤には、世界をリードする半導体企業が複数含まれており、この分野における成功と顧客満足へのコミットメントの証となっています。
KKPCBでは、最先端の設備と、ATE PCBの最も専門的な要件に対応できる専門家チームを備えています。さらに、当社と手を組むことで、お客様に優位性をもたらす豊富な業界ベストプラクティスにもアクセスできます。
当社は、お客様の早期市場投入を支援する迅速なターンアラウンドタイムの提供に全力で取り組んでいます。品質に対する惜しみない注力が、お客様からの信頼を得ています。
必要なのは、当社チームに連絡を取り、ご要望をお伝えいただくだけです。経験豊富なチームが、非常にコスト効率が高く、お客様のプロジェクトが極めて競争力を持つことを保証するカスタム見積もりをご提示します!
KKPCBには、すべての主要なテスタープラットフォームにわたる知識と経験を持つ専門のATE PCB製造チームがあります。KKPCBにおけるATEボードのATE PCB製造プロセスは、最高の品質と信頼性を生み出すために磨き上げられています。
| Advantestロードボード | Credenceロードボード | Teradyneロードボード | Verigyロードボード |
|---|---|---|---|
| T6672 | ASL1000 | CATALYST | V93000 |
| T6372(ND2) | ASL1000-D10 | J750 | V83000 |
| T2000 | ASL3000 | ULTRAFLEX | |
| T6673SQ | ITS9000 | FLEX | |
| T6673ZIF | PKII | TIGER |
| T2000 | DUO9 | CATALYST | TIGER |
| T5335P | SC312 | J750 | J971 |
| T5371 | KALOS2 | IP750 | V83000 |
| T5377 | ASL3000 | D750EX | V93000 |
| T6371P | SAPPHIRE | ULTRAFLEX | V93K-INT-PC |
| T6372(ND2) | SAPPHIRE-D10 | FLEX | TS6700 |
すべての主要なテストボードおよびATE ICテストシステムのお客様に対して豊富な経験を持っています。当社はさまざまなPCB設計要件の下でATE用PCBボードを製造してきた長い経験があり、高歩留まりの製造ソリューションを提供することができます。
経験豊富な専門メーカーが採用するATE PCB製造プロセスにより、正しいPCBが初回で予定通りに納品されることを保証します。
バーンインは、通常使用前にコンポーネントに対して行われるプロセスであり、コンポーネントにストレスを与えて故障を検出し、コンポーネントの信頼性を確保します。
PCBバーンインプロセスは通常125ºCで行われ、サンプルに電気的励起が印加されます。このプロセスは、サンプルが搭載されるバーンインボードを使用することで促進されます。これらのボードはその後、バーンインオーブンに挿入され、オーブン温度を125ºCに維持しながらサンプルに必要な電圧を供給します。印加される電気バイアスは静的または動的のいずれかです。
バーンインテストは、PCBメーカーが新しいボードが過度の使用や熱にどの程度耐えられるか、またこれらの要因が機能エラーにつながるかどうかを分析するのに役立ちます。各ボードは特定の電流および内部・外部温度パラメータ内で動作します。バーンインテストは、これらのボードを通常故障するポイントまで追い込み、これらの問題が発生するかどうかを確認します。
バーンインテスト中、技術者はプロトタイプボードに電流を流し、高温環境に保持しながらボードのファームウェアを動作させます。これは通常48時間から168時間の間行われます。その後、メーカーはボードの機能性を検査し、どのような問題が発生したか、コンポーネントやファームウェアが故障したかどうかを確認します。デバイスの使用初期に欠陥が発生した場合、それを検査および修正する十分な時間が得られます。
メーカーは主に2種類のバーンインテストを使用しています:静的および動的です。それぞれ異なるストレッサーを提供し、ボードの意図する用途に応じて必要となります。
静的バーンインは、より安価で迅速なオプションであり、通常は熱または電圧の単一基準に対してボードをテストします。テスターは温度制御された環境でコンポーネントからコンポーネントへボード全体にプローブを走らせます。テストチャンバーが必要な温度に達すると、プローブは選択された電圧で各コンポーネントに定常電流を流します。
このテストの目的は、極端な温度への継続的な暴露または段階的な暴露の結果を検査することです。静的テストは、温暖な気候で保管されるボードや、安定した高温で動作する機械に最適です。各コンポーネントはこの暴露の影響を判断するためにテストされ、エラーや欠陥が発生した場合に交換できるようにします。
静的バーンインテストと同様に、動的試験ではテストチャンバーを所望の温度に設定し、各コンポーネントに電流を流します。動的テストの主な違いは、コンポーネントが各要素に入力信号も送信することです。これにより、コンポーネントを電圧および温度耐性に対してテストし、テスターがこれらがコンポーネントの機能性に与える影響を確認できるようにします。
動的テストは、極限環境や大きな負荷の下で動作するボードに最適です。これらの試験は、後のテストの前に除去する必要がある誤動作コンポーネントを発見し、他のエラーを削減します。また、テスターがファームウェアがどの程度影響を受けるかを確認できるようにします。
テストの種類に関係なく、理想的には、信頼性の高い結果を確保するためにバーンインテストを複数回実施することをお勧めします。これらの検査は時間の経過に伴うエラーの可能性を調べるため、最長の時間枠で最良の結果が得られます。
バーンインボードは高品質の材料で作られています。125ºCに達するオーブンテストに耐えるために、特別なバージョンのFR4が使用されます(High Tg FR4)。250ºCまでの温度にはポリイミドが使用され、300ºCのより高い温度にはより高グレードのポリイミドが使用されます。
バーンインボードの設計は、一般的なPCB設計ガイドラインと似ていますが、いくつかの追加要素があります。最も重要な考慮事項の一つは、バーンインボードとテストソケットに可能な限り高い信頼性と品質を選択することです。被試験デバイスより先に故障するような事態は避けたいものです。すべてのアクティブ/パッシブ部品およびコネクタは高温要件に適合し、すべての材料と部品は高温および経年劣化要件を満たす必要があります。
ロードボード設計では多くの要素が考慮されますが、その一つが電源配線です。DUTが必要とする各電源電圧ごとに個別の電源プレーンを割り当てることが推奨されます。たとえ二つ以上の電源が同じ公称電圧に接続される場合でも同様です。これには二つの利点があります:1) 電源間のノイズ耐性、2) 後で各電源を異なる電圧に割り当てる柔軟性です。出力監視のために各電源プレーンにDUTのできるだけ近くまでセンスラインを追加することも有効です。各電源プレーンとグランドプレーンの間にデカップリングコンデンサを配置して電源ノイズを低減してください。コンデンサの値はDUTの動作周波数に基づいて選択する必要があることに注意してください。
信号配線もロードボード設計におけるもう一つの考慮事項です。信号プレーンの上に電源プレーンを重ねることは避けてください。DUT信号には二つのタイプがあり、ロードボードでの取り扱いガイドラインはそれぞれ異なります。
第一のタイプである低速デジタル信号は、ロードボード設計においてそれほど多くの要件はありません。デジタル信号は同じプレーンを共有できますが、専用のプレーンを持つべきです。トレースの長さは同一にする必要があります。
第二のタイプのDUT信号は高性能信号です。この信号タイプは測定に高性能計測器を必要とします。これらの信号の速度と精度はATEでは処理できないためです。DUTとロードボードを接続するケーブルの長さは可能な限り短くしてください。また、ノイズ結合を避けるため、異なる信号の並行走線も避けてください。言うまでもなく、高性能信号には専用の信号プレーンが必要です。
ロードボードにはテストサイトまで延びるケーブル用のコネクタが必要です。高速アプリケーションでは一般にSMAおよびSSMBコネクタが使用されます。より高い帯域幅のアプリケーションにはSMAコネクタの使用が適しています。このネジ式のコネクタはプッシュ/プル式のSSMBコネクタよりも大きく、より高い帯域幅向けに設計されているためです。SMAはロードボード上でもより頑丈で、より大きな機械的ストレスに耐えることができます。
デカップリングコンデンサはDUTのできるだけ近く、望ましくはソケットの直下に配置する必要があります。AC結合コンデンサと終端抵抗も同様にDUTのできるだけ近くに配置してください。ロードボードには表面実装部品の使用も推奨されます。ロードボードに使用する電源は、ボード上のすべてのリレーに通電するのに十分な電力を持つ必要があります。
適切に設計されたLBは電子的に「見えない」存在であり、DUT信号に歪みや遅延を一切もたらしません。ロードボードはテスタで実行されるすべてのテストをサポートでき、将来のテスト(例えば、クアッドパラレルテストをサポートするためのテストソリューションの拡張)にも対応できる十分な柔軟性を持つべきです。
実際、多くのテストエンジニアはLB上にアクティブ部品を一切搭載せず、ASIC機能をサポートするために必要なパッシブ部品のみを搭載するよう努めています。ロードボードを簡素化する傾向は、生産ラインを停止させる可能性のある生産段階での故障の確率を低減する必要性から来ています。ロードボードが複雑になると、バグ修正にかかる時間が増加します。
異なるテスタ(ATE)は異なるLBサイズを必要とします。しかし、すべてのロードボードは同じ要素で構成されています:
場合によっては、インターフェースボードとしての役割に加えて、LBはオンボードテスト機能(例えばFPGAなど)を含むこともあります。テスタ単独ではサポートできない特定のテストタスクは、LB上で直接実行できます(ループバックなど)。
ほとんどどのレイアウトまたはPCBエンジニアでもロードボードを設計できます。テストとロードボードの概念に関する一般的な理解以外に特別な要件はありません。LBは通常RF4材料で作られ、通常非常に厚く、20層以上で構成されます。
ロードボード設計の考慮事項は他のPCBと同様です。電源分配、クロック信号配線、高速信号配線、信号整合性、配線長、これらすべての設計ルールがここでも適用されます。場合によっては、特にRF信号性能を確保するために、電気シミュレーションを実行することが賢明です。
レイアウトが順次完了した後の次の段階は、もちろんボードサービスの製造/製作と、各種パッシブまたはアクティブ部品およびソケットを含むボードの組み立てです。
私たちは常に1枚だけでなく2枚のボードを製作することを推奨しています。1枚目のボードに故障が発生した場合に2枚目をバックアップとして使用するためです。この種の故障は生産ライン全体を停止させる可能性があるため、生産と出荷の遅延リスクを低減するためにバックアップロードボードの用意を検討されることをお勧めします。ロードボードの製作と組み立ては、設計の複雑さに応じて最大8〜10週間かかる場合があります。
ロードボードはASICテストソリューションの不可欠な部分です。生産上の問題を最小限に抑えるために堅牢かつシンプルな設計を行い、可能であれば1枚をバックアップとして保管してください。
KKPCBは、フレックス、リジッドフレックス、RF/マイクロ波、HDI、リジッド多層、およびATEテストボード向けのPCB設計、製造、実装、テストを専門とする大手電子ソリューションプロバイダーです。試作、部品調達、SMT/THT実装、機能テスト、筐体組立、最終製品パッケージングを含む包括的なエンドツーエンドサービスを提供しています。ワンストップの社内体制により、KKPCBはOEMおよびODMソリューションを短納期、高品質、コスト効率よく提供し、世界中の顧客にサービスを展開しています。