KKPCB fournit des PCB ATE (équipement de test automatisé) et des cartes à sondes de haute précision conçus pour l’industrie du test des semi-conducteurs. Nos cartes permettent un test précis, fiable et efficace de dispositifs complexes, prenant en charge la transmission de signaux à haute vitesse, les connexions à pas fin et les dispositions à haute densité. Grâce à des processus de fabrication avancés, un contrôle qualité rigoureux et une ingénierie experte, nos PCB ATE et cartes à sondes garantissent des performances optimales, réduisent les échecs de test et accélèrent votre cycle de validation de produit. Idéal pour les fabricants de semi-conducteurs, les laboratoires de test et les FEO électroniques à la recherche de solutions de test robustes et fiables.
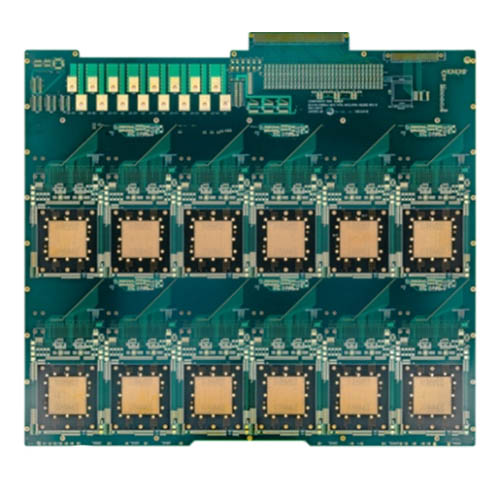
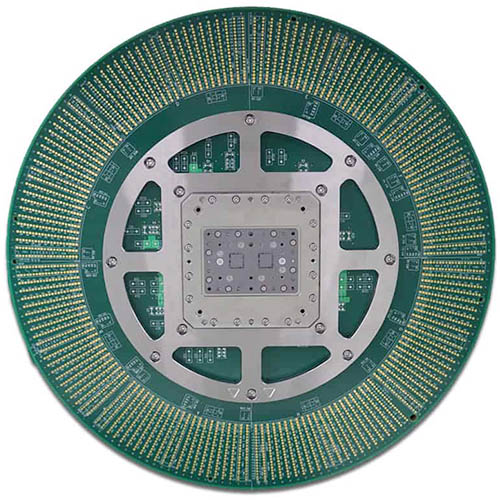
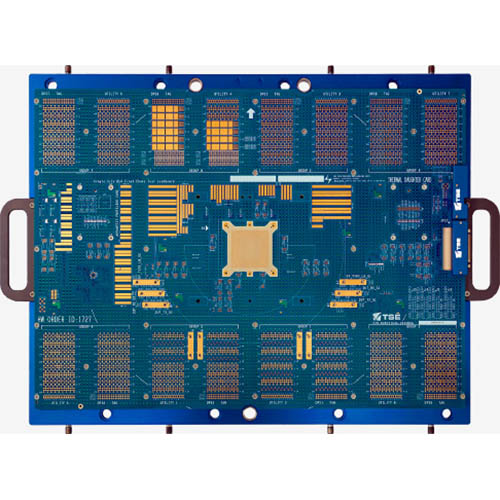
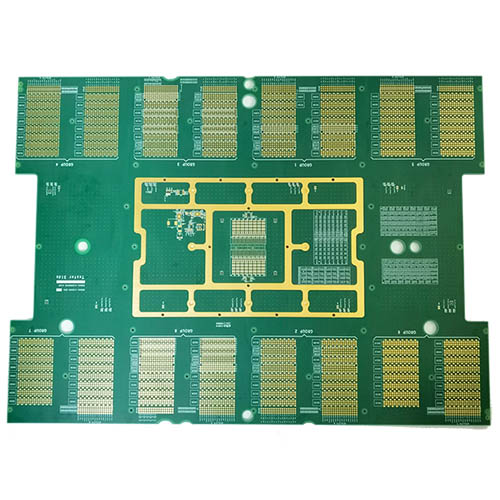
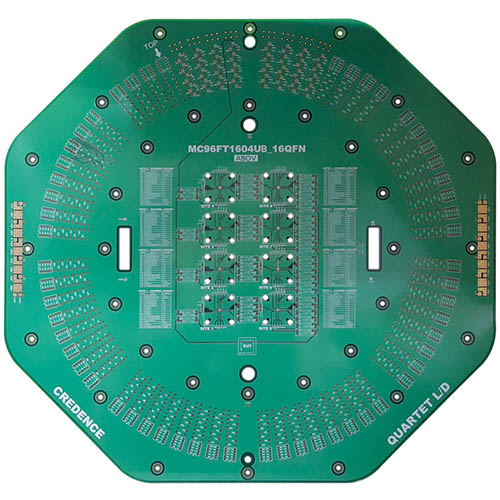
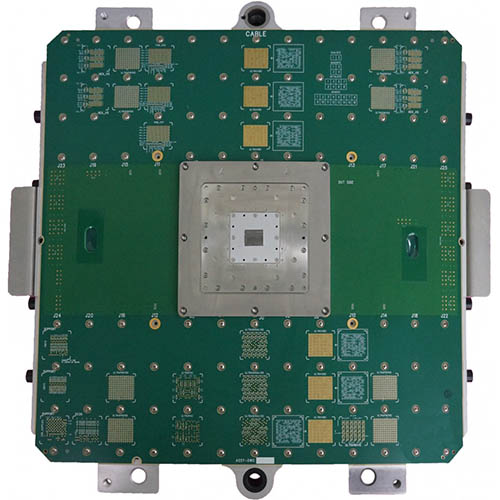
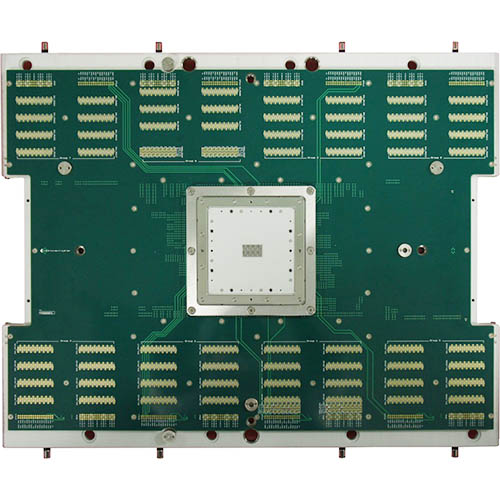
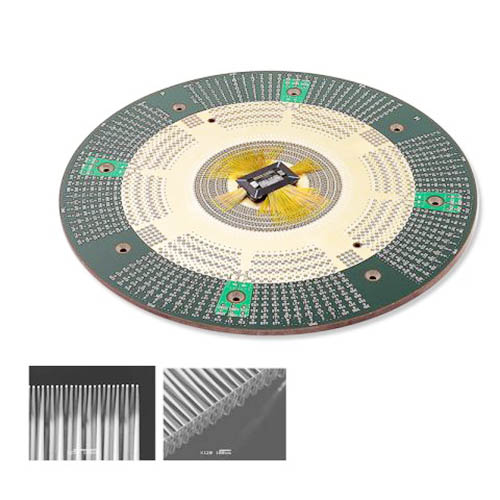
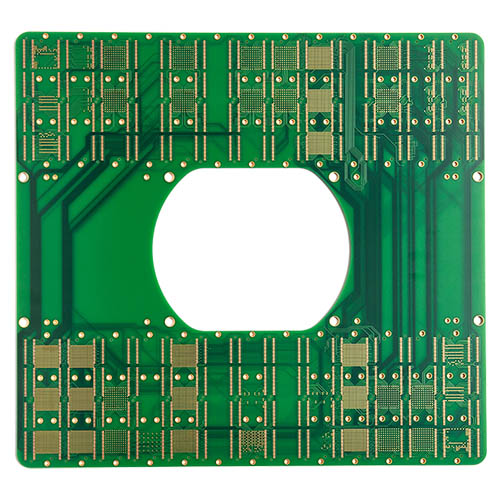
Nous avons plus de 10 ans d’expérience dans la production de cartes d’équipement de test automatisé (ATE) pour des entreprises de premier plan.
Les cartes d’équipement de test automatisé (ATE) sont utilisées dans le processus de test des puces semi-conductrices. Les cartes ATE deviennent de plus en plus complexes avec un nombre croissant de couches – jusqu’à 40 à 60. Ces conceptions mettent l’accent sur une grande complexité, des performances élevées et un nombre élevé de couches.
Le PCB ATE (carte de circuit imprimé d’équipement de test automatisé) peut être votre réponse pour tester des dispositifs très complexes ! Avec l’évolution de la technologie, une chose devient impérative : tester des dispositifs très complexes afin de garantir la fiabilité. Un moyen efficace d’y parvenir est de fournir une carte de circuit imprimé d’équipement de test automatique ou PCB ATE. Elle constitue un moyen efficace de tester de grands systèmes de test.
En ce qui concerne les PCB ATE, toute petite erreur peut entraîner non seulement une perte monétaire mais aussi une perte de temps de mise sur le marché. Il est donc impératif que les chefs de programme de PCB ATE possèdent des compétences spécialisées qui vont au-delà des PCB conventionnels.
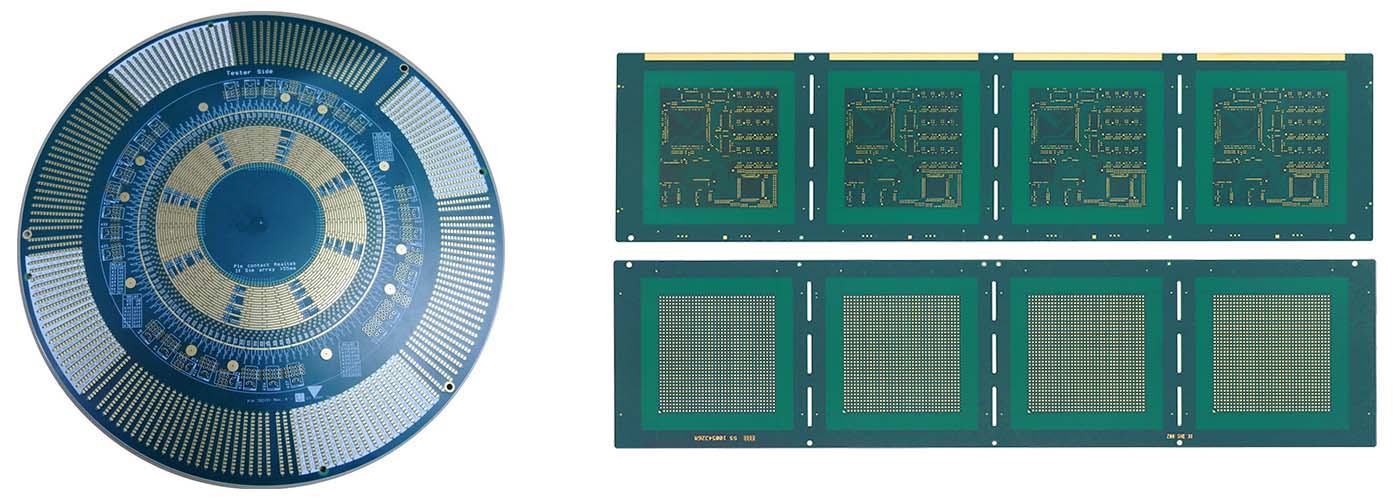
Notre personnel dispose de décennies de savoir-faire et d’expérience pour réaliser efficacement la fabrication des cartes PCB ATE les plus complexes. Chez KKPCB, vous obtiendrez la meilleure et la plus efficace fabrication de PCB ATE que notre industrie propose. Contactez-nous pour une consultation gratuite.
Used to test the un-cut, un-packaged semiconductor, that is performing the electrical test for Die;The PCB BGA pitch is usually ≥0.3mm, when pitch <0.3mm, need to use interposer and MLO adaptor board to connect with probe card; Impedance controlled and highly demanded for surface evenness.

Une carte à sondes est essentiellement une interface ou une carte utilisée pour effectuer un test de tranche pour une tranche de semi-conducteur. Elle est utilisée pour connecter les circuits intégrés situés sur une tranche à l’ATE (équipement de test automatisé) afin de tester leurs paramètres électriques et leurs performances avant leur fabrication et leur expédition.
Les sondes verticales sont des cartes à sondes utilisées pour effectuer le test multi-puces de produits tels que ceux associés à la logique générale et aux micro-ordinateurs. Les aiguilles sont courtes et positionnées verticalement par rapport au substrat, ce qui en fait un choix idéal pour les petits pads et les tranches à haute fréquence.
Utilisée pour effectuer un test de vieillissement des CI encapsulés dans un certain environnement de travail et pendant une certaine durée, afin de vérifier la fiabilité ; le pas BGA est généralement ≥0,4 mm, avec un matériau polyimide qui offre des performances thermiques ultra-élevées.
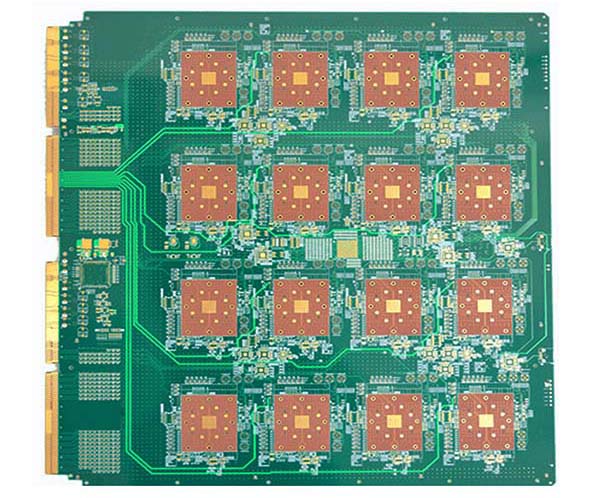
La carte de burn-in est une carte de circuit imprimé qui fonctionne comme un gabarit dans le processus de burn-in. La carte de burn-in est utilisée dans le cadre du processus de test de fiabilité des ASIC au cours duquel les composants sont soumis à des contraintes pour détecter les défaillances. Les cartes de burn-in comprennent des sockets pour accueillir les ASIC testés et sont conçues pour résister aux températures élevées pendant les tests.
Après la découpe, l’attache de puce, le câblage par fil, l’encapsulation plastique, la tranche sera encapsulée par de la résine époxy ou un autre matériau, devenant un CI. Ensuite, la machine ATE effectuera le test électrique pour vérifier le bon et le mauvais ; le pas BGA est généralement ≥0,35 mm ; impédance contrôlée.
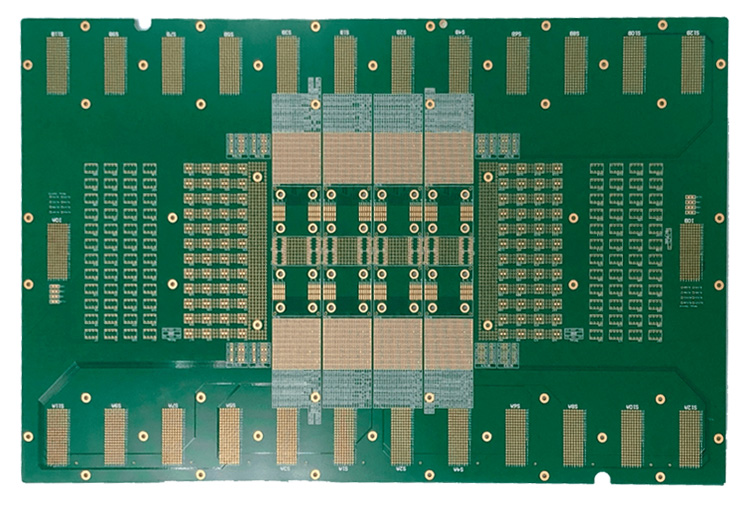
La carte de charge (LB) est un PCB personnalisé obligatoire, qui agit comme une interface mécanique et électrique entre le testeur (ATE) et le dispositif sous test (DUT). La carte de charge a des dimensions physiques bien définies et doit s’insérer parfaitement dans le testeur. Elle fait partie intégrante de la solution de test ASIC complète et doit être spécifiée dans le document de spécification de test ASIC. L’image montre une carte de charge avec un socket et un raidisseur.
D’une manière générale, une LB se compose de 2 interfaces : une interface vers le haut vers l’unité de manipulation du testeur. Le manipulateur est une unité automatique de prise et de placement qui prend le DUT dans le plateau et le place dans le socket. La seconde interface est vers le bas vers les broches à ressort du testeur. Ce sont les ports d’E/S du testeur qui connectent électriquement le testeur au DUT.
La carte de charge est utilisée pour servir d’interface entre le testeur et le dispositif afin d’évaluer la caractéristique électrique. La performance principale est l’analyse de l’électrique de la carte.
La conception de la carte de charge prend en compte de nombreux facteurs, dont l’acheminement de l’alimentation. Il est de bonne pratique d’attribuer un plan d’alimentation séparé pour chaque tension d’alimentation nécessaire au DUT, même si deux alimentations ou plus seront liées à la même tension nominale. Cela présente deux avantages :
L’ajout de lignes de détection aussi près que possible du DUT à chaque plan d’alimentation pour la surveillance de la sortie serait également utile. Placez des condensateurs de découplage entre chaque plan d’alimentation et le plan de masse pour réduire le bruit d’alimentation. Notez que les valeurs des condensateurs doivent être choisies en fonction des fréquences de fonctionnement du DUT.
L’acheminement des signaux est une autre considération dans la conception d’une carte de charge. Évitez de superposer les plans d’alimentation sur les plans de signaux. Il existe deux types de signaux DUT, et les directives pour les traiter dans une carte de charge diffèrent. Le premier type, le signal numérique basse vitesse, n’exige pas beaucoup en ce qui concerne la conception de la carte de charge. Les signaux numériques peuvent partager le même plan, mais ils doivent avoir leur propre plan. Les longueurs de leurs pistes doivent être identiques.
Le deuxième type de signal DUT est le signal haute performance. Ce type de signal nécessite une instrumentation haute performance pour la mesure, car la vitesse et la précision de ces signaux ne peuvent pas être gérées par l’ATE. Gardez la longueur du câble reliant le DUT à la carte de charge aussi courte que possible. Évitez également les chemins parallèles de signaux mixtes, pour éviter le couplage de bruit. Inutile de dire que les signaux haute performance ont besoin de leur propre plan de signal.
Les cartes de charge nécessitent des connecteurs pour les câbles qui vont vers le site de test. Les applications à haute vitesse utilisent couramment des connecteurs SMA et SSMB. Les applications à bande passante plus élevée ont intérêt à utiliser le connecteur SMA, car ce type de connecteur à visser/dévisser est plus grand et conçu pour une bande passante plus élevée que le connecteur SSMB, qui est un connecteur de type push/pull. Le SMA est également plus robuste sur la carte de charge et peut résister à une plus grande contrainte mécanique.
Les condensateurs de découplage doivent être placés aussi près que possible du DUT – de préférence directement sous le socket. Les condensateurs de couplage AC et les résistances de terminaison doivent également être aussi près que possible du DUT. L’utilisation de composants montés en surface est également recommandée pour les cartes de charge. Les alimentations utilisées pour les cartes de charge doivent avoir suffisamment de puissance pour alimenter tous les relais de la carte.
Les cartes de charge pour semi-conducteurs sont un élément crucial du contrôle qualité de la production de CI. Les cartes de charge ont souvent des conceptions complexes car elles fournissent une gamme de connexions électriques aux CI pour mesurer plusieurs paramètres, tels que le courant, la tension et la puissance. De plus, les cartes de charge doivent souvent prendre en charge la signalisation à haute vitesse, ce qui nécessite un routage soigné des pistes pour minimiser la perte de signal et la diaphonie.
Les cartes de charge sont souvent personnalisées pour un dispositif spécifique ou un groupe de dispositifs. En tant que telles, les cartes de charge complètes et prêtes à l’emploi ne sont normalement pas disponibles sur étagère. La façon habituelle d’acquérir une carte de charge pour un nouveau produit est de la faire concevoir et fabriquer. Ainsi, la plupart des groupes d’ingénierie de test possèdent un certain niveau d’expertise dans la conception et la fabrication d’une carte de charge.
Une carte de charge se compose d’un PCB avec un socket de test ou une interface de manipulateur ainsi que divers composants (CI, résistances, condensateurs, inductances, relais, connecteurs, etc.) qui constituent les circuits de test de la carte de charge. Le stratifié typique pour le PCB de la carte de charge est le FR4 (fibre de verre ignifuge 4). Le nombre de couches d’un PCB de carte de charge varie également, en fonction de la complexité de la conception. Certaines cartes de charge pour dispositifs complexes peuvent même avoir plus de 20 couches.
Les considérations de conception de la carte de charge sont similaires à celles de tout autre PCB. La distribution de l’alimentation, le routage des signaux d’horloge, le routage des signaux à haute vitesse, l’intégrité du signal, la longueur des fils, toutes ces règles de conception s’appliquent également ici. Dans certains cas, il est judicieux d’exécuter certaines simulations électriques, en particulier pour garantir les performances des signaux RF.
La phase suivante après la disposition successivement achevée est bien sûr la fabrication des services de carte et l’assemblage de la carte avec les divers composants passifs ou actifs et le socket.
Nous recommandons toujours de fabriquer 2 cartes au lieu d’une seule, car nous utilisons la 2nde carte comme sauvegarde en cas de défaillance de la 1re carte. Ce type de défaillance peut arrêter toute une ligne de production ; par conséquent, pour réduire le risque de retards de production et d’expédition, vous voudrez peut-être envisager de disposer d’une LoadBoard de secours. La fabrication et l’assemblage d’une LoadBoard peuvent prendre jusqu’à 8 à 10 semaines selon la complexité de la conception.
La loadboard est un élément essentiel de la solution de test ASIC. Concevez-la de manière robuste mais simple pour garantir un minimum de problèmes de production, et gardez une carte en secours si vous en avez les moyens.
Une load board idéale n’introduit aucune distorsion, aucun bruit, aucun retard ni aucune erreur dans le processus de test du DUT. Cela signifie qu’une load board idéale est celle qui semble ne pas exister du tout, c’est-à-dire comme si le DUT était directement connecté à l’ATE. Réaliser une load board aussi proche que possible de cet idéal est le défi de tout ingénieur qui conçoit des load boards.
| Élément | Technologie standard | Technologie avancée |
|---|---|---|
| Épaisseur du PCB | 250 mil | 280 mil |
| Nombre de couches du PCB | 60 | 80 |
| Tolérance de résistance minimale | ±5% | ±5% |
| Tolérance d'épaisseur finale minimale | ±7 mil | ±7 mil |
| Espacement diélectrique minimal | < 1 mil – 0,5 mil | < 0,5 mil |
| Pas de perçage | 14 mil | < 14 mil |
| Diamètre de perçage minimal | 5 mil | 4 mil |
| Rapport d'aspect minimal | 42:1 | 46:1 |
| Distance minimale entre le perçage et le cuivre | 3 mil | 2,5 mil |
| Nombre de broches du DUT | 1500-2000 | > 2000 |
| Pas de perçage à blanc | 87 mil | 87 mil |
| Largeur minimale de ligne interne | 1,75 mil | < 1,75 mil |
| Espacement minimal cuivre-cuivre interne | 2 mil | 1,5 mil |
| Largeur minimale de ligne externe | 2,2 mil | < 2,2 mil |
| Espacement minimal cuivre-cuivre externe | 2 mil | 1,5 mil |
| Torsion et gauchissement | 0.5% | 0.3% |
| Uniformité POFV | 15 μm | < 15 μm |
| Variation de hauteur des pads du DUT | / | 1,5 mil/pouce |
| Variation totale de la hauteur des pads | / | 200 μm |
| Exigence | Description |
|---|---|
| Alignement et rapport d'aspect élevé | Principales tendances : pas de carte BGA 0,35~0,5 mm ; Canaux de test parallèles multiples : 4 sites, 8~16 sites ; >30 couches, espacement entre trous et pistes inférieur à 4 mil ; Exigences de capacité du PCB : alignement précis des couches et perçage, placage et VIA-in-PAD pour un rapport d'aspect élevé. |
| Interface de test | Principales tendances : pas de sonde BGA 85~200 μm ; Pas de haute qualité 40~55 μm, dépassant les capacités de traitement standard des PCB. Nécessite une interface de transformation spatiale MLO/MLC, une technologie ICS et un traitement en face arrière. |
| Planéité de surface | Les cartes de sonde et les cartes ATE de haute qualité nécessitent une excellente planéité de surface, avec une torsion et un gauchissement de 0,1 %~0,2 %. La variation de hauteur des pads du DUT doit être contrôlée dans une plage de 2 mil, et les produits de haute qualité nécessitent 25 à 28 μm. |
| Qualité de surface | Les pads du DUT doivent se connecter de manière fiable via les sondes, de sorte que les surfaces des pads doivent être de haute qualité : aucune bosse, dommage, rayure ou rugosité. |
| Intégrité du signal | Pour garantir l'intégrité du signal, la tolérance de résistance doit être de ±5 %, et la longueur de stub restante après le back-drilling doit être < 10 mil. Une capacité élevée pour un placage uniforme, une gravure et un traitement de back-drill est requise. |
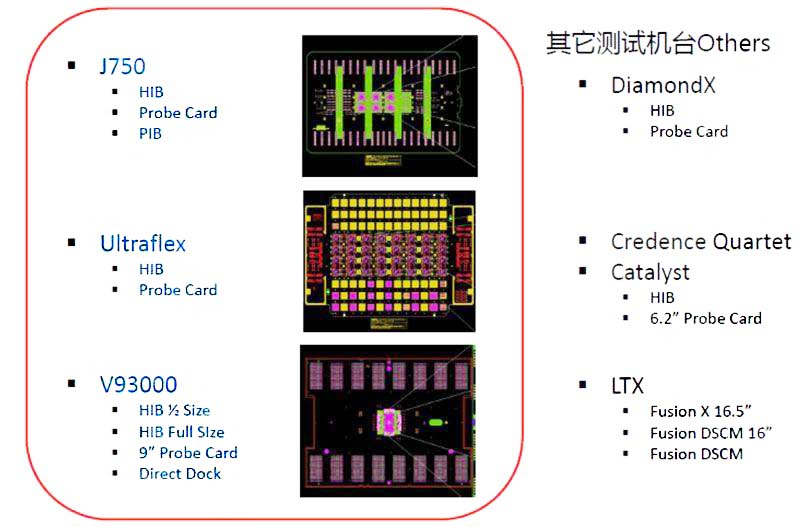
L’expertise de KKPCB dans la fabrication de matériel de carte PCB ATE est à la fois large et profonde. KKPCB dispose d’équipes de fabrication spécialisées avec les connaissances et l’expérience de toutes les principales caractéristiques techniques. Le processus de fabrication et de test des cartes ATE chez KKPCB est perfectionné pour produire le plus haut niveau de qualité et de fiabilité. La clientèle de KKPCB dans ce secteur d’activité comprend plusieurs des principales entreprises mondiales de semi-conducteurs et témoigne de son succès et de son engagement envers la satisfaction client dans ce domaine.
Chez KKPCB, nous sommes équipés d’équipements de pointe ainsi que d’une équipe d’experts capable de gérer les exigences les plus spécialisées pour les PCB ATE. De plus, lorsque vous vous associez à nous, vous accédez également à un riche ensemble de meilleures pratiques de l’industrie qui vous donnent un avantage.
Nous sommes extrêmement engagés à offrir des délais d’exécution rapides qui vous aident à arriver tôt sur le marché. Le fait que nous nous concentrions sans relâche sur la qualité nous rend chers à nos clients.
Tout ce que vous avez à faire est de contacter notre équipe et de partager vos exigences sur mesure. Notre équipe expérimentée vous fournira un devis personnalisé extrêmement rentable qui garantit que votre projet est extrêmement compétitif !
KKPCB dispose d’équipes spécialisées dans la fabrication de PCB ATE avec les connaissances et l’expérience de toutes les principales plateformes de testeurs. Le processus de fabrication des PCB ATE pour les cartes ATE chez KKPCB est perfectionné pour produire le plus haut niveau de qualité et de fiabilité.
| Carte de charge Advantest | Carte de charge Credence | Carte de charge Teradyne | Carte de charge Verigy |
|---|---|---|---|
| T6672 | ASL1000 | CATALYST | V93000 |
| T6372(ND2) | ASL1000-D10 | J750 | V83000 |
| T2000 | ASL3000 | ULTRAFLEX | |
| T6673SQ | ITS9000 | FLEX | |
| T6673ZIF | PKII | TIGER |
| T2000 | DUO9 | CATALYST | TIGER |
| T5335P | SC312 | J750 | J971 |
| T5371 | KALOS2 | IP750 | V83000 |
| T5377 | ASL3000 | D750EX | V93000 |
| T6371P | SAPPHIRE | ULTRAFLEX | V93K-INT-PC |
| T6372(ND2) | SAPPHIRE-D10 | FLEX | TS6700 |
Forts d’une vaste expérience de travail pour tous les principaux clients de cartes de test et de systèmes de test IC ATE. Nous avons une longue expérience dans la fabrication de cartes PCB pour ATE selon différentes exigences de conception de PCB et sommes en mesure de fournir une solution de fabrication à haut rendement.
Le processus de fabrication de PCB pour ATE adopté par le fabricant professionnel expérimenté garantit que le bon PCB est livré dès le premier passage dans les délais.
Le vieillissement est un processus effectué sur les composants avant leur utilisation normale, au cours duquel les composants sont soumis à des contraintes pour détecter les défaillances et garantir leur fiabilité.
Le processus de vieillissement des PCB est généralement effectué à 125ºC, avec une excitation électrique appliquée aux échantillons. Le processus est facilité par l’utilisation de cartes de vieillissement sur lesquelles les échantillons sont chargés. Ces cartes sont ensuite insérées dans le four de vieillissement qui fournit les tensions nécessaires aux échantillons tout en maintenant la température du four à 125ºC. La polarisation électrique appliquée peut être statique ou dynamique.
Le test de vieillissement aide les fabricants de PCB à analyser dans quelle mesure une nouvelle carte peut supporter une utilisation excessive et la chaleur, et si ces facteurs entraîneront des erreurs fonctionnelles. Chaque carte fonctionne dans des paramètres spécifiques de courant et de température interne et externe. Le test de vieillissement pousse ces cartes jusqu’au point où elles échouent habituellement, afin de voir si ces problèmes surviennent.
Pendant le test de vieillissement, les techniciens font passer un courant à travers une carte prototype, en faisant fonctionner le firmware de la carte alors qu’elle est maintenue dans un environnement à haute température. Cela se produit généralement pendant 48 à 168 heures. Le fabricant examine ensuite la fonctionnalité de la carte pour voir quels problèmes sont survenus et si des composants ou le firmware ont échoué. Si des défauts apparaissent durant les premiers jours d’utilisation d’un appareil, vous disposerez de suffisamment de temps pour les examiner et les corriger.
Les fabricants utilisent deux principaux types de tests de vieillissement : statique et dynamique. Chacun fournit différents facteurs de stress et est nécessaire selon les utilisations prévues de la carte.
Le vieillissement statique est l’option la moins chère et la plus rapide, qui teste la carte selon un seul critère, généralement la chaleur ou la tension. Les testeurs font passer des sondes sur toute la carte, de composant en composant, dans un environnement à température contrôlée. Une fois que la chambre de test a atteint la température requise, les sondes font passer un courant constant à travers chaque composant à une tension choisie.
Le but de ce test est d’examiner les résultats d’une exposition constante à des températures extrêmes, ou d’un passage dans celles-ci. Le test statique est idéal pour les cartes stockées dans des climats chauds ou les machines fonctionnant à une température élevée constante. Chaque composant est testé pour déterminer les effets de cette exposition, ce qui permet de les remplacer en cas d’erreur ou de défaut.
Comme le test de vieillissement statique, les essais dynamiques impliquent de régler une chambre de test à la température souhaitée et de faire passer un courant à travers chaque composant. La principale différence avec le test dynamique est que les composants reçoivent également des signaux d’entrée dans chaque élément. Cela teste les composants contre la résistance à la tension et à la température et permet au testeur de voir les effets que ceux-ci ont sur la fonctionnalité des composants.
Le test dynamique est idéal pour les cartes fonctionnant dans des environnements extrêmes ou sous forte contrainte. Ces essais permettent de trouver les composants défectueux qui doivent être retirés avant les tests ultérieurs, ce qui réduit les autres erreurs. Ils permettent également aux testeurs de voir dans quelle mesure le firmware est affecté.
Quel que soit le type de test, idéalement, vous souhaitez effectuer plusieurs tests de vieillissement pour garantir des résultats fiables. Comme ces examens étudient les possibilités d’erreurs au fil du temps, vous obtiendrez les meilleurs résultats sur les périodes les plus longues.
Les cartes de vieillissement sont fabriquées à partir de matériaux de haute qualité. Pour résister au test en four atteignant 125ºC, une version spéciale du FR4 est utilisée (FR4 à Tg élevé). Pour des températures atteignant jusqu’à 250C, un polyimide est utilisé et pour des températures plus élevées de 300C, un grade supérieur de polyimide est utilisé.
La conception de la carte de burn-in est similaire à vos directives de conception de PCB typiques, cependant, certains facteurs supplémentaires entrent en jeu. L’un des aspects les plus importants à considérer est de sélectionner la fiabilité et la qualité les plus élevées possibles pour la carte de burn-in et le socket de test. La dernière chose dont vous avez besoin est qu’elle tombe en panne avant le dispositif en cours de test. Tous les composants actifs/passifs et connecteurs doivent être conformes aux exigences de haute température, et tous les matériaux et composants doivent répondre aux exigences de haute température et de vieillissement.
La conception de la carte de charge prend en considération de nombreux facteurs, dont l’un est le routage de l’alimentation électrique. Il est de bonne pratique d’attribuer un plan d’alimentation séparé pour chaque tension d’alimentation nécessaire au DUT, même si deux alimentations ou plus seront reliées à la même tension nominale. Cela présente deux avantages : 1) l’immunité au bruit entre les alimentations et 2) la possibilité d’attribuer ultérieurement une tension différente à chaque alimentation. Ajouter des lignes de détection aussi près que possible du DUT à chaque plan d’alimentation pour la surveillance de la sortie serait également utile. Placez des condensateurs de découplage entre chaque plan d’alimentation et le plan de masse pour réduire le bruit d’alimentation. Notez que les valeurs des condensateurs doivent être choisies en fonction des fréquences de fonctionnement du DUT.
Le routage des signaux est une autre considération dans la conception d’une carte de charge. Évitez de superposer les plans d’alimentation sur les plans de signaux. Il existe deux types de signaux DUT, et les directives pour les traiter dans une carte de charge diffèrent.
Le premier type, le signal numérique basse vitesse, n’exige pas beaucoup en ce qui concerne la conception de la carte de charge. Les signaux numériques peuvent partager le même plan, mais ils devraient avoir leur propre plan. Les longueurs de leurs pistes doivent être identiques.
Le deuxième type de signal DUT est le signal haute performance. Ce type de signal nécessite une instrumentation haute performance pour la mesure, car la vitesse et la précision de ces signaux ne peuvent pas être gérées par l’ATE. Gardez la longueur du câble reliant le DUT à la carte de charge aussi courte que possible. Évitez également les tracés parallèles de signaux mixtes, afin d’éviter le couplage de bruit. Il va sans dire que les signaux haute performance ont besoin de leur propre plan de signal.
Les cartes de charge nécessitent des connecteurs pour les câbles qui vont vers le site de test. Les applications haute vitesse utilisent couramment des connecteurs SMA et SSMB. Les applications à bande passante plus élevée ont intérêt à utiliser le connecteur SMA, car ce type de connecteur à visser/dévisser est plus grand et conçu pour une bande passante plus élevée que le connecteur SSMB, qui est un type de connecteur à pousser/tirer. Le SMA est également plus robuste sur la carte de charge et peut résister à une plus grande contrainte mécanique.
Les condensateurs de découplage doivent être placés aussi près que possible du DUT – de préférence directement sous le socket. Les condensateurs de couplage AC et les résistances de terminaison doivent également être aussi près que possible du DUT. L’utilisation de composants montés en surface est également recommandée pour les cartes de charge. Les alimentations utilisées pour les cartes de charge doivent avoir suffisamment de puissance pour alimenter tous les relais de la carte.
Une LB correctement conçue est électroniquement « invisible », et n’introduit aucune distorsion ni retard dans les signaux du DUT. La LoadBoard doit pouvoir prendre en charge tous les tests exécutés sur le testeur et être suffisamment flexible pour prendre en charge les tests futurs (par exemple, étendre la solution de test pour prendre en charge les tests quadruples en parallèle).
En fait, de nombreux ingénieurs de test essaient d’éviter d’avoir des composants actifs sur la LB et préfèrent n’avoir que les composants passifs nécessaires pour prendre en charge la fonctionnalité ASIC. La tendance à simplifier la LoadBoard vient de la nécessité de diminuer la probabilité de défaillance en phase de production qui peut arrêter la ligne de production. Le temps de correction d’un bug augmente lorsque la LoadBoard est complexe.
Différents testeurs (ATE) nécessitent différentes tailles de LB. Mais toutes les LoadBoards sont constituées des mêmes éléments :
Dans certains cas, en plus d’être une carte d’interface, la LB peut également contenir des capacités de test embarquées (par exemple, telles qu’un FPGA). Lorsque le testeur seul ne peut pas prendre en charge une tâche de test spécifique, celles-ci peuvent être effectuées directement sur la LB (comme les bouclages).
Presque n’importe quel ingénieur de layout ou ingénieur PCB peut concevoir une LoadBoard, il n’y a pas d’exigences particulières en dehors de la compréhension générale du concept de test et de LoadBoard. Une LB est généralement fabriquée en matériau RF4 et est normalement très épaisse et se compose de 20 couches ou plus.
Les considérations de conception de LoadBoard sont similaires à celles de toute autre PCB. La distribution de l’alimentation, le routage des signaux d’horloge, le routage des signaux haute vitesse, l’intégrité du signal, la longueur des fils, toutes ces règles de conception s’appliquent également ici. Dans certains cas, il est judicieux d’effectuer une simulation électrique, en particulier pour garantir les performances des signaux RF.
La phase suivante après la réalisation successive du layout est bien sûr la fabrication des services de carte et l’assemblage de la carte avec les divers composants passifs ou actifs et le socket.
Nous recommandons toujours de construire 2 cartes au lieu d’une seule, car nous utilisons la 2ème carte comme sauvegarde en cas de défaillance de la 1ère carte. Ce type de défaillances peut arrêter toute une ligne de production, par conséquent, pour réduire le risque de retards dans la production et l’expédition, vous voudrez peut-être envisager d’avoir une LoadBoard de secours. La fabrication de Load Board et l’assemblage peuvent prendre jusqu’à 8 à 10 semaines selon la complexité de la conception.
La Loadboard est une partie essentielle de la solution de test ASIC. Réalisez une conception robuste mais simple pour garantir un minimum de problèmes de production, gardez une carte en secours si vous pouvez vous le permettre.
KKPCB est un fournisseur de solutions électroniques de premier plan spécialisé dans la conception, la fabrication, l’assemblage et les tests de PCB pour les cartes Flex, Rigid-Flex, RF/Micro-ondes, HDI, multicouches rigides et de test ATE. Nous offrons des services complets de bout en bout, incluant le prototypage, l’approvisionnement en composants, l’assemblage SMT/THT, les tests fonctionnels, l’assemblage de boîtiers et l’emballage final du produit. Grâce à nos capacités intégrées et à notre service clé en main, KKPCB fournit des solutions OEM et ODM avec des délais rapides, une haute qualité et des résultats rentables, au service de clients dans le monde entier.