KKPCB bietet hochpräzise ATE-Leiterplatten (Automatisierte Testausrüstung) und Prüfkarten, die für die Halbleitertestindustrie entwickelt wurden. Unsere Platinen ermöglichen präzise, zuverlässige und effiziente Tests komplexer Bauelemente und unterstützen Hochgeschwindigkeitssignalübertragung, Feinrastverbindungen und hochdichte Layouts. Mit fortschrittlichen Fertigungsprozessen, strenger Qualitätskontrolle und fachkundiger Technik gewährleisten unsere ATE-Leiterplatten und Prüfkarten optimale Leistung, reduzieren Testausfälle und beschleunigen Ihren Produktvalidierungszyklus. Ideal für Halbleiterhersteller, Testlabore und Elektronik-OEMs, die robuste und zuverlässige Testlösungen suchen.
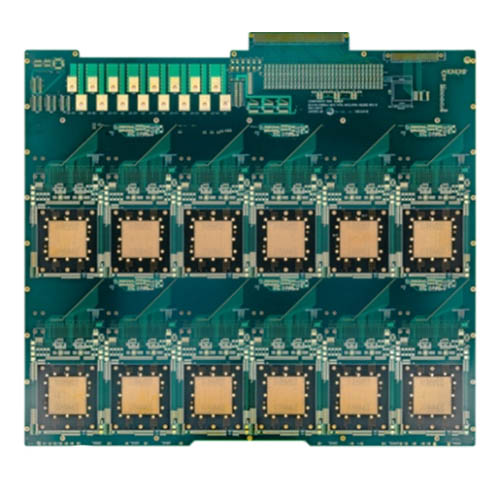
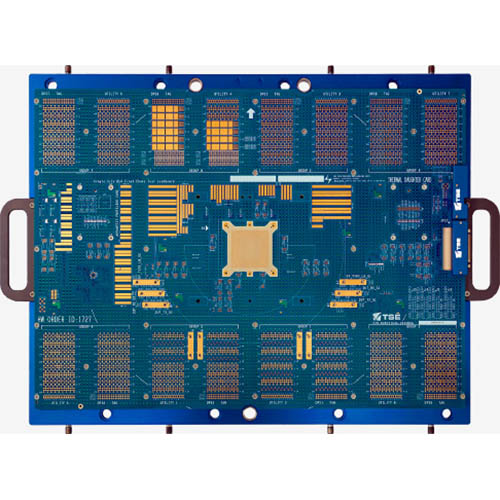
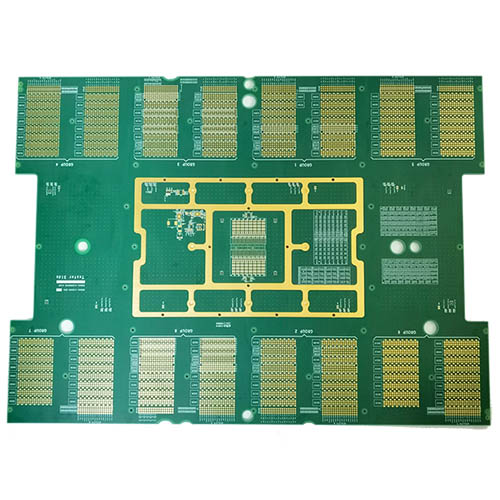
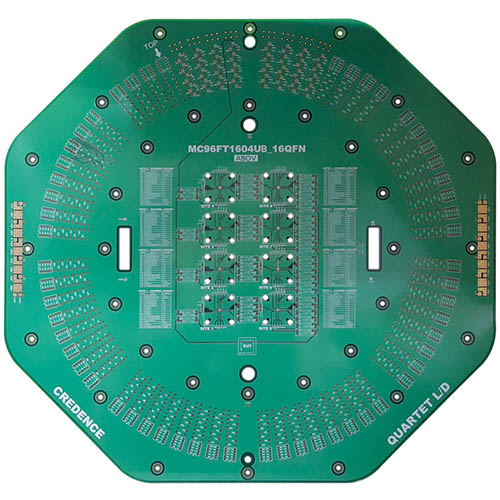
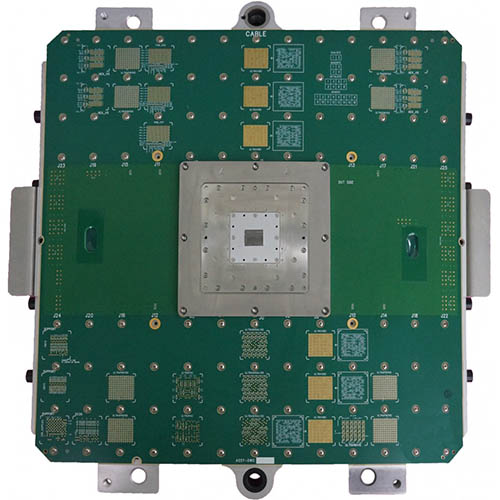
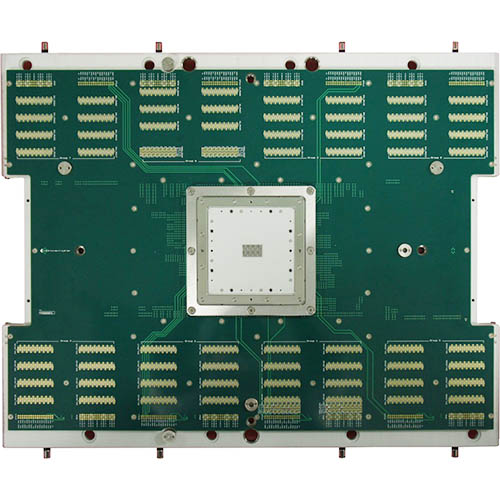
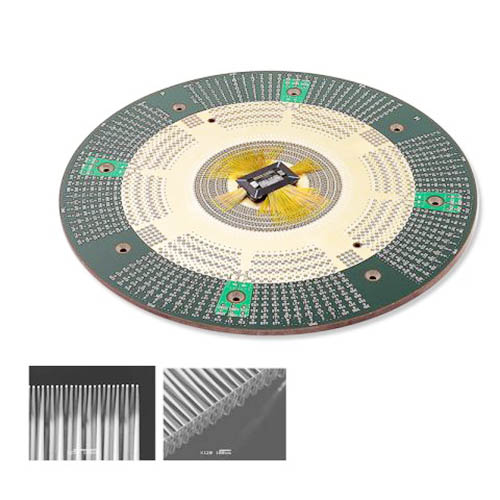
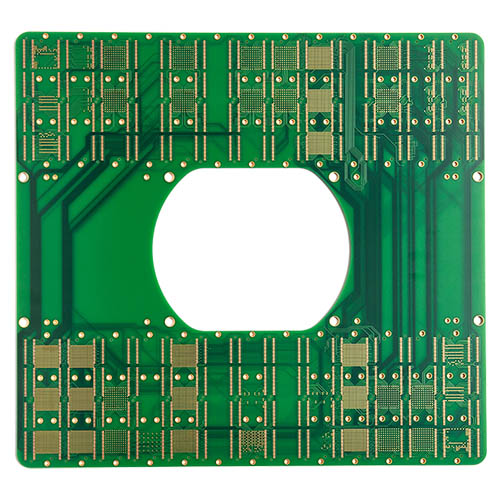
Wir verfügen über mehr als 10 Jahre Erfahrung in der Herstellung von Leiterplatten für automatisierte Testausrüstung (ATE) für führende Unternehmen.
Leiterplatten für automatisierte Testausrüstung (ATE) werden im Halbleiterchip-Testprozess eingesetzt. ATE-Leiterplatten werden zunehmend komplexer, mit einer steigenden Anzahl von Schichten – bis zu 40 bis 60. Diese Designs konzentrieren sich auf hohe Komplexität, hohe Leistung und hohe Schichtanzahl.
ATE-Leiterplatten (Leiterplatte für automatisierte Testausrüstung) können Ihre Antwort auf das Testen hochkomplexer Bauelemente sein! Mit fortschreitender Technologie wird es unerlässlich, hochkomplexe Bauelemente zu testen, um die Zuverlässigkeit zu gewährleisten. Eine effektive Methode hierfür ist die Bereitstellung einer Leiterplatte für automatisierte Testausrüstung oder ATE-Leiterplatte. Sie fungiert als effiziente Möglichkeit, große Testsysteme zu testen.
Bei ATE-Leiterplatten kann jeder kleine Fehler nicht nur zu finanziellen Verlusten führen, sondern auch zu verlorener Markteinführungszeit. Es ist daher unerlässlich, dass die ATE-Leiterplatten-Programmmanager über spezialisierte Fähigkeiten verfügen, die über herkömmliche Leiterplatten hinausgehen.
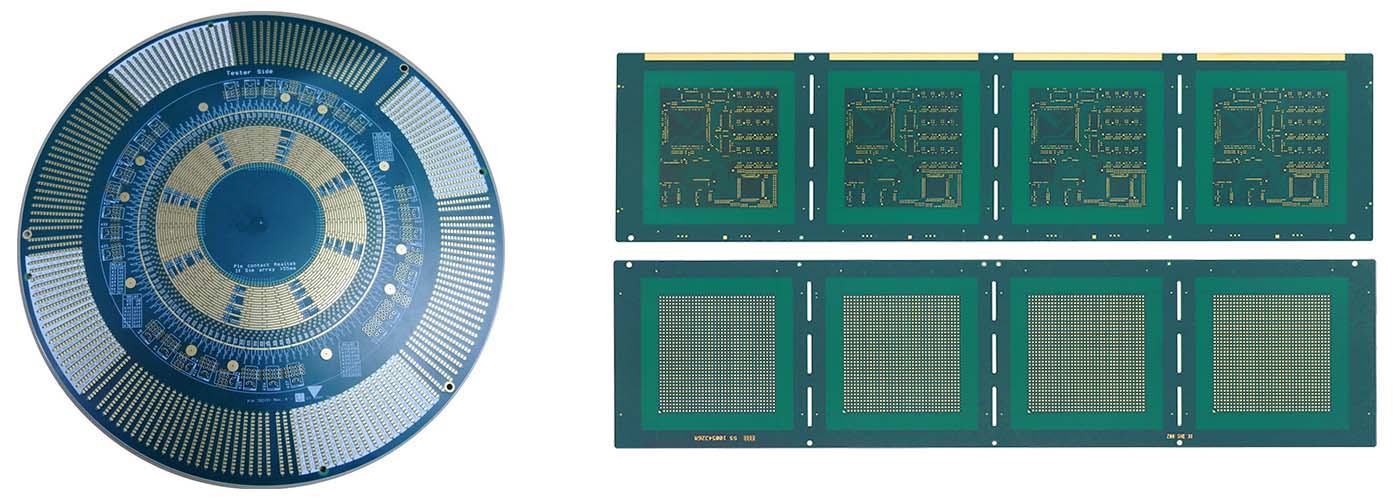
Unser Mitarbeiterteam verfügt über jahrzehntelanges Know-how und Erfahrung, um die komplexeste ATE-Leiterplattenfertigung effizient abzuschließen. Bei KKPCB erhalten Sie die beste und effektivste ATE-Leiterplattenfertigung, die unsere Branche bietet. Kontaktieren Sie uns für eine kostenlose Beratung.
Used to test the un-cut, un-packaged semiconductor, that is performing the electrical test for Die;The PCB BGA pitch is usually ≥0.3mm, when pitch <0.3mm, need to use interposer and MLO adaptor board to connect with probe card; Impedance controlled and highly demanded for surface evenness.

Eine Prüfkarte ist im Wesentlichen eine Schnittstelle oder eine Platine, die verwendet wird, um einen Wafertest für einen Halbleiterwafer durchzuführen. Sie wird verwendet, um die auf einem Wafer befindlichen integrierten Schaltkreise mit der ATE (Automatisierte Testausrüstung) zu verbinden, um deren elektrische Parameter und Leistung zu testen, bevor sie hergestellt und ausgeliefert werden.
Vertikale Sonden sind Prüfkarten, die für Multi-Die-Tests von Produkten wie denen der allgemeinen Logik und Mikrocomputer verwendet werden. Die Nadeln sind kurz und im Vergleich zum Substrat vertikal angeordnet, was sie zur idealen Wahl für Wafer mit kleinen Pads und hohen Frequenzen macht.
Wird zur Durchführung von Alterungstests für verpackte ICs unter bestimmten Arbeitsbedingungen und über einen bestimmten Zeitraum verwendet, um die Zuverlässigkeit zu überprüfen; der BGA-Raster beträgt normalerweise ≥0,4 mm, mit Polyimidmaterial, das eine extrem hohe thermische Leistung aufweist.
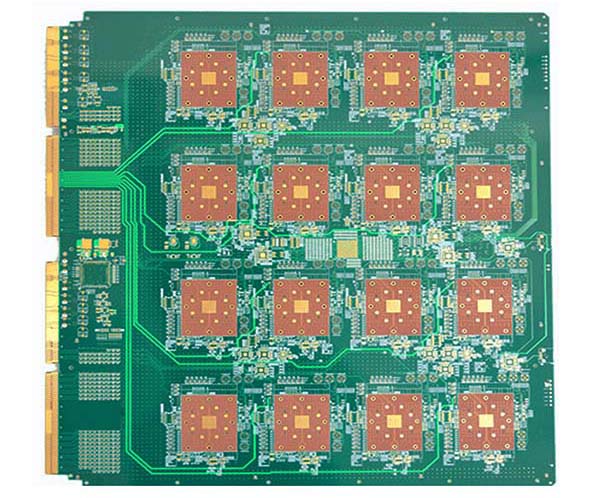
Ein Burn-in-Board ist eine Leiterplatte, die als Vorrichtung im Burn-in-Prozess fungiert. Das Burn-in-Board wird als Teil des ASIC-Zuverlässigkeitstestprozesses verwendet, bei dem Komponenten belastet werden, um Ausfälle zu erkennen. Burn-in-Boards bestehen aus Sockeln zur Aufnahme der getesteten ASICs und sind so ausgelegt, dass sie den hohen Temperaturen während der Tests standhalten.
Nach dem Schneiden, Die-Attach, Drahtbonden und der Kunststoffverpackung wird der Wafer mit Epoxidharz oder einem anderen Material verpackt und wird zum IC. Anschließend führt die ATE-Maschine den elektrischen Test durch, um Gut und Schlecht zu verifizieren; der BGA-Raster beträgt normalerweise ≥0,35 mm; Impedanzkontrolliert.
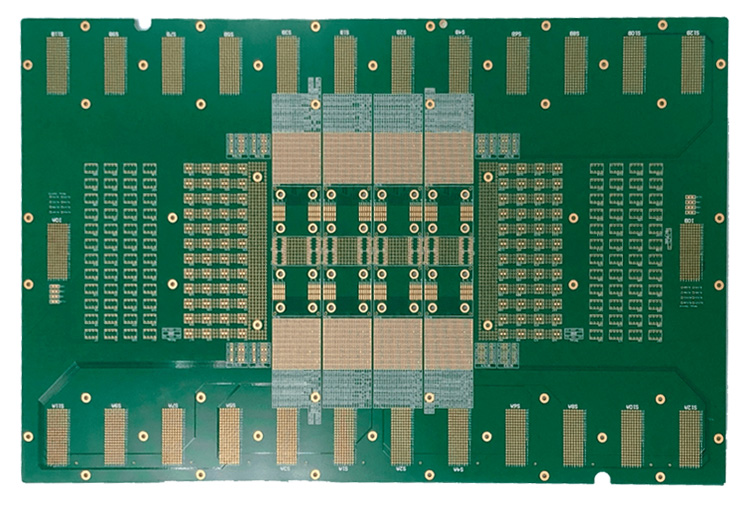
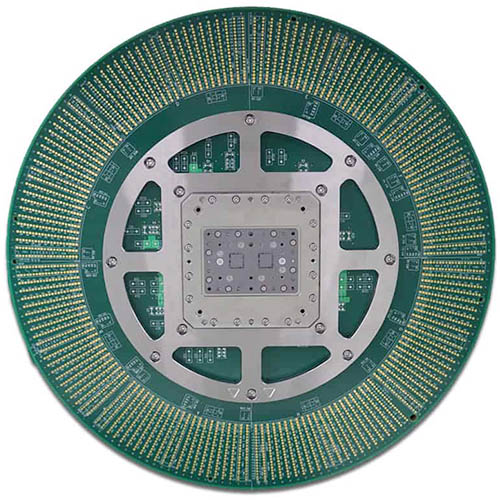
Ein Load-Board (LB) ist eine obligatorische, kundenspezifisch gefertigte Leiterplatte, die als mechanische und elektrische Schnittstelle zwischen dem Tester (ATE) und dem zu testenden Gerät (DUT) fungiert. Das Load-Board hat wohldefinierte physische Abmessungen und muss perfekt in den Tester passen. Es ist ein Bestandteil der gesamten ASIC-Testlösung und sollte im ASIC-Test-Spezifikationsdokument angegeben werden. Das Bild zeigt ein Load-Board mit einem Sockel und einer Verstärkungsplatte.
Im Allgemeinen besteht ein LB aus 2 Schnittstellen: Eine Schnittstelle zeigt nach oben zur Handler-Einheit des Testers. Der Handler ist eine automatische Pick-and-Place-Einheit, die das DUT aus dem Tray entnimmt und in den Sockel einsetzt. Die zweite Schnittstelle zeigt nach unten zu den Pogo-Pins des Testers. Dies sind die IO-Ports des Testers, die den Tester elektrisch mit dem DUT verbinden.
Das Load-Board dient dazu, eine Schnittstelle zwischen dem Tester und dem Gerät herzustellen, um die elektrischen Eigenschaften zu bewerten. Die Hauptleistung ist die Analyse der elektrischen Eigenschaften der Platine.
Das Load-Board-Design berücksichtigt viele Faktoren, von denen einer die Stromversorgungsführung ist. Es ist gute Praxis, für jede vom DUT benötigte Versorgungsspannung eine separate Stromversorgungsebene zuzuweisen, selbst wenn zwei oder mehr Versorgungen an dieselbe Nennspannung gebunden werden. Dies hat zwei Vorteile:
Das Hinzufügen von Messleitungen so nah wie möglich am DUT zu jeder Stromversorgungsebene zur Ausgangsüberwachung wäre ebenfalls hilfreich. Platzieren Sie Entkopplungskondensatoren zwischen jeder Stromversorgungsebene und der Masseebene, um das Stromversorgungsrauschen zu reduzieren. Beachten Sie, dass die Werte der Kondensatoren basierend auf den Betriebsfrequenzen des DUT gewählt werden müssen.
Signalführung ist ein weiterer Aspekt beim Design eines Load-Boards. Vermeiden Sie es, Stromversorgungsebenen über Signalebenen zu legen. Es gibt zwei Arten von DUT-Signalen, und die Richtlinien für deren Handhabung in einem Load-Board unterscheiden sich. Der erste Typ, das digitale Niedriggeschwindigkeitssignal, stellt an das Load-Board-Design keine hohen Anforderungen. Digitale Signale können sich dieselbe Ebene teilen, sollten aber ihre eigene Ebene haben. Die Längen ihrer Leiterbahnen sollten gleich sein.
Der zweite Typ von DUT-Signal ist das Hochleistungssignal. Dieser Signaltyp erfordert Hochleistungsinstrumentierung für die Messung, da die Geschwindigkeit und Genauigkeit dieser Signale von der ATE nicht bewältigt werden könnten. Halten Sie die Länge des Kabels, das das DUT mit dem Load-Board verbindet, so kurz wie möglich. Vermeiden Sie auch parallele Verläufe gemischter Signale, um Rauscheinkopplung zu vermeiden. Es versteht sich von selbst, dass Hochleistungssignale eine eigene Signalebene benötigen.
Load-Boards erfordern Steckverbinder für Kabel, die zum Teststandort führen. Hochgeschwindigkeitsanwendungen verwenden üblicherweise SMA- und SSMB-Steckverbinder. Anwendungen mit höherer Bandbreite sind besser mit dem SMA-Steckverbinder bedient, da dieser Schraub-Steckverbinder größer und für höhere Bandbreiten ausgelegt ist als der SSMB-Steckverbinder, ein Push/Pull-Steckverbinder. SMA ist auch robuster auf dem Load-Board und kann größeren mechanischen Belastungen standhalten.
Entkopplungskondensatoren müssen so nah wie möglich am DUT platziert werden – vorzugsweise direkt unter dem Sockel. AC-Kopplungskondensatoren und Abschlusswiderstände müssen ebenfalls so nah wie möglich am DUT sein. Die Verwendung von oberflächenmontierten Komponenten wird für Load-Boards ebenfalls empfohlen. Stromversorgungen, die für Load-Boards verwendet werden, müssen genügend Leistung haben, um alle Relais auf der Platine zu versorgen.
Halbleiter-Load-Boards sind ein entscheidender Bestandteil der IC-Produktionsqualitätskontrolle. Load-Boards haben oft komplexe Designs, da sie eine Reihe elektrischer Verbindungen zu den ICs bereitstellen, um mehrere Parameter wie Strom, Spannung und Leistung zu messen. Darüber hinaus müssen Load-Boards oft Hochgeschwindigkeitssignalisierung unterstützen, was eine sorgfältige Führung der Leiterbahnen erfordert, um Signalverlust und Übersprechen zu minimieren.
Load-Boards sind oft auf ein bestimmtes Gerät oder eine Gruppe von Geräten zugeschnitten. Daher sind vollständige, gebrauchsfertige Load-Boards normalerweise nicht als Standardware erhältlich. Der übliche Weg, ein Load-Board für ein neues Produkt zu erhalten, besteht darin, es entwerfen und fertigen zu lassen. Daher verfügen die meisten Test-Engineering-Gruppen über ein gewisses Maß an Fachwissen im Entwurf und der Fertigung eines Load-Boards.
Ein Load-Board besteht aus einer Leiterplatte mit einem Test-Sockel oder einer Handler-Schnittstelle sowie einer Vielzahl von Komponenten (ICs, Widerstände, Kondensatoren, Induktivitäten, Relais, Steckverbinder usw.), die die Testschaltungen des Load-Boards bilden. Das typische Laminat für die Load-Board-Leiterplatte ist FR4 (Flame Retardant 4 Fiberglas). Die Anzahl der Schichten einer Load-Board-Leiterplatte variiert ebenfalls, abhängig von der Komplexität des Designs. Einige Load-Boards für komplexe Geräte können sogar mehr als 20 Schichten haben.
Die Designüberlegungen für Load-Boards ähneln denen für jede andere Leiterplatte. Stromversorgungsverteilung, Taktsignalführung, Hochgeschwindigkeitssignalführung, Signalintegrität, Leitungslänge – all diese Designregeln gelten auch hier. In einigen Fällen ist es sinnvoll, eine elektrische Simulation durchzuführen, insbesondere um die RF-Signalleistung sicherzustellen.
Die nächste Phase nach dem sukzessive abgeschlossenen Layout ist natürlich die Herstellung/Fertigung der Platinendienstleistungen und die Bestückung der Platine mit den verschiedenen passiven oder aktiven Komponenten und dem Sockel.
Wir empfehlen immer, 2 Boards anstelle von nur einem zu bauen, da wir das 2nd Board als Backup verwenden, falls es zu einem Ausfall im 1st Board kommt. Diese Art von Ausfällen kann eine gesamte Produktionslinie stoppen. Um das Risiko von Verzögerungen in der Produktion und beim Versand zu verringern, sollten Sie daher in Betracht ziehen, ein Backup-LoadBoard zu haben. Die Herstellung und Montage von LoadBoards kann je nach Designkomplexität bis zu 8-10 Wochen dauern.
Das Loadboard ist ein wesentlicher Bestandteil der ASIC-Testlösung. Erstellen Sie ein robustes, aber dennoch einfaches Design, um minimale Produktionsprobleme zu gewährleisten, und behalten Sie ein Board als Backup, wenn Sie es sich leisten können.
Ein ideales Load Board führt keine Verzerrung, kein Rauschen, keine Verzögerungen und keine Fehler in den Testprozess des DUT ein. Das bedeutet, dass ein ideales Load Board eines ist, das überhaupt nicht zu existieren scheint, d. h., als ob das DUT direkt mit dem ATE verbunden wäre. Ein Load Board zu entwickeln, das diesem idealen so nahe wie möglich kommt, ist die Herausforderung für jeden Ingenieur, der Load Boards entwirft.
| Element | Standardtechnologie | Fortschrittliche Technologie |
|---|---|---|
| PCB-Dicke | 250 mil | 280 mil |
| Anzahl der PCB-Schichten | 60 | 80 |
| Minimale Widerstandstoleranz | ±5% | ±5% |
| Minimale Enddickentoleranz | ±7 mil | ±7 mil |
| Minimaler dielektrischer Abstand | < 1 mil – 0,5 mil | < 0,5 mil |
| Bohrungsabstand | 14 mil | < 14 mil |
| Minimaler Bohrdurchmesser | 5 mil | 4 mil |
| Minimales Seitenverhältnis | 42:1 | 46:1 |
| Minimaler Abstand von Bohrung zu Kupfer | 3 mil | 2,5 mil |
| DUT-Pin-Anzahl | 1500-2000 | > 2000 |
| Blindbohrungsabstand | 87 mil | 87 mil |
| Minimale innere Leiterbahnbreite | 1,75 mil | < 1,75 mil |
| Minimaler innerer Cu-zu-Cu-Abstand | 2 mil | 1,5 mil |
| Minimale äußere Leiterbahnbreite | 2,2 mil | < 2,2 mil |
| Minimaler äußerer Cu-zu-Cu-Abstand | 2 mil | 1,5 mil |
| Verdrehung & Verwindung | 0.5% | 0.3% |
| POFV-Gleichmäßigkeit | 15 μm | < 15 μm |
| DUT-Pad-Höhenvariation | / | 1,5 mil/inch |
| Gesamte Pad-Höhenvariation | / | 200 μm |
| Anforderung | Beschreibung |
|---|---|
| Ausrichtung und hohes Aspektverhältnis | Haupttrends: BGA-Board-Rastermaß 0,35~0,5 mm; Mehrere parallele Testkanäle: 4 Sites, 8~16 Sites; >30 Lagen, Abstand zwischen Bohrungen und Leiterbahnen weniger als 4 mil; PCB-Fähigkeitsanforderungen: präzise Lagenausrichtung und Bohren, Plattieren und VIA-in-PAD für hohes Aspektverhältnis. |
| Testschnittstelle | Haupttrends: BGA-Sondenspitzenabstand 85~200 μm; Hochwertiger Abstand 40~55 μm, der die Standard-PCB-Verarbeitungsfähigkeiten übersteigt. Erfordert Space-Transformer-Schnittstelle MLO/MLC, ICS-Technologie und Rückseitenbearbeitung. |
| Oberflächenebenheit | Probe Cards und hochwertige ATE-Boards erfordern eine hervorragende Oberflächenebenheit, mit Twist und Verzug bei 0,1%~0,2%. Die Höhenvariation der DUT-Pads muss innerhalb von 2 mil kontrolliert werden, und hochwertige Produkte erfordern 25–28 μm. |
| Oberflächenqualität | DUT-Pads müssen zuverlässig über Sonden kontaktiert werden, daher müssen die Pad-Oberflächen von hoher Qualität sein—keine Dellen, Beschädigungen, Kratzer oder Rauheit. |
| Signalintegrität | Um die Signalintegrität zu gewährleisten, muss die Widerstandstoleranz ±5% betragen und die verbleibende Stichlänge nach dem Back-Drilling < 10 mil. Hohe Fähigkeit für gleichmäßiges Plattieren, Ätzen und Back-Drill-Verarbeitung ist erforderlich. |
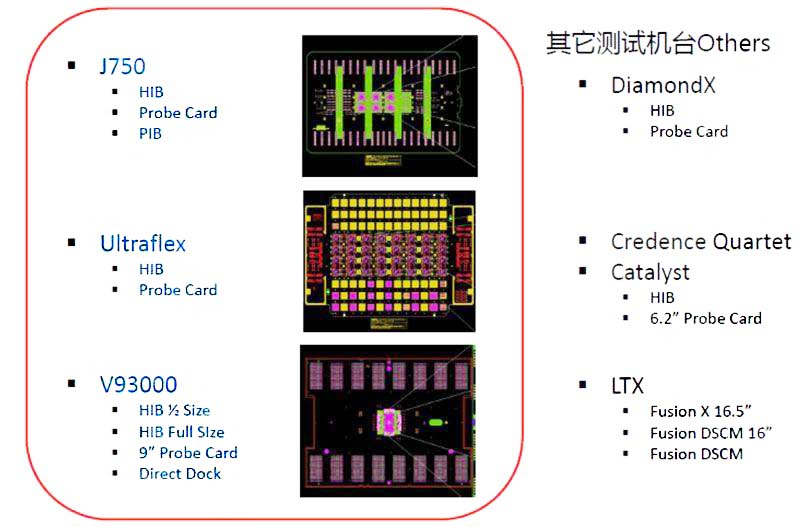
Die Expertise von KKPCB in der Herstellung von ATE-PCB-Board-Hardware ist sowohl breit als auch tief. KKPCB verfügt über spezialisierte Fertigungsteams mit Wissen und Erfahrung in allen wichtigen technischen Merkmalen. Der Fertigungs- und Testprozess für ATE-Boards bei KKPCB ist darauf ausgerichtet, höchste Qualität und Zuverlässigkeit zu erzielen. Der Kundenstamm von KKPCB in diesem Geschäftsbereich umfasst mehrere der weltweit führenden Halbleiterunternehmen und dient als Beweis für seinen Erfolg und sein Engagement für Kundenzufriedenheit in diesem Bereich.
Bei KKPCB sind wir mit modernster Ausrüstung sowie einem Expertenteam ausgestattet, das die spezialisiertesten Anforderungen für ATE-PCBs bewältigen kann. Darüber hinaus erhalten Sie, wenn Sie sich mit uns zusammentun, Zugang zu einem reichen Fundus an Branchen-Best-Practices, die Ihnen einen Vorteil verschaffen.
Wir sind äußerst engagiert, schnelle Durchlaufzeiten anzubieten, die Ihnen helfen, früh auf den Markt zu kommen. Die Tatsache, dass wir einen unermüdlichen Fokus auf Qualität legen, macht uns bei unseren Kunden beliebt.
Alles, was Sie tun müssen, ist, sich mit unserem Team in Verbindung zu setzen und Ihre individuellen Anforderungen mitzuteilen. Unser erfahrenes Team wird Ihnen ein individuelles Angebot unterbreiten, das äußerst kosteneffektiv ist und sicherstellt, dass Ihr Projekt äußerst wettbewerbsfähig ist!
KKPCB verfügt über spezialisierte ATE-PCB-Fertigungsteams mit Wissen und Erfahrung in allen wichtigen Tester-Plattformen. Der ATE-PCB-Fertigungsprozess für ATE-Boards bei KKPCB ist darauf ausgerichtet, höchste Qualität und Zuverlässigkeit zu erzielen.
| Advantest Load-Board | Credence Load-Board | Teradyne Load-Board | Verigy Load-Board |
|---|---|---|---|
| T6672 | ASL1000 | CATALYST | V93000 |
| T6372(ND2) | ASL1000-D10 | J750 | V83000 |
| T2000 | ASL3000 | ULTRAFLEX | |
| T6673SQ | ITS9000 | FLEX | |
| T6673ZIF | PKII | TIGER |
| T2000 | DUO9 | CATALYST | TIGER |
| T5335P | SC312 | J750 | J971 |
| T5371 | KALOS2 | IP750 | V83000 |
| T5377 | ASL3000 | D750EX | V93000 |
| T6371P | SAPPHIRE | ULTRAFLEX | V93K-INT-PC |
| T6372(ND2) | SAPPHIRE-D10 | FLEX | TS6700 |
Wir verfügen über umfangreiche Erfahrung in der Zusammenarbeit mit allen großen Testboard- und ATE-IC-Testsystem-Kunden. Wir haben langjährige Erfahrung in der Herstellung von Leiterplatten für ATE unter verschiedenen PCB-Designanforderungen und sind in der Lage, eine Fertigungslösung mit hoher Ausbeute bereitzustellen.
Der ATE-PCB-Fertigungsprozess, der von dem erfahrenen professionellen Hersteller angewandt wird, stellt sicher, dass die richtige Leiterplatte beim ersten Durchlauf termingerecht geliefert wird.
Burn-in ist ein Prozess, der bei Komponenten vor der regulären Verwendung durchgeführt wird, bei dem die Komponenten belastet werden, um Ausfälle zu erkennen und die Zuverlässigkeit der Komponenten sicherzustellen.
Der PCB-Burn-in-Prozess wird üblicherweise bei 125 °C durchgeführt, wobei eine elektrische Anregung an die Proben angelegt wird. Der Prozess wird durch die Verwendung von Burn-in-Boards erleichtert, auf denen die Proben geladen werden. Diese Boards werden dann in den Burn-in-Ofen eingesetzt, der die erforderlichen Spannungen an die Proben liefert, während die Ofentemperatur bei 125 °C gehalten wird. Die angelegte elektrische Vorspannung kann entweder statisch oder dynamisch sein.
Burn-in-Testing hilft PCB-Herstellern zu analysieren, wie gut eine neue Platine übermäßige Beanspruchung und Hitze bewältigen kann und ob diese Faktoren zu Funktionsfehlern führen. Jede Platine arbeitet innerhalb spezifischer Strom- sowie interner und externer Temperaturparameter. Beim Burn-in-Testing werden diese Platinen bis an den Punkt belastet, an dem sie üblicherweise ausfallen, um zu sehen, ob diese Probleme auftreten.
Während des Burn-in-Tests leiten Techniker einen Strom durch eine Prototypenplatine und betreiben die Firmware der Platine, während sie in einer Hochtemperaturumgebung gehalten wird. Dies geschieht typischerweise zwischen 48 und 168 Stunden. Der Hersteller untersucht dann die Funktionalität der Platine, um festzustellen, welche Probleme aufgetreten sind und ob Komponenten oder Firmware ausgefallen sind. Wenn Defekte in den ersten Tagen der Nutzung eines Geräts auftreten, haben Sie ausreichend Zeit, sie zu untersuchen und zu beheben.
Hersteller verwenden zwei Hauptarten von Burn-in-Tests: statisch und dynamisch. Sie bieten jeweils unterschiedliche Belastungsfaktoren und sind je nach beabsichtigter Verwendung der Platine erforderlich.
Statisches Burn-in ist die kostengünstigere und schnellere Option, bei der die Platine gegen ein einzelnes Kriterium getestet wird, typischerweise Hitze oder Spannung. Tester führen Sonden über die Platine von Komponente zu Komponente in einer temperaturgesteuerten Umgebung. Sobald die Testkammer die erforderliche Temperatur erreicht hat, führen die Sonden einen konstanten Strom durch jede Komponente bei einer gewählten Spannung.
Der Zweck dieses Tests ist es, die Ergebnisse der konstanten Exposition gegenüber oder der Stufe innerhalb von extremen Temperaturen zu untersuchen. Statisches Testen ist ideal für Platinen, die in warmen Klimazonen gelagert werden, oder für Maschinen, die bei einer konstanten hohen Temperatur laufen. Jede Komponente wird getestet, um die Auswirkungen dieser Exposition zu bestimmen, sodass sie ersetzt werden können, falls ein Fehler oder Defekt auftritt.
Wie beim statischen Burn-in-Testing beinhalten dynamische Tests das Einstellen einer Testkammer auf die gewünschte Temperatur und das Leiten eines Stroms durch jede Komponente. Der Hauptunterschied beim dynamischen Testen besteht darin, dass die Komponenten auch Eingangssignale in jedes Element einspeisen. Dies testet die Komponenten gegen Spannungs- und Temperaturbeständigkeit und ermöglicht es dem Tester, die Auswirkungen zu sehen, die diese auf die Funktionalität der Komponenten haben.
Dynamisches Testen ist am besten für Platinen geeignet, die in extremen Umgebungen oder unter starker Belastung betrieben werden. Diese Tests finden fehlerhafte Komponenten, die vor späteren Tests entfernt werden müssen, und reduzieren so andere Fehler. Sie ermöglichen es Testern auch zu sehen, wie stark die Firmware beeinträchtigt wird.
Unabhängig von der Testart ist es ideal, Burn-in-Tests mehrmals durchzuführen, um zuverlässige Ergebnisse zu gewährleisten. Da diese Untersuchungen die Möglichkeiten von Fehlern im Laufe der Zeit prüfen, erzielen Sie die besten Ergebnisse mit den längsten Zeiträumen.
Burn-in-Boards werden aus hochwertigen Materialien hergestellt. Um den Ofentest bei 125 °C zu überstehen, wird eine spezielle Version von FR4 verwendet (High Tg FR4). Für Temperaturen bis zu 250 °C wird ein Polyimid verwendet, und für höhere Temperaturen von 300 °C wird ein höherwertiges Polyimid verwendet.
Das Design der Burn-in-Platine ähnelt Ihren typischen PCB-Design-Richtlinien, es gibt jedoch einige zusätzliche Faktoren. Einer der wichtigsten Aspekte, die berücksichtigt werden müssen, ist die Auswahl der höchstmöglichen Zuverlässigkeit und Qualität für die Burn-in-Platine und den Test-Sockel. Das Letzte, was Sie brauchen, ist ein Ausfall vor dem zu testenden Bauteil. Alle aktiven/passiven Komponenten und Steckverbinder sollten die Hochtemperaturanforderungen erfüllen, und alle Materialien und Komponenten sollten die Hochtemperatur- und Alterungsanforderungen erfüllen.
Das Load-Board-Design berücksichtigt viele Faktoren, von denen einer die Stromversorgungsführung ist. Es ist gute Praxis, für jede vom DUT benötigte Versorgungsspannung eine separate Stromversorgungsebene zuzuweisen, selbst wenn zwei oder mehr Versorgungen an dieselbe Nennspannung gebunden werden. Dies hat zwei Vorteile: 1) Störfestigkeit zwischen den Stromversorgungen und 2) die Möglichkeit, jede Stromversorgung später einer anderen Spannung zuzuweisen. Das Hinzufügen von Sense-Leitungen so nah wie möglich am DUT zu jeder Stromversorgungsebene zur Ausgangsüberwachung wäre ebenfalls hilfreich. Platzieren Sie Entkopplungskondensatoren zwischen jeder Stromversorgungsebene und der Masseebene, um das Stromversorgungsrauschen zu reduzieren. Beachten Sie, dass die Werte der Kondensatoren basierend auf den Betriebsfrequenzen des DUT gewählt werden müssen.
Signal-Routing ist ein weiterer Aspekt beim Design eines Load Boards. Vermeiden Sie es, Stromversorgungsebenen über Signal-Ebenen zu legen. Es gibt zwei Arten von DUT-Signalen, und die Richtlinien für deren Handhabung in einem Load Board unterscheiden sich.
Der erste Typ, das digitale Niedriggeschwindigkeitssignal, stellt an das Load-Board-Design keine großen Anforderungen. Digitale Signale können sich dieselbe Ebene teilen, sollten aber ihre eigene Ebene haben. Die Längen ihrer Leiterbahnen sollten gleich sein.
Der zweite Typ von DUT-Signal ist das Hochleistungssignal. Dieser Signaltyp erfordert Hochleistungsinstrumentierung zur Messung, da die Geschwindigkeit und Genauigkeit dieser Signale vom ATE nicht bewältigt werden könnten. Halten Sie die Länge des Kabels, das das DUT mit dem Load Board verbindet, so kurz wie möglich. Vermeiden Sie auch parallele Verläufe gemischter Signale, um Rauscheinkopplung zu vermeiden. Es versteht sich von selbst, dass Hochleistungssignale ihre eigene Signal-Ebene benötigen.
Load Boards erfordern Steckverbinder für Kabel, die zum Teststandort führen. Hochgeschwindigkeitsanwendungen verwenden üblicherweise SMA- und SSMB-Steckverbinder. Anwendungen mit höherer Bandbreite verwenden besser den SMA-Steckverbinder, da dieser Schraub-Steckverbindertyp größer ist und für höhere Bandbreiten ausgelegt ist als der SSMB-Steckverbinder, bei dem es sich um einen Push/Pull-Steckverbinder handelt. SMA ist auch robuster auf dem Load Board und kann größeren mechanischen Belastungen standhalten.
Entkopplungskondensatoren müssen so nah wie möglich am DUT platziert werden – vorzugsweise direkt unter dem Sockel. AC-Kopplungskondensatoren und Abschlusswiderstände müssen ebenfalls so nah wie möglich am DUT sein. Die Verwendung von oberflächenmontierten Komponenten wird für Load Boards ebenfalls empfohlen. Stromversorgungen, die für Load Boards verwendet werden, müssen genügend Leistung haben, um alle Relais auf der Platine zu versorgen.
Ein ordnungsgemäß entworfenes LB ist elektronisch „unsichtbar“ und führt keine Verzerrung oder Verzögerung der DUT-Signale ein. Das LoadBoard sollte in der Lage sein, alle auf dem Tester ausgeführten Tests zu unterstützen und flexibel genug sein, um zukünftige Tests zu unterstützen (zum Beispiel die Erweiterung der Testlösung zur Unterstützung von Quad-Parallel-Tests).
Tatsächlich versuchen viele Testingenieure, aktive Komponenten auf dem LB zu vermeiden und stattdessen nur die notwendigen passiven Komponenten zur Unterstützung der ASIC-Funktionalität zu verwenden. Der Trend zur Vereinfachung des LoadBoards entsteht aus der Notwendigkeit, die Wahrscheinlichkeit eines Ausfalls in der Produktionsphase zu verringern, der die Produktionslinie stoppen kann. Die Zeit für die Fehlerbehebung nimmt zu, wenn das LoadBoard komplex ist.
Verschiedene Tester (ATEs) erfordern unterschiedliche LB-Größen. Aber alle LoadBoards bestehen aus denselben Elementen:
In einigen Fällen kann die LB neben ihrer Funktion als Schnittstellenplatine auch On-Board-Testfunktionen enthalten (z. B. FPGA). Wenn der Tester allein bestimmte Testaufgaben nicht unterstützen kann, können diese direkt auf der LB durchgeführt werden (z. B. Loopbacks).
Nahezu jeder Layout- oder PCB-Ingenieur kann ein LoadBoard entwerfen; es gibt keine besonderen Anforderungen außer dem allgemeinen Verständnis des Test- und LoadBoard-Konzepts. Eine LB besteht typischerweise aus RF4-Material und ist normalerweise sehr dick und umfasst 20 oder mehr Lagen.
Die Designüberlegungen für ein LoadBoard ähneln denen für jede andere Leiterplatte. Stromversorgungsverteilung, Takt signal routing, Hochgeschwindigkeitssignal-Routing, Signalintegrität, Leitungslänge – all diese Designregeln gelten auch hier. In manchen Fällen ist es sinnvoll, einige elektrische Simulationen durchzuführen, insbesondere um die HF-Signalperformance sicherzustellen.
Die nächste Phase, nachdem das Layout sukzessive abgeschlossen ist, ist natürlich die Herstellung/Fertigung der Platinenservices und die Montage der Platine mit den verschiedenen passiven oder aktiven Komponenten und dem Sockel.
Wir empfehlen immer, 2 Platinen anstelle von nur einer zu bauen, da wir die 2. Platine als Backup verwenden, falls die 1. Platine ausfällt. Diese Art von Ausfällen kann eine gesamte Produktionslinie stoppen; daher sollten Sie, um das Risiko von Verzögerungen in Produktion und Versand zu verringern, die Anschaffung eines Backup-LoadBoards in Betracht ziehen. Load-Board-Fertigung und -Montage können je nach Designkomplexität bis zu 8–10 Wochen dauern.
Das Loadboard ist ein wesentlicher Bestandteil der ASIC-Testlösung. Entwickeln Sie ein robustes, aber dennoch einfaches Design, um Produktionsprobleme auf ein Minimum zu reduzieren, und behalten Sie eine Platine als Backup, wenn Sie es sich leisten können.
KKPCB ist ein führender Anbieter elektronischer Lösungen, der sich auf PCB-Design, Fertigung, Montage und Tests für Flex-, Rigid-Flex-, HF-/Mikrowellen-, HDI-, starre Multilayer- und ATE-Testplatinen spezialisiert hat. Wir bieten umfassende End-to-End-Dienstleistungen an, darunter Prototyping, Komponentenbeschaffung, SMT-/THT-Montage, Funktionstests, Gehäusemontage und Endproduktverpackung. Mit unseren hausinternen One-Stop-Kapazitäten liefert KKPCB OEM- und ODM-Lösungen mit schneller Bearbeitungszeit, hoher Qualität und kosteneffizienten Ergebnissen und bedient Kunden weltweit.