KKPCB fornisce PCB ATE (Apparecchiature di Test Automatizzate) ad alta precisione e Schede Probe progettati per l’industria del test dei semiconduttori. Le nostre schede consentono un test accurato, affidabile ed efficiente di dispositivi complessi, supportando trasmissione di segnali ad alta velocità, connessioni a passo fine e layout ad alta densità. Con processi di produzione avanzati, controllo qualità rigoroso e ingegneria esperta, i nostri PCB ATE e Schede Probe garantiscono prestazioni ottimali, riducono i guasti nei test e accelerano il vostro ciclo di validazione del prodotto. Ideali per produttori di semiconduttori, laboratori di test e OEM elettronici che cercano soluzioni di test robuste e affidabili.
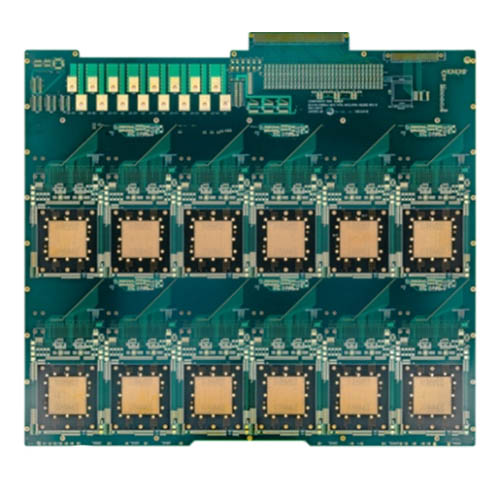
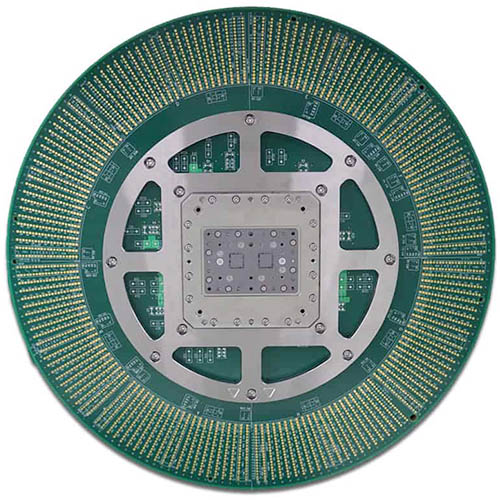
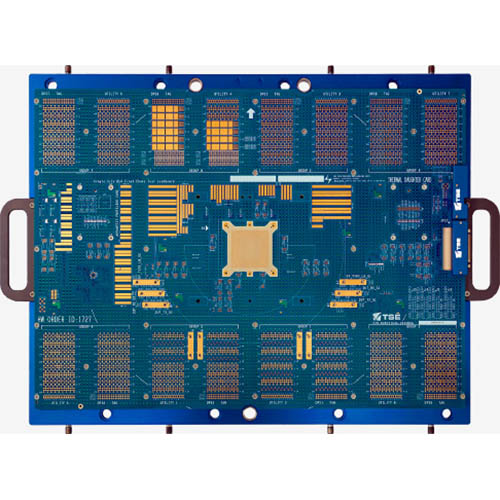
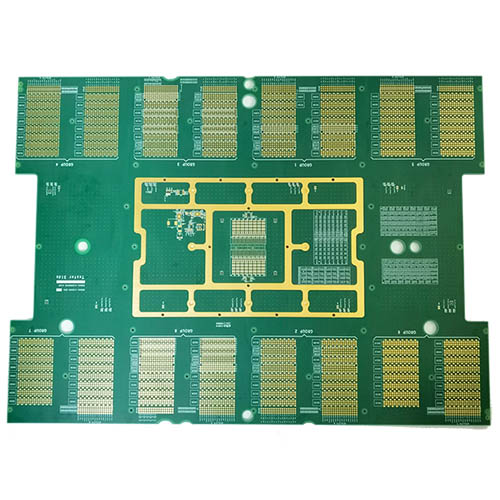
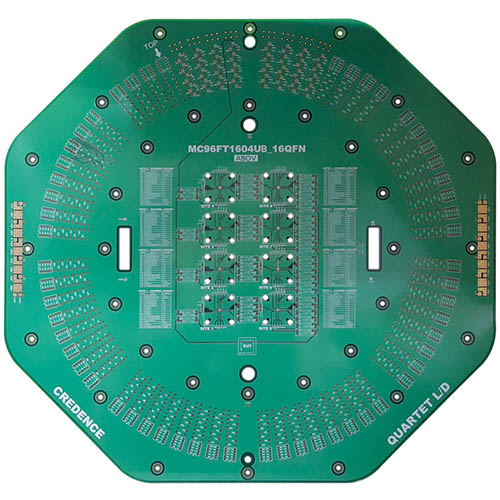
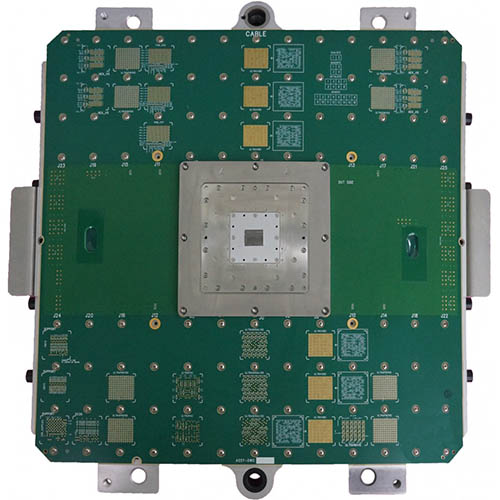
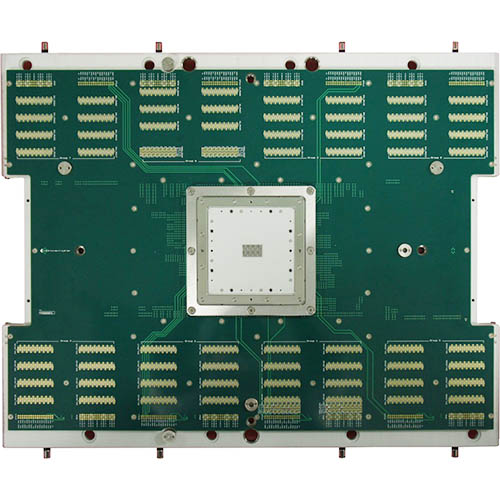
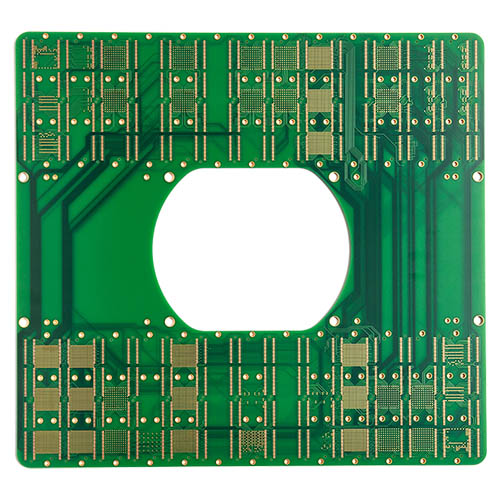
Abbiamo oltre 10 anni di esperienza nella produzione di schede per apparecchiature di test automatizzate (ATE) per aziende leader.
Le schede per Apparecchiature di Test Automatizzate (ATE) sono utilizzate nel processo di test dei chip a semiconduttore. Le Schede ATE stanno diventando sempre più complesse con un numero maggiore di strati – fino a 40-60. Questi progetti si concentrano su alta complessità, alte prestazioni e elevato numero di strati.
Il PCB ATE (Circuito Stampato per Apparecchiature di Test Automatizzate) può essere la vostra risposta per testare dispositivi altamente complessi! Con l’avanzare della tecnologia, una cosa diventa imperativa: testare dispositivi altamente complessi per garantirne l’affidabilità. Un modo efficace per farlo è fornire un circuito stampato per apparecchiature di test automatiche o PCB ATE. Funge da modo efficiente per testare grandi sistemi di test.
Quando si tratta di PCB ATE, qualsiasi piccolo errore può portare non solo a perdite monetarie ma anche a tempo di commercializzazione perso. È quindi imperativo che i project manager dei PCB ATE abbiano competenze specializzate che vanno oltre i PCB convenzionali.
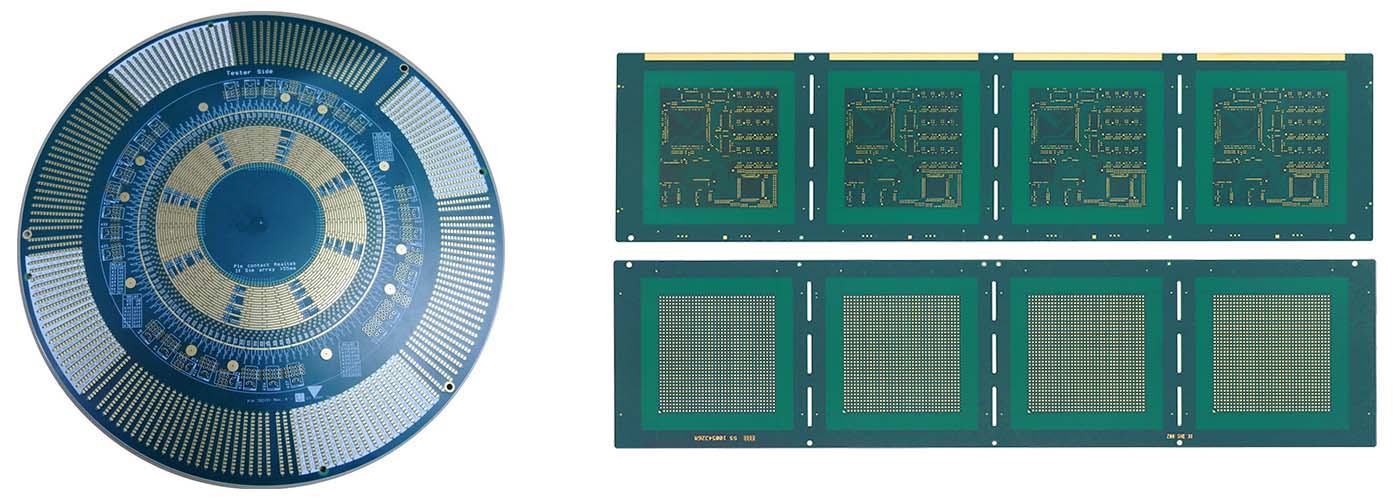
Il nostro personale operaio ha decenni di know-how ed esperienza per completare efficientemente la produzione di schede PCB ATE più complesse. Presso KKPCB, otterrete la migliore e più efficace fabbricazione di PCB ATE che la nostra industria offra. Contattateci per una consulenza gratuita.
Used to test the un-cut, un-packaged semiconductor, that is performing the electrical test for Die;The PCB BGA pitch is usually ≥0.3mm, when pitch <0.3mm, need to use interposer and MLO adaptor board to connect with probe card; Impedance controlled and highly demanded for surface evenness.

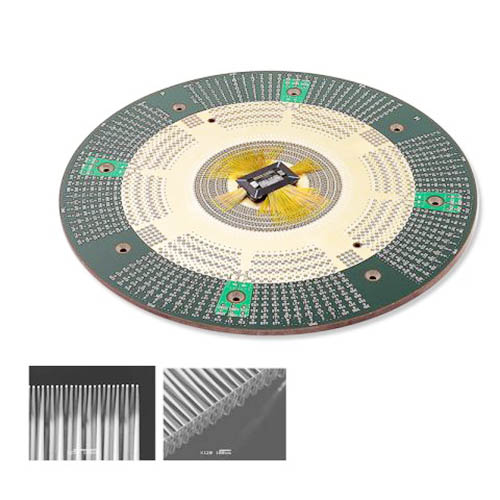
Una Scheda Probe è essenzialmente un’interfaccia o una scheda utilizzata per eseguire il test del wafer per un wafer semiconduttore. Viene utilizzata per collegare i circuiti integrati situati su un wafer all’ATE (Apparecchiatura di Test Automatizzata) al fine di testare i loro parametri elettrici e prestazioni prima che vengano prodotti e spediti.
Le sonde verticali sono schede probe utilizzate per eseguire il test multi die di prodotti come quelli associati alla logica generale e ai microcomputer. Gli aghi sono corti e posizionati verticalmente rispetto al substrato, rendendolo una scelta ideale per wafer con pad piccoli e alta frequenza.
Utilizzata per eseguire il test di invecchiamento per IC confezionati in determinate condizioni di lavoro e tempo, per verificarne l’affidabilità; il passo BGA è solitamente ≥0,4mm, con materiale in poliimmide che ha prestazioni termiche ultra-elevate.
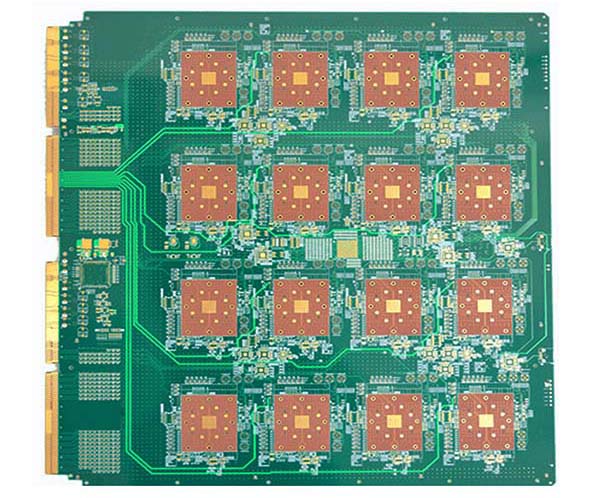
La Scheda Burn-in è un circuito stampato che funge da attrezzatura nel processo di Burn-in. La Scheda Burn-in viene utilizzata come parte del processo di test di affidabilità ASIC durante il quale i componenti vengono sollecitati per rilevare guasti. Le Schede Burn-in sono costituite da socket per ospitare gli ASIC testati e sono progettate per resistere alle alte temperature durante i test.
Attraverso il taglio, il Die attach, il wire bonding, il package in plastica, il wafer verrà confezionato con resina epossidica o altro materiale, diventando IC. E poi la macchina ATE eseguirà il test elettrico per verificarne la bontà; il passo BGA è solitamente ≥0,35mm; Impedenza controllata.
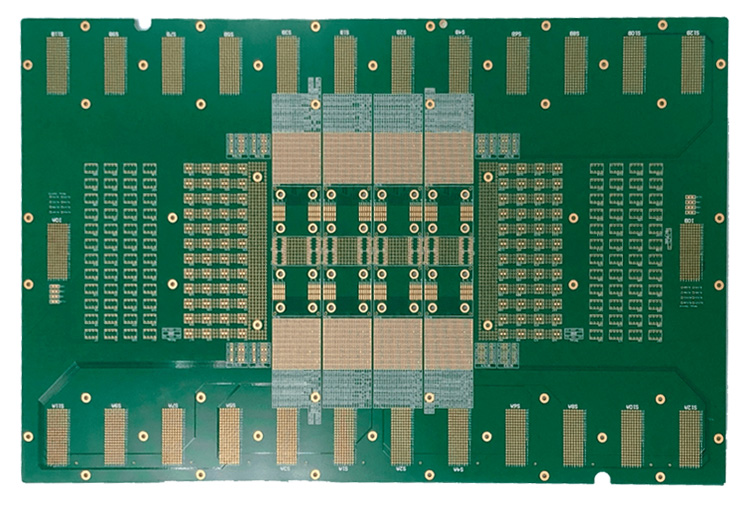
Il Load Board (LB) è un PCB obbligatorio e personalizzato, che funge da interfaccia meccanica ed elettrica tra il tester (ATE) e il dispositivo in prova (DUT). Il LoadBoard ha dimensioni fisiche ben definite e deve adattarsi perfettamente al tester. È un pezzo dell’intera Soluzione di Test ASIC e dovrebbe essere specificato nel Documento di Specifica del Test ASIC. L’immagine mostra un Loadboard con un Socket e un Rinforzo.
In generale, un LB è composto da 2 interfacce: un’interfaccia è verso l’unità handler del tester. L’handler è un’unità automatica di pick and place che preleva il DUT dal vassoio e lo posiziona nel socket. La seconda interfaccia è verso il basso verso i pogo pin del tester. Queste sono le porte IO del tester che collegano elettricamente il tester al DUT.
Il Load Board viene utilizzato allo scopo di interfacciarsi tra il Tester e il dispositivo per valutare la caratteristica elettrica. La prestazione principale è l’analisi dell’elettrico della scheda.
La progettazione del load board tiene conto di molti fattori, uno dei quali è il routing dell’alimentazione. È buona pratica assegnare un piano di alimentazione separato per ogni tensione di alimentazione richiesta dal DUT, anche se due o più alimentazioni saranno collegate alla stessa tensione nominale. Questo ha due vantaggi:
Aggiungere linee di sense il più vicino possibile al DUT per ogni piano di alimentazione per il monitoraggio dell’output sarebbe anche utile. Posizionare condensatori di disaccoppiamento tra ogni piano di alimentazione e il piano di terra per ridurre il rumore dell’alimentazione. Notare che i valori dei condensatori devono essere scelti in base alle frequenze operative del DUT.
Il routing del segnale è un’altra considerazione nella progettazione di un load board. Evitare di sovrapporre piani di alimentazione su piani di segnale. Esistono due tipi di segnali DUT e le linee guida per gestirli in un load board differiscono. Il primo tipo, il segnale digitale a bassa velocità, non richiede molto per quanto riguarda la progettazione del load board. I segnali digitali possono condividere lo stesso piano, ma dovrebbero avere il proprio piano. Le lunghezze delle loro tracce dovrebbero essere le stesse.
Il secondo tipo di segnale DUT è il segnale ad alte prestazioni. Questo tipo di segnale richiede strumentazione ad alte prestazioni per la misurazione, perché la velocità e l’accuratezza di questi segnali non potrebbero essere gestite dall’ATE. Mantenere la lunghezza del cavo che collega il DUT al load board il più corta possibile. Evitare anche percorsi paralleli di segnali misti, per evitare accoppiamento di rumore. Inutile dire che i segnali ad alte prestazioni necessitano di un proprio piano di segnale.
I load board richiedono connettori per i cavi che corrono verso il sito di test. Le applicazioni ad alta velocità impiegano comunemente connettori SMA e SSMB. Le applicazioni a larghezza di banda superiore sono migliori usando il connettore SMA, poiché questo tipo di connettore a vite è più grande e progettato per una larghezza di banda superiore rispetto al connettore SSMB, che è un connettore di tipo push/pull. Lo SMA è anche più robusto sul load board e può sopportare una maggiore quantità di sollecitazioni meccaniche.
I condensatori di disaccoppiamento devono essere posizionati il più vicino possibile al DUT – preferibilmente direttamente sotto il socket. I condensatori di accoppiamento AC e le resistenze di terminazione devono parimenti essere il più vicino possibile al DUT. L’uso di componenti a montaggio superficiale è anche raccomandato per i load board. Gli alimentatori utilizzati per i load board devono avere abbastanza potenza per energizzare tutti i relè sulla scheda.
I load board per semiconduttori sono una parte cruciale del controllo qualità della produzione di IC. I load board hanno spesso progetti complessi perché forniscono una gamma di connessioni elettriche agli IC per misurare diversi parametri, come corrente, tensione e potenza. Inoltre, i load board spesso devono supportare la segnalazione ad alta velocità, che richiede un routing accurato delle tracce per minimizzare perdita di segnale e diafonia.
I load board sono spesso personalizzati per un dispositivo specifico o un gruppo di dispositivi. Come tale, i load board completi e pronti all’uso non sono normalmente disponibili a magazzino. Il modo usuale per acquisire un load board per un nuovo prodotto è farlo progettare e fabbricare. Pertanto, la maggior parte dei gruppi di ingegneria dei test ha un certo livello di competenza nella progettazione e fabbricazione di un load board.
Un load board è costituito da un PCB con un socket di test o interfaccia handler così come una varietà di componenti (IC, resistenze, condensatori, induttori, relè, connettori, ecc.) che costituiscono i circuiti di test del load board. Il laminato tipico per il PCB del load board è il FR4 (fibra di vetro ritardante di fiamma 4). Il numero di strati di un PCB load board varia anche, a seconda della complessità del progetto. Alcuni load board per dispositivi complessi possono anche avere più di 20 strati.
Le considerazioni sulla progettazione del LoadBoard sono simili a qualsiasi altro PCB. Distribuzione dell’alimentazione, routing dei segnali di clock, routing dei segnali ad alta velocità, integrità del segnale, lunghezza dei fili: tutte queste regole di progettazione si applicano anche qui. In alcuni casi, è sensato eseguire alcune simulazioni elettriche, specialmente per garantire le prestazioni del segnale RF.
La fase successiva dopo che il layout è stato successivamente completato è ovviamente la produzione/fabbricazione dei servizi della scheda e l’assemblaggio della scheda con i vari componenti passivi o attivi e il socket.
Consigliamo sempre di costruire 2 schede invece di una sola perché utilizziamo la 2a scheda come backup nel caso in cui si verifichi un guasto nella 1a scheda. Questo tipo di guasti può fermare un’intera linea di produzione, quindi per ridurre il rischio di ritardi nella produzione e nella spedizione potresti prendere in considerazione l’idea di avere un LoadBoard di backup. La fabbricazione e l’assemblaggio del LoadBoard potrebbero richiedere fino a 8-10 settimane a seconda della complessità del design.
Il loadboard è una parte essenziale della soluzione di test ASIC. Realizza un design robusto ma semplice per garantire problemi di produzione minimi, tieni una scheda come backup se puoi permettertelo.
Un load board ideale non introduce distorsioni, rumore, ritardi né errori nel processo di test del DUT. Ciò significa che un load board ideale è uno che non sembra esistere affatto, cioè come se il DUT fosse direttamente collegato all’ATE. Realizzare un load board il più vicino possibile a questo ideale è la sfida per ogni ingegnere che progetta load board.
| Voce | Tecnologia Standard | Tecnologia Avanzata |
|---|---|---|
| Spessore PCB | 250 mil | 280 mil |
| Numero di strati PCB | 60 | 80 |
| Tolleranza minima di resistenza | ±5% | ±5% |
| Tolleranza minima di spessore finale | ±7 mil | ±7 mil |
| Spaziatura minima del dielettrico | < 1 mil – 0,5 mil | < 0,5 mil |
| Passo di foratura | 14 mil | < 14 mil |
| Diametro minimo di foratura | 5 mil | 4 mil |
| Rapporto d'aspetto minimo | 42:1 | 46:1 |
| Distanza minima dalla foratura al rame | 3 mil | 2,5 mil |
| Numero di pin DUT | 1500-2000 | > 2000 |
| Passo di foratura del blank | 87 mil | 87 mil |
| Larghezza minima della linea interna | 1,75 mil | < 1,75 mil |
| Spaziatura minima rame-rame interna | 2 mil | 1,5 mil |
| Larghezza minima della linea esterna | 2,2 mil | < 2,2 mil |
| Spaziatura minima rame-rame esterna | 2 mil | 1,5 mil |
| Twist & Warp | 0.5% | 0.3% |
| Uniformità POFV | 15 μm | < 15 μm |
| Variazione dell'altezza del pad DUT | / | 1,5 mil/inch |
| Variazione totale dell'altezza del pad | / | 200 μm |
| Requisito | Descrizione |
|---|---|
| Allineamento e rapporto d'aspetto elevato | Tendenze principali: passo della scheda BGA 0,35~0,5 mm; Canali di test paralleli multipli: 4 siti, 8~16 siti; >30 strati, spaziatura tra fori e piste inferiore a 4 mil; Requisiti di capacità del PCB: allineamento e foratura precisi degli strati, placcatura e VIA-in-PAD per rapporti d'aspetto elevati. |
| Interfaccia di test | Tendenze principali: passo della sonda BGA 85~200 μm; Passo di alta qualità 40~55 μm, superiore alle capacità di lavorazione standard del PCB. Richiede interfaccia space transformer MLO/MLC, tecnologia ICS e lavorazione sul lato posteriore. |
| Planarità superficiale | Le probe card e le schede ATE di alta qualità richiedono un'eccellente planarità superficiale, con torsione e deformazione allo 0,1%~0,2%. La variazione di altezza del pad DUT deve essere controllata entro 2 mil, e i prodotti di alta qualità richiedono 25–28 μm. |
| Qualità superficiale | I pad DUT devono connettersi in modo affidabile tramite sonde, quindi le superfici dei pad devono essere di alta qualità: senza ammaccature, danni, graffi o rugosità. |
| Integrità del segnale | Per garantire l'integrità del segnale, la tolleranza della resistenza deve essere ±5% e la lunghezza del moncone rimanente dopo il back-drilling < 10 mil. È richiesta un'elevata capacità per placcatura uniforme, incisione e lavorazione di back-drill. |
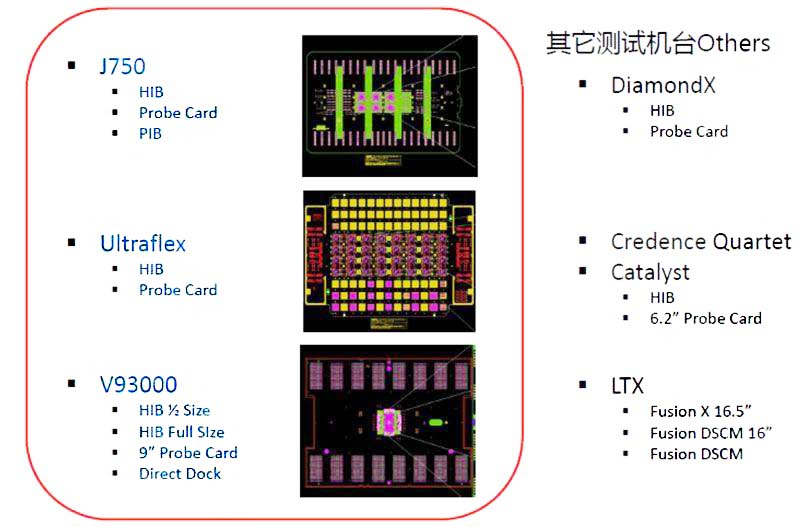
L’esperienza di KKPCB nella produzione di hardware per schede PCB ATE è sia ampia che approfondita. KKPCB dispone di team di produzione specializzati con conoscenze ed esperienza in tutte le principali caratteristiche tecniche. Il processo di produzione e test per le schede ATE presso KKPCB è perfezionato per produrre il massimo in termini di qualità e affidabilità. La base clienti di KKPCB in questo settore comprende diverse delle principali aziende produttrici di semiconduttori a livello mondiale e testimonia il suo successo e il suo impegno per la soddisfazione del cliente in questo campo.
Presso KKPCB, siamo dotati di attrezzature all’avanguardia e di un team di esperti in grado di gestire i requisiti più specializzati per i PCB ATE. Inoltre, quando collabori con noi, hai anche accesso a un ricco patrimonio di best practice del settore che ti offrono un vantaggio.
Siamo estremamente impegnati a offrire tempi di consegna rapidi che ti aiutano ad arrivare sul mercato in anticipo. Il fatto che abbiamo un’attenzione incessante alla qualità ci rende cari ai nostri clienti.
Tutto ciò che devi fare è contattare il nostro team e condividere i tuoi requisiti personalizzati. Il nostro team esperto condividerà un preventivo personalizzato estremamente conveniente che garantisce che il tuo progetto sia estremamente competitivo!
KKPCB dispone di team specializzati nella produzione di PCB ATE con conoscenze ed esperienza su tutte le principali piattaforme di test. Il processo di produzione dei PCB ATE per le schede ATE presso KKPCB è perfezionato per produrre il massimo in termini di qualità e affidabilità.
| Load board Advantest | Load board Credence | Load board Teradyne | Load board Verigy |
|---|---|---|---|
| T6672 | ASL1000 | CATALYST | V93000 |
| T6372(ND2) | ASL1000-D10 | J750 | V83000 |
| T2000 | ASL3000 | ULTRAFLEX | |
| T6673SQ | ITS9000 | FLEX | |
| T6673ZIF | PKII | TIGER |
| T2000 | DUO9 | CATALYST | TIGER |
| T5335P | SC312 | J750 | J971 |
| T5371 | KALOS2 | IP750 | V83000 |
| T5377 | ASL3000 | D750EX | V93000 |
| T6371P | SAPPHIRE | ULTRAFLEX | V93K-INT-PC |
| T6372(ND2) | SAPPHIRE-D10 | FLEX | TS6700 |
Con una vasta esperienza lavorando per tutti i principali clienti di schede di test e sistemi di test IC ATE. Abbiamo una lunga esperienza nella produzione di schede PCB per ATE secondo diverse esigenze di progettazione PCB e siamo in grado di fornire soluzioni di produzione ad alto rendimento.
Il processo di fabbricazione di PCB per ATE adottato dal produttore professionista esperto garantisce che il PCB giusto venga consegnato al primo passaggio nei tempi previsti.
Il burn-in è un processo eseguito sui componenti prima del loro utilizzo regolare, in cui i componenti vengono sollecitati per rilevare guasti e garantire l’affidabilità dei componenti.
Il processo di burn-in del PCB viene solitamente eseguito a 125°C, con eccitazione elettrica applicata ai campioni. Il processo è facilitato dall’uso di schede di burn-in su cui vengono caricati i campioni. Queste schede vengono poi inserite nel forno di burn-in che fornisce le tensioni necessarie ai campioni mantenendo la temperatura del forno a 125°C. La polarizzazione elettrica applicata può essere statica o dinamica.
Il burn-in testing aiuta i produttori di PCB ad analizzare quanto bene una nuova scheda possa sopportare un uso eccessivo e il calore e se questi fattori porteranno a errori funzionali. Ogni scheda funziona entro specifici parametri di corrente e temperatura interna ed esterna. Il burn-in testing spinge queste schede fino al punto in cui di solito si guastano per vedere se questi problemi si presentano.
Durante il burn-in testing, i tecnici fanno passare una corrente attraverso una scheda prototipo, azionando il firmware della scheda mentre è mantenuta in un ambiente ad alta temperatura. Questo avviene tipicamente per un periodo compreso tra 48 e 168 ore. Il produttore esamina poi la funzionalità della scheda per vedere quali problemi sono emersi e se qualche componente o firmware ha ceduto. Se si verificano difetti nei primi giorni di utilizzo di un dispositivo, avrai tempo sufficiente per esaminarli e correggerli.
I produttori utilizzano due tipi principali di burn-in testing: statico e dinamico. Ognuno fornisce diversi fattori di stress e sono necessari a seconda degli usi previsti della scheda.
Il burn-in statico è l’opzione più economica e rapida che testa la scheda rispetto a un singolo criterio, tipicamente calore o tensione. I tester fanno passare le sonde attraverso la scheda da componente a componente in un ambiente a temperatura controllata. Una volta che la camera di test raggiunge la temperatura richiesta, le sonde fanno passare una corrente costante attraverso ogni componente a una tensione scelta.
Lo scopo di questo test è esaminare i risultati dell’esposizione costante a, o della permanenza in, temperature estreme. Il test statico è ideale per schede conservate in climi caldi o macchinari che funzionano a una temperatura elevata costante. Ogni componente viene testato per determinare gli effetti di questa esposizione, consentendo di sostituirli qualora si verifichi un errore o un difetto.
Come il burn-in testing statico, le prove dinamiche comportano l’impostazione di una camera di test alla temperatura desiderata e il passaggio di una corrente attraverso ogni componente. La differenza principale con il test dinamico è che i componenti ricevono anche segnali di ingresso in ogni elemento. Questo testa i componenti contro la resistenza alla tensione e alla temperatura e consente al tester di vedere gli effetti che questi hanno sulla funzionalità dei componenti.
Il test dinamico è ideale per schede che operano in ambienti estremi o sotto forte sollecitazione. Queste prove individuano componenti malfunzionanti che devono essere rimossi prima di ulteriori test, riducendo altri errori. Consentono inoltre ai tester di vedere quanto il firmware sia influenzato.
Indipendentemente dal tipo di test, idealmente, si desidera eseguire il burn-in testing più volte per garantire risultati affidabili. Poiché questi esami analizzano le possibilità di errori nel tempo, otterrai i migliori risultati dai periodi di tempo più lunghi.
Le schede di burn-in sono realizzate con materiali di alta qualità. Per resistere al test in forno che raggiunge i 125°C, viene utilizzata una versione speciale di FR4 (FR4 ad alto Tg). Per temperature che raggiungono fino a 250°C, viene utilizzata una poliammide e per temperature più elevate di 300°C, viene utilizzata una poliammide di grado superiore.
La progettazione della scheda di burn-in è simile alle tue tipiche linee guida di progettazione PCB, tuttavia ci sono alcuni fattori aggiuntivi. Uno degli aspetti più importanti da considerare è selezionare la massima affidabilità e qualità possibile per la scheda di burn-in e lo zoccolo di test. L’ultima cosa di cui hai bisogno è che si guasti prima del dispositivo in prova. Tutti i componenti attivi/passivi e connettori devono essere conformi ai requisiti di alta temperatura, e tutti i materiali e componenti devono soddisfare i requisiti di alta temperatura e invecchiamento.
La progettazione della load board prende in considerazione molti fattori, uno dei quali è il routing dell’alimentazione. È buona pratica assegnare un piano di alimentazione separato per ogni tensione di alimentazione richiesta dal DUT, anche se due o più alimentatori saranno collegati alla stessa tensione nominale. Questo ha due vantaggi: 1) immunità al rumore tra gli alimentatori e 2) la capacità di assegnare ciascun alimentatore a una tensione diversa in seguito. Aggiungere linee di sense il più vicino possibile al DUT per ogni piano di alimentazione per il monitoraggio dell’output sarebbe anche utile. Posizionare condensatori di disaccoppiamento tra ogni piano di alimentazione e il piano di massa per ridurre il rumore dell’alimentazione. Nota che i valori dei condensatori devono essere scelti in base alle frequenze operative del DUT.
Il routing del segnale è un’altra considerazione nella progettazione di una load board. Evita di sovrapporre piani di alimentazione sopra piani di segnale. Esistono due tipi di segnali DUT, e le linee guida per gestirli in una load board differiscono.
Il primo tipo, il segnale digitale a bassa velocità, non richiede molto per quanto riguarda la progettazione della load board. I segnali digitali possono condividere lo stesso piano, ma dovrebbero avere il proprio piano. Le lunghezze delle loro tracce dovrebbero essere uguali.
Il secondo tipo di segnale DUT è il segnale ad alte prestazioni. Questo tipo di segnale richiede strumentazione ad alte prestazioni per la misurazione, perché la velocità e l’accuratezza di questi segnali non potrebbero essere gestite dall’ATE. Mantieni la lunghezza del cavo che collega il DUT alla load board il più corta possibile. Evita anche percorsi paralleli di segnali misti, per evitare l’accoppiamento di rumore. Inutile dire che i segnali ad alte prestazioni necessitano di un proprio piano di segnale.
Le load board richiedono connettori per i cavi che corrono verso il sito di test. Le applicazioni ad alta velocità impiegano comunemente connettori SMA e SSMB. Le applicazioni a larghezza di banda superiore è meglio utilizzare il connettore SMA, poiché questo tipo di connettore a vite è più grande e progettato per una larghezza di banda superiore rispetto al connettore SSMB, che è un tipo di connettore push/pull. SMA è anche più robusto sulla load board e può sopportare una maggiore quantità di sollecitazioni meccaniche.
I condensatori di disaccoppiamento devono essere posizionati il più vicino possibile al DUT – preferibilmente direttamente sotto lo zoccolo. I condensatori di accoppiamento AC e le resistenze di terminazione devono parimenti essere il più vicino possibile al DUT. L’uso di componenti a montaggio superficiale è anche raccomandato per le load board. Gli alimentatori utilizzati per le load board devono avere abbastanza potenza per alimentare tutti i relè sulla scheda.
Una LB progettata correttamente è elettronicamente “invisibile”, e non introduce alcuna distorsione o ritardo ai segnali del DUT. La LoadBoard dovrebbe essere in grado di supportare tutti i test eseguiti sul tester ed essere abbastanza flessibile da supportare test futuri (ad esempio espandere la soluzione di test per supportare il test quad parallelo).
Infatti, molti ingegneri di test cercano di evitare di avere componenti attivi sulla LB ma piuttosto avere solo i componenti passivi necessari per supportare la funzionalità ASIC. La tendenza a semplificare la LoadBoard deriva dalla necessità di diminuire la probabilità di guasto in fase di produzione che può fermare la linea di produzione. Il tempo per correggere un bug aumenta quando la LoadBoard è complessa.
Tester diversi (ATE) richiedono dimensioni LB diverse. Ma tutte le LoadBoard sono costituite dagli stessi elementi:
In alcuni casi, oltre ad essere una scheda di interfaccia, la LB può anche contenere capacità di test on board (ad esempio come FPGA). Quando il tester da solo non può supportare qualche specifico compito di test, questi potrebbero essere eseguiti direttamente sulla LB (come i loopback).
Quasi qualsiasi progettista di layout o ingegnere PCB può progettare una LoadBoard, non ci sono requisiti speciali oltre alla comprensione generale del test e del concetto di LoadBoard. Una LB è tipicamente realizzata in materiale RF4 e normalmente molto spessa e consiste di 20 strati o più.
Le considerazioni sulla progettazione della LoadBoard sono simili a qualsiasi altro PCB. Distribuzione dell’alimentazione, routing dei segnali di clock, routing dei segnali ad alta velocità, integrità del segnale, lunghezza dei fili: tutte queste regole di progettazione si applicano anche qui. In alcuni casi, è sensato eseguire qualche simulazione elettrica, specialmente per garantire le prestazioni del segnale RF.
La fase successiva dopo che il layout è stato completato con successo è ovviamente la produzione/fabbricazione dei servizi della scheda e l’assemblaggio della scheda con i vari componenti passivi o attivi e lo zoccolo.
Raccomandiamo sempre di costruire 2 schede invece di una sola perché usiamo la 2a scheda come backup in caso di guasto della 1a scheda. Questi tipi di guasti possono fermare un’intera linea di produzione, quindi per ridurre il rischio di ritardi nella produzione e nella spedizione potresti voler considerare di avere una LoadBoard di backup. La fabbricazione della Load Board e l’assemblaggio potrebbero richiedere fino a 8-10 settimane a seconda della complessità del progetto.
La Loadboard è una parte essenziale della soluzione di test ASIC. Realizza un design robusto ma semplice per garantire problemi di produzione minimi, mantieni una scheda come backup se puoi permettertelo.
KKPCB è un fornitore leader di soluzioni elettroniche specializzato nella progettazione, fabbricazione, assemblaggio e collaudo di PCB per schede Flex, Rigid-Flex, RF/Microonde, HDI, multistrato rigide e di test ATE. Offriamo servizi completi end-to-end, tra cui prototipazione, approvvigionamento di componenti, assemblaggio SMT/THT, test funzionali, assemblaggio dell’involucro e imballaggio finale del prodotto. Grazie alle nostre capacità one-stop interne, KKPCB fornisce soluzioni OEM e ODM con tempi di consegna rapidi, alta qualità e risultati convenienti, servendo clienti in tutto il mondo.