Ce guide explique le fonctionnement du via in pad, ce que signifie VIPPO (via-in-pad plated over), quelles règles de conception suivre et comment le processus affecte le coût et l’assemblage. Les valeurs de fabrication citées proviennent des capacités de fabrication de PCB publiées par KKPCB capacités de fabrication de PCB.
1. Pourquoi les concepteurs utilisent le via in pad
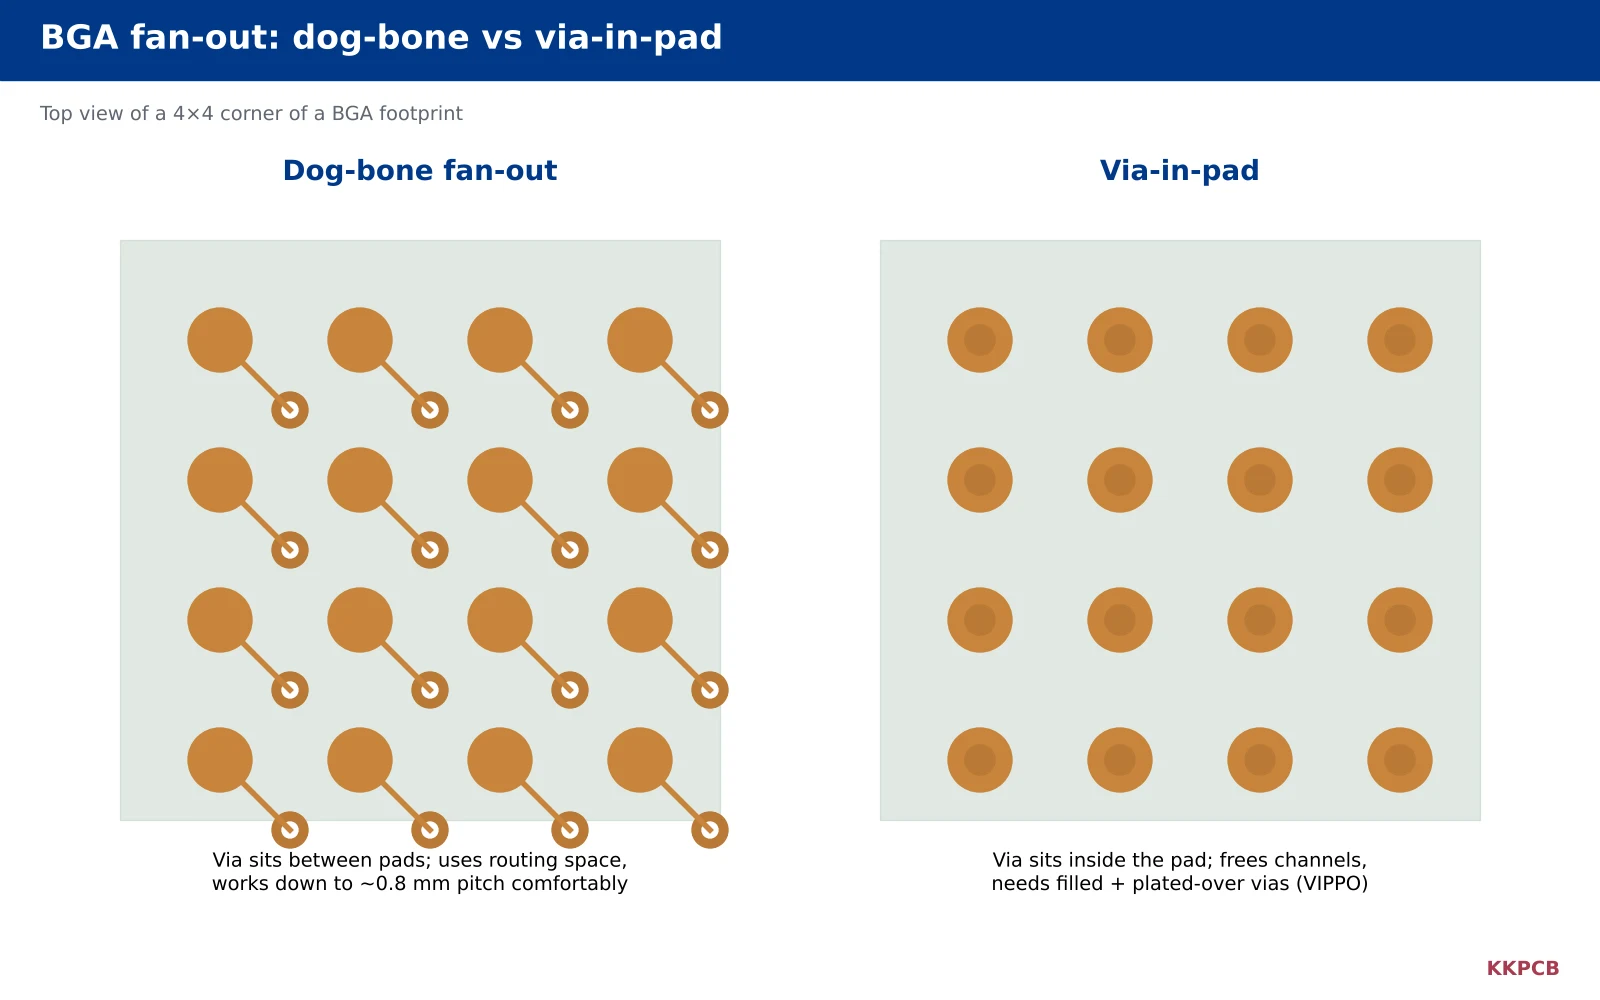
Dans une évacuation conventionnelle en « os de chien », chaque pastille BGA se connecte par une courte piste à un via placé entre les pastilles. Cela fonctionne bien tant qu’il y a suffisamment d’espace entre les billes. À mesure que le pas diminue, l’espace disparaît :
- Évacuation des BGA à pas fin : à un pas de 0,5 mm et en dessous, il n’y a généralement pas de place pour un via entre les pastilles, le via doit donc être déplacé dans la pastille.
- Canaux de routage libérés : la suppression des vias en os de chien libère de l’espace sur la couche externe et sur les couches internes pour davantage de pistes.
- Connexions plus courtes et à plus faible inductance : un via directement sous la pastille raccourcit le trajet vers les plans d’alimentation et de masse, ce qui aide le découplage et les signaux haute vitesse.
- Performance thermique : les vias dans une pastille thermique évacuent la chaleur vers les plans internes ou vers la face opposée de la carte.
2. Qu’est-ce que le VIPPO ?
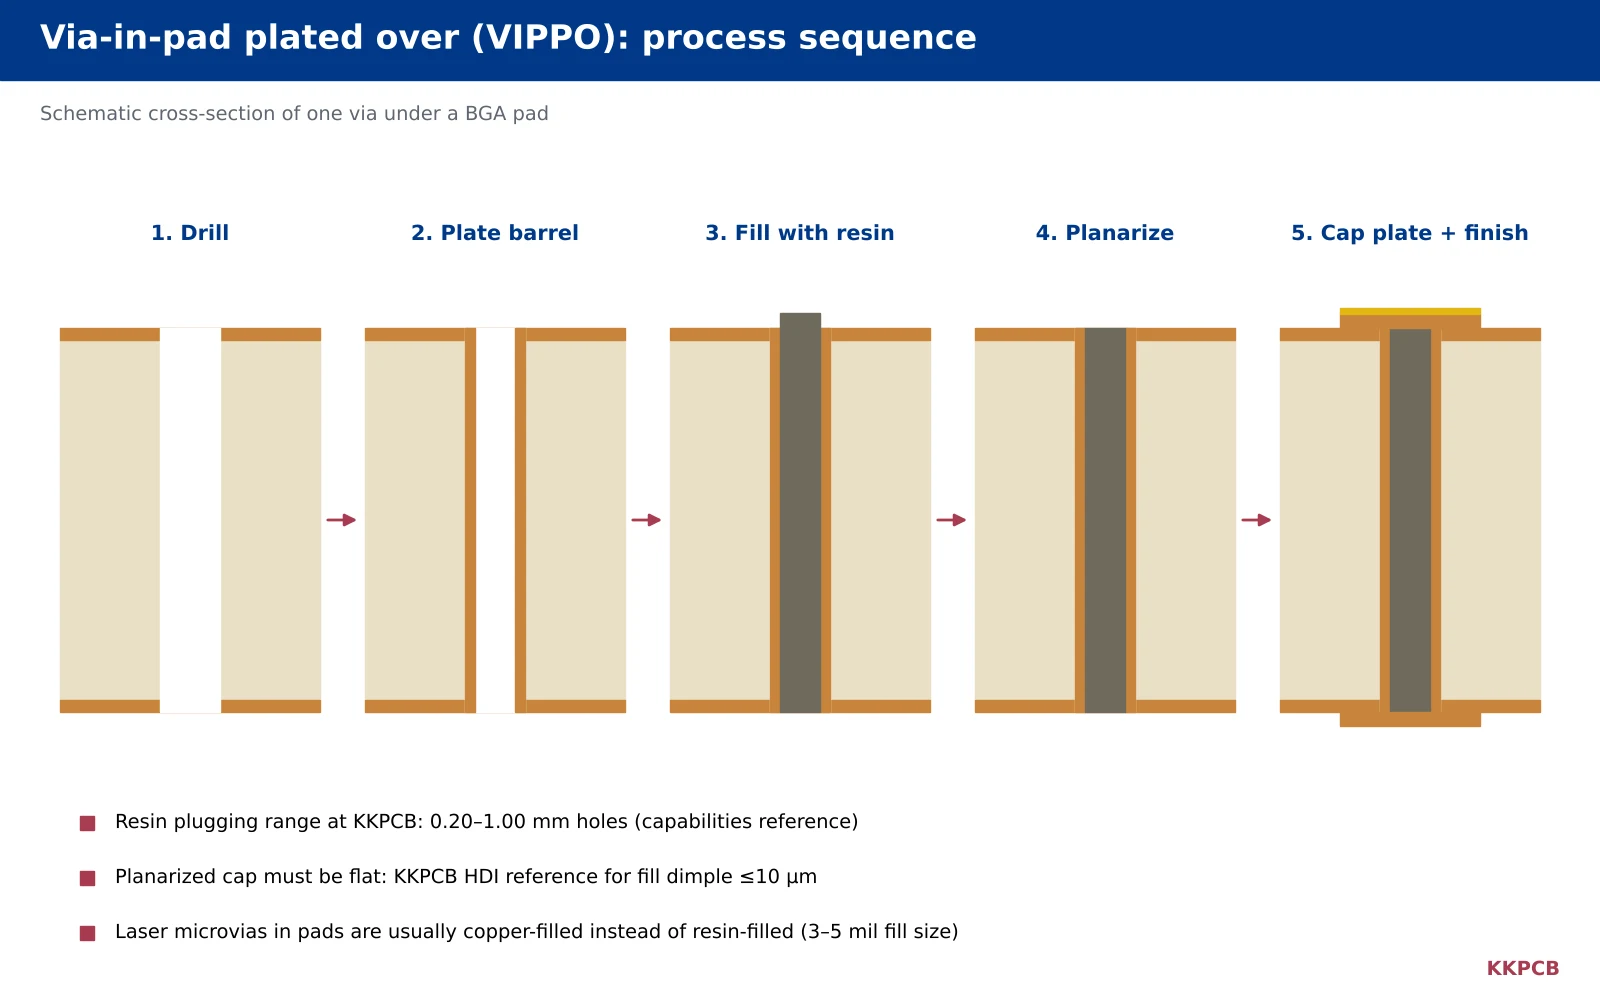
VIPPO signifie via-in-pad plated over. Cela décrit le processus complet qui rend un via dans une pastille sûr pour le brasage : le trou est métallisé, rempli, planarisé à plat puis recouvert par métallisation de cuivre afin que la finition de surface soit appliquée sur une pastille métallique continue.
Dans l’IPC-4761, la norme qui classe les méthodes de protection des vias, cette construction correspond à un via rempli et recouvert (Type VII). Référencer la norme sur le plan de fabrication lève toute ambiguïté sur ce qui est attendu.
Le processus VIPPO étape par étape
- Percer les trous de via qui se trouveront dans les pastilles.
- Métalliser le fût à l’épaisseur de cuivre requise.
- Remplir le trou, généralement avec une résine époxy non conductrice.
- Planariser par meulage ou brossage de la surface à plat afin qu’aucune résine ne dépasse et qu’aucun creux ne subsiste.
- Recouvrir par métallisation de cuivre sur le via rempli, puis insoler, graver et appliquer la finition de surface.
3. Remplissage résine, remplissage cuivre et remplissage conducteur
| Type de remplissage | Utilisation typique | Remarques |
|---|---|---|
| Époxy non conducteur (bouchage résine) | Vias percés mécaniquement dans les pastilles BGA et de composants | Méthode VIPPO la plus courante. Plage de trous bouchés à la résine de KKPCB : 0,20–1,00 mm. |
| Métallisation de remplissage cuivre | Microvias laser dans les pastilles HDI, microvias empilés | Le microvia devient du cuivre massif. Référence HDI KKPCB : taille de remplissage 3–5 mil, creux ≤10 µm. |
| Époxy conducteur | Trajets thermiques ou de courant sélectionnés | Le bénéfice thermique dépend principalement du fût métallisé ; le comportement CTE de la pâte doit être examiné. |
Pour la plupart des vias percés mécaniquement, un remplissage résine non conducteur avec un capuchon de cuivre est le choix standard. La conduction électrique et la majeure partie de la conduction thermique se font par le fût en cuivre métallisé, une pâte conductrice est donc rarement nécessaire. Les microvias laser dans les conceptions HDI sont normalement remplis de cuivre, ce qui permet également de les empiler ; voir PCB HDI any-layer pour cette construction.
4. Que se passe-t-il si le via reste ouvert
Placer un via non rempli dans une pastille est une erreur courante et coûteuse. Lors du refusion, la brasure fondue est aspirée dans le trou ouvert par capillarité. Les conséquences incluent :
- Brasure insuffisante restant sur la pastille, entraînant des joints BGA faibles ou ouverts.
- Vides causés par l’air et les volatils de flux s’échappant du via pendant la refusion.
- Brasure sur la face opposée de la carte, qui peut interférer avec les composants ou les points de test.
- Résultats incohérents qui passent l’inspection de premier article mais échouent sur un lot de production ultérieur.
Le tenting du via avec du vernis épargne n’est pas un substitut à l’intérieur d’une pastille, car la pastille elle-même doit être ouverte au brasage.
5. Règles de conception du via in pad
Marquez clairement les vias VIPPO
Utilisez un fichier de perçage séparé ou un symbole de perçage clairement défini pour les vias qui doivent être remplis et recouverts. Les fabricants traitent les vias remplis selon une séquence différente des autres trous, et des données ambiguës sont la cause la plus fréquente de questions d’ingénierie.
Maintenez les tailles de trou dans la fenêtre de remplissage
Concevez les trous VIPPO dans la plage de bouchage résine du fabricant. Chez KKPCB, la plage de référence est 0,20–1,00 mm. Des trous mécaniques très petits dans des cartes épaisses augmentent également le rapport d’aspect du PCBce qui affecte la qualité de la métallisation.
Tenir compte du cuivre supplémentaire en surface
La métallisation de capuchon ajoute du cuivre aux couches externes. Les pistes fines de ces couches doivent être conçues pour l’épaisseur finale de cuivre, et non pour la feuille de départ uniquement. Les valeurs piste/isolement des couches externes de KKPCB selon le poids de cuivre sont indiquées sur la page des capacités.
Spécifier la planéité
Indiquez la dépression ou la protrusion acceptable au-dessus du via rempli. La référence HDI de KKPCB pour la dépression de remplissage de trou est de 10 µm ou moins, ce qui favorise l’impression au pochoir à pas fin.
Choisir une finition de surface plane
Les pastilles VIPPO sont généralement finies avec ENIG, ENEPIG ou OSP. Une finition de soudure bombée annule une grande partie du bénéfice ; voir notre comparaison de HASL vs ENIG.
Pastilles thermiques
Pour les pastilles thermiques des boîtiers QFN et de puissance, un traitement VIPPO complet n’est pas toujours nécessaire. Les alternatives incluent de petits vias bouchés ou un motif de pâte fenêtré, mais la décision doit être convenue avec votre assembleur car elle affecte les vides.
6. Impact sur le coût du via dans la pastille
Le VIPPO ajoute des étapes de process : remplissage de résine, durcissement, planarisation et un cycle de métallisation supplémentaire. Il augmente donc le prix de la carte nue et le délai par rapport à une sortie en os de chien. Le coût est généralement justifié lorsque :
- le pas du BGA rend la sortie en os de chien impossible,
- l’utilisation du via dans la pastille évite des couches supplémentaires ou une carte plus grande, ou
- les performances électriques ou thermiques l’exigent clairement.
Si seules quelques pastilles en ont besoin, discutez de la possibilité que le reste de la carte utilise des vias conventionnels pour maîtriser le coût.
7. Considérations d’assemblage
- Conception du pochoir : avec des vias correctement remplis et capuchonnés, les ouvertures du pochoir peuvent suivre les règles normales des pastilles.
- Inspection par rayons X : les joints BGA sur les pastilles VIPPO doivent être contrôlés pour les vides et le mouillage, comme pour tout BGA.
- Profil de refusion : le profil doit convenir à la masse thermique du composant et de la carte, en particulier lorsque de nombreux vias relient les pastilles à de grands plans.
Notre assemblage de cartes électroniques BGA processus inclut l’inspection par rayons X des joints cachés.
8. Comment les vias remplis sont inspectés et acceptés
Comme un via rempli et capuchonné est caché sous le cuivre et la finition de surface, sa qualité doit être vérifiée par le contrôle du process et l’échantillonnage destructif plutôt que par une inspection visuelle seule. Un plan de vérification typique comprend :
- Analyse par microsection de coupons ou de cartes échantillons pour vérifier que le remplissage est complet, exempt de vides significatifs et lié à la paroi du fût.
- Épaisseur de la métallisation du capuchon mesurée sur la microsection, ainsi que le cuivre du fût en dessous.
- Planéité de la surface du capuchon – le creux ou la protubérance au-dessus du via – par rapport à la limite convenue.
- Test de contrainte thermique simulant le profil de refusion, suivi d’une seconde microsection pour confirmer que le capuchon ne s’est pas séparé du remplissage ou du fût.
Les défauts à rechercher incluent les vides dans la résine, les fissures entre la métallisation du capuchon et le fût, et le retrait de résine laissant un creux sous la finition de surface. Convenir des points d’inspection et de la taille de l’échantillon avant la production évite les litiges sur l’acceptation ultérieure.
9. Liste de vérification pour la conception via-in-pad
Utilisez cette liste de vérification avant de valider une conception avec via in pad :
| Vérification | Pourquoi c’est important |
|---|---|
| Chaque via dans un pad soudable est marqué comme rempli et capuchonné | Prévient la remontée de soudure et les vides |
| Les trous VIPPO ont leur propre fichier de perçage ou symbole | Le fabricant les traite dans une séquence séparée |
| Les tailles de trou sont dans la plage de bouchage résine (0,20–1,00 mm chez KKPCB) | Les trous hors de cette plage peuvent ne pas se remplir de manière fiable |
| Le rapport d’aspect de chaque trou VIPPO a été vérifié | La métallisation doit atteindre le milieu du fût avant le remplissage |
| Les pistes de couche externe sont dimensionnées pour le cuivre final après métallisation du capuchon | Le cuivre supplémentaire affecte la piste/isolement minimale |
| La finition de surface est plane (ENIG, ENEPIG ou OSP) | Les finitions bombées annulent le bénéfice de la planarisation |
| Exigence de planéité indiquée sur le plan | Prend en charge l’impression de pochoir à pas fin |
| L’assembleur a examiné le pochoir et le plan de rayons X | Confirme que le côté assemblage est prêt pour les pads VIPPO |
10. Via in pad vs autres options de fan-out
Le via in pad est l’une des plusieurs façons d’échapper un composant dense. Le fan-out en os de chien reste l’option la moins coûteuse là où il convient. Les microvias laser dans les pads, remplis de cuivre, sont l’approche standard dans les conceptions HDI et évitent complètement les trous mécaniques sur les couches externes. Le VIPPO percé mécaniquement est le choix habituel sur les cartes multicouches plus épaisses où les microvias laser ne sont pas utilisés. Comparer ces options au stade de l’empilage – plutôt qu’après le placement – offre le plus large choix et l’image de coût la plus claire.
11. Via in pad pour les pads de puissance et thermiques
Les dispositifs de puissance tels que les régulateurs QFN, les MOSFET en boîtiers montés en surface et les drivers LED ont souvent un grand pad exposé qui doit conduire la chaleur dans la carte. Les vias dans ce pad sont efficaces car ils raccourcissent le chemin vers les plans internes de masse ou d’alimentation, qui agissent comme diffuseurs de chaleur. Plusieurs choix de conception affectent l’efficacité de ce fonctionnement :
- Nombre et diamètre des vias : la chaleur s’écoule principalement par le fût en cuivre métallisé, donc plusieurs vias plus petits conduisent généralement plus de chaleur qu’un seul grand via de même surface totale.
- Connexion aux plans : les vias doivent se connecter solidement aux plans de cuivre internes ; les rayons de décharge thermique réduisent le flux de chaleur.
- Remplis ou ouverts : les vias remplis et capuchonnés donnent un pad plat et un volume de soudure prévisible. De petits vias ouverts peuvent être acceptables dans certains pads thermiques si le motif de pâte est conçu pour eux, mais cela doit être convenu avec l’assembleur.
- Épaisseur de cuivre : un cuivre interne plus épais diffuse mieux la chaleur ; voir nos options de PCB en cuivre épais.
Questions fréquentes
Le via in pad est-il identique au VIPPO ?
Le via in pad décrit le choix de disposition consistant à placer un via dans un pad. Le VIPPO décrit le traitement de fabrication qui le rend soudable : remplissage, planarisation et métallisation par-dessus le via. Un via in pad destiné à la soudure doit normalement être VIPPO.
À quel pas de BGA ai-je besoin du via in pad ?
De nombreuses conceptions passent au via in pad à un pas de 0,5 mm ou moins, où le fan-out en os de chien ne convient plus. Les BGA à pas plus grand peuvent encore l’utiliser pour économiser de l’espace de routage ou améliorer la distribution de puissance.
Puis-je utiliser un via in pad sans remplir le via ?
Pour les pads qui seront soudés, ce n’est pas recommandé. La soudure remonte dans le trou ouvert, causant des vides ou des joints insuffisants. Les vias non remplis dans les pads ne sont acceptables que dans des cas spéciaux convenus avec le fabricant et l’assembleur.
Le VIPPO augmente-t-il le coût du PCB ?
Oui. Le remplissage, la planarisation et la métallisation du capuchon ajoutent des étapes de processus et du temps. L’augmentation est souvent justifiée par l’élimination de couches, la possibilité de BGA à pas fin ou l’amélioration du rendement.
Que dois-je écrire sur le plan de fabrication ?
Identifiez quels vias sont remplis et capuchonnés, référencez IPC-4761 Type VII le cas échéant, spécifiez le matériau de remplissage, l’exigence de planéité et la finition de surface, et fournissez un fichier de perçage séparé pour les trous VIPPO.
Construisez votre conception via-in-pad avec KKPCB
KKPCB prend en charge les structures via-in-pad bouchées à la résine et remplies de cuivre sur les constructions multicouches et PCB HDI et examine chaque demande VIPPO en fonction de la taille de perçage, de l’épaisseur de la carte et de la finition. Notre Services DfMA peut vérifier votre stratégie de fan-out avant que la mise en page ne soit figée.
Vous concevez une carte BGA à pas fin ? Contactez KKPCB pour examiner vos exigences en matière de via-in-pad.
La fabrication de PCB chez KKPCB suit les critères d’acceptation de IPC (IPC-6012, IPC-A-600).