Questa guida spiega come funziona il via in pad, cosa significa VIPPO (via-in-pad plated over), quali regole di progettazione seguire e come il processo influisce su costo e assemblaggio. I valori di produzione citati provengono dalle capacità di produzione PCB pubblicate da KKPCB capacità di produzione PCB.
1. Perché i progettisti usano il via in pad
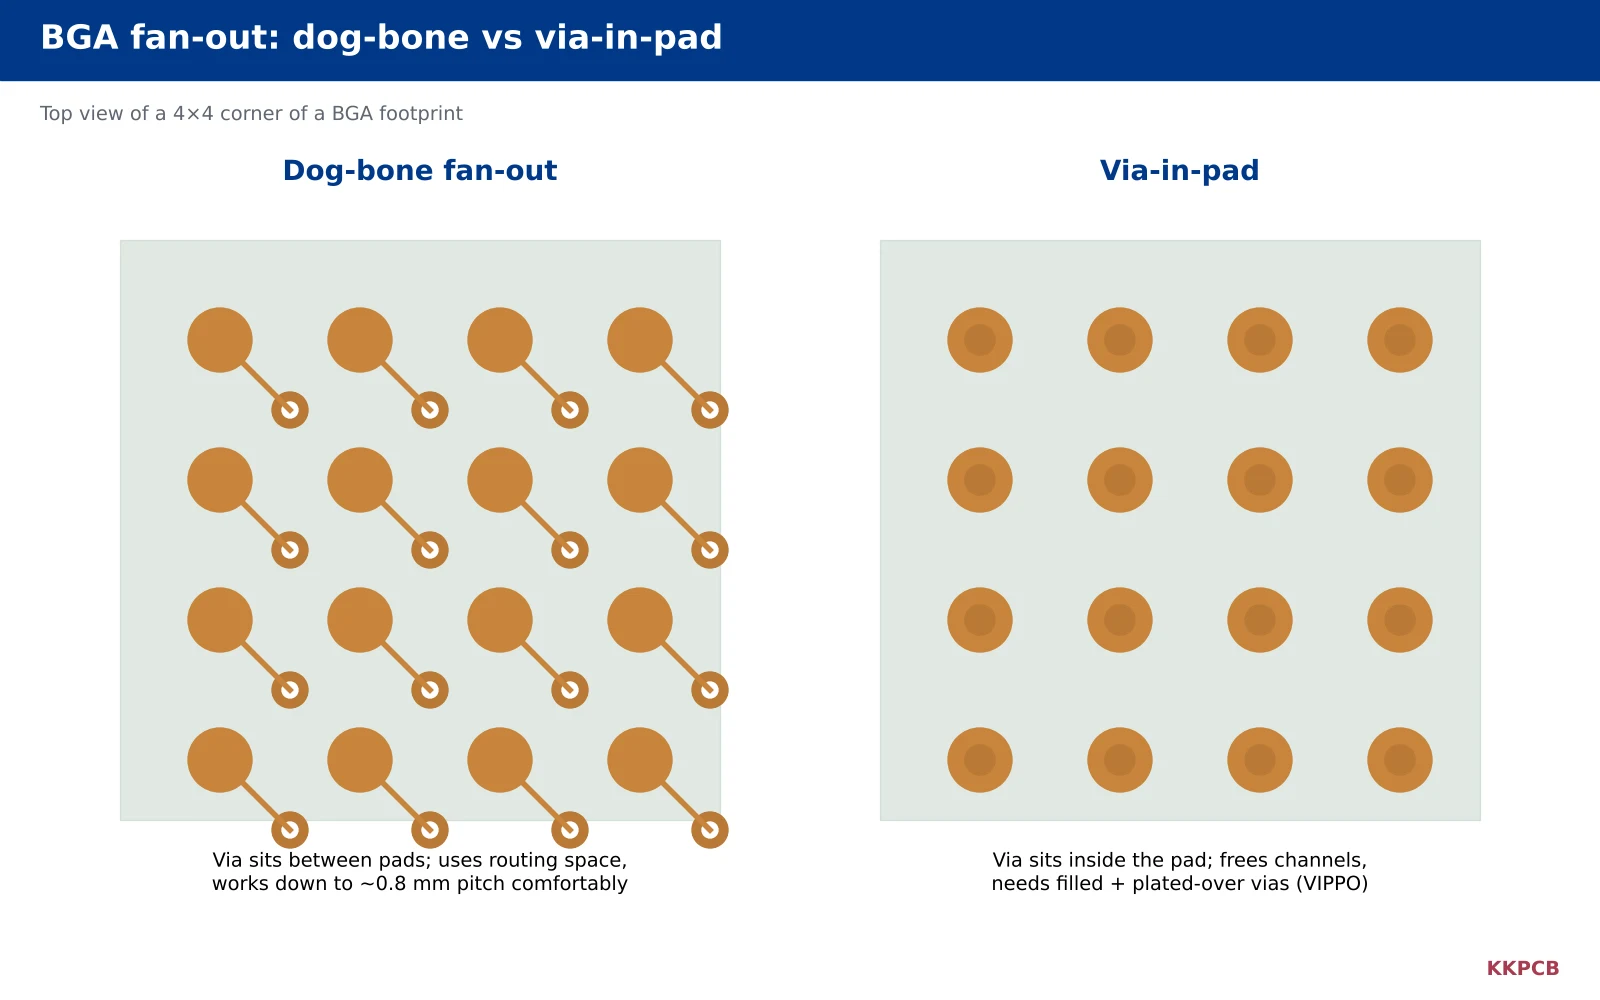
In un fan-out convenzionale “dog-bone”, ogni pad BGA si collega tramite una breve pista a un via posizionato tra i pad. Funziona bene finché c’è spazio sufficiente tra le sfere. Man mano che il passo si riduce, lo spazio scompare:
- Fuga BGA a passo fine: a 0,5 mm di passo e inferiore di solito non c’è spazio per un via tra i pad, quindi il via deve spostarsi nel pad.
- Canali di routing liberati: rimuovere i via dog-bone libera spazio sullo strato esterno e sugli strati interni per più piste.
- Connessioni più corte e a bassa induttanza: un via direttamente sotto il pad accorcia il percorso verso i piani di alimentazione e massa, il che aiuta il decoupling e i segnali ad alta velocità.
- Prestazioni termiche: i via in un pad termico trasferiscono il calore verso i piani interni o verso il lato opposto della scheda.
2. Cos’è il VIPPO?
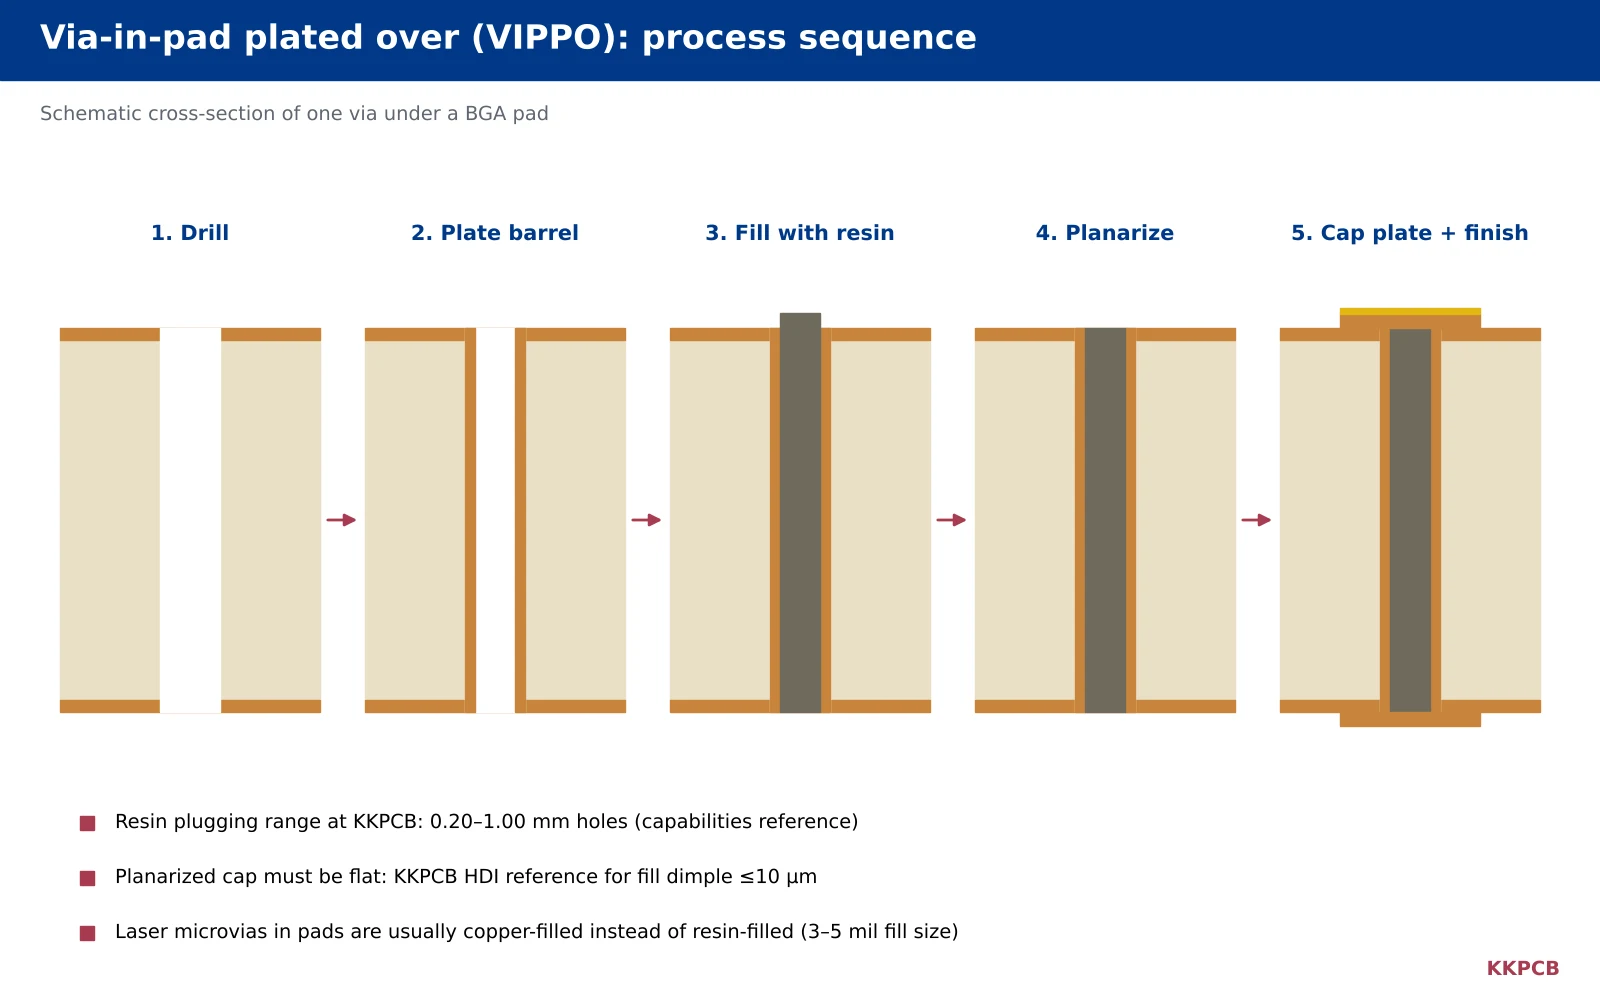
VIPPO sta per via-in-pad plated over. Descrive il processo completo che rende sicuro per la saldatura un via in un pad: il foro viene metallizzato, riempito, planarizzato piatto e poi metallizzato sopra con rame in modo che il finissaggio superficiale venga applicato a un pad metallico continuo.
Nell’IPC-4761, lo standard che classifica i metodi di protezione dei via, questa costruzione corrisponde a un via riempito e coperto (Tipo VII). Citare lo standard nel disegno di fabbricazione elimina ambiguità su ciò che ci si aspetta.
Il processo VIPPO passo dopo passo
- Trapanare i fori dei via che si troveranno nei pad.
- Metallizzare la parete del foro allo spessore di rame richiesto.
- Riempire il foro, di solito con una resina epossidica non conduttiva.
- Planarizzare mediante rettifica o spazzolatura della superficie fino a renderla piatta, in modo che nessuna resina sporga e non rimanga alcuna fossetta.
- Metallizzare di copertura con rame sopra il via riempito, poi immagine, incisione e applicazione del finissaggio superficiale.
3. Riempimento in resina, riempimento in rame e riempimento conduttivo
| Tipo di riempimento | Uso tipico | Note |
|---|---|---|
| Epossidica non conduttiva (tappatura in resina) | Via trapanati meccanicamente in pad BGA e di componenti | Metodo VIPPO più comune. Intervallo fori tappati in resina KKPCB: 0,20–1,00 mm. |
| Metallizzazione di riempimento in rame | Microvia laser in pad HDI, microvia impilati | Il microvia diventa rame solido. Riferimento HDI KKPCB: dimensione riempimento 3–5 mil, fossetta ≤10 µm. |
| Epossidica conduttiva | Percorsi termici o di corrente selezionati | Il beneficio termico dipende principalmente dalla parete metallizzata; il comportamento CTE della pasta deve essere valutato. |
Per la maggior parte dei via trapanati meccanicamente, un riempimento in resina non conduttiva con copertura in rame è la scelta standard. La conduzione elettrica e la maggior parte di quella termica avvengono attraverso la parete in rame metallizzata, quindi una pasta conduttiva è raramente necessaria. I microvia laser nei progetti HDI sono normalmente riempiti in rame, il che è anche ciò che consente di impilarli; vedere PCB HDI any-layer per quella costruzione.
4. Cosa succede se il via viene lasciato aperto
Posizionare un via non riempito in un pad è un errore comune e costoso. Durante il reflow, la lega di saldatura fusa viene aspirata nel foro aperto per azione capillare. Le conseguenze includono:
- Lega di saldatura insufficiente rimasta sul pad, che porta a giunti BGA deboli o aperti.
- Vuoti causati da aria e volatili del flussante che fuoriescono dal via durante il reflow.
- Lega di saldatura sul lato opposto della scheda, che può interferire con componenti o punti di test.
- Risultati incoerenti che superano l’ispezione del primo articolo ma falliscono su un lotto di produzione successivo.
Coprire il via con solder resist non è un sostituto all’interno di un pad, perché il pad stesso deve essere aperto alla saldatura.
5. Regole di progettazione via-in-pad
Contrassegnare chiaramente i via VIPPO
Utilizzare un file di foratura separato o un simbolo di foratura chiaramente definito per i via che devono essere riempiti e coperti. I fabbricanti elaborano i via riempiti in una sequenza diversa dagli altri fori, e i dati ambigui sono la causa più frequente di domande di engineering.
Mantenere le dimensioni dei fori all’interno della finestra di riempimento
Progettare i fori VIPPO all’interno dell’intervallo di tappatura in resina del fabbricante. Presso KKPCB l’intervallo di riferimento è 0,20–1,00 mm. Fori meccanici molto piccoli in schede spesse aumentano anche il rapporto d’aspetto PCBche influisce sulla qualità della metallizzazione.
Tenere conto del rame superficiale aggiuntivo
La metallizzazione del cap aggiunge rame agli strati esterni. Le piste fini su questi strati devono essere progettate per lo spessore finale del rame, non solo per il foil di partenza. I valori di pista/isolamento degli strati esterni di KKPCB in base al peso del rame sono elencati nella pagina delle capacità.
Specificare la planarità
Indicare la fossetta o la sporgenza accettabile sopra la via riempito. Il riferimento HDI di KKPCB per la fossetta del riempimento foro è pari o inferiore a 10 µm, il che supporta la stampa dello stencil a passo fine.
Scegliere una finitura superficiale piatta
I pad VIPPO sono solitamente finiti con ENIG, ENEPIG o OSP. Una finitura stagno a cupola annulla gran parte del beneficio; consultare il nostro confronto tra HASL vs ENIG.
Pad termici
Per i pad termici di QFN e package di potenza, un trattamento VIPPO completo non è sempre necessario. Le alternative includono piccoli via otturati o un pattern di pasta a finestra, ma la decisione deve essere concordata con il proprio assemblatore perché influisce sui vuoti.
6. Impatto sui costi del via in pad
VIPPO aggiunge fasi di processo: riempimento con resina, polimerizzazione, planarizzazione e un ciclo di metallizzazione aggiuntivo. Pertanto aumenta il prezzo del circuito nudo e il tempo di consegna rispetto al fan-out dog-bone. Il costo è solitamente giustificato quando:
- il passo del BGA rende impossibile il fan-out dog-bone,
- l’uso del via in pad evita strati aggiuntivi o una scheda più grande, oppure
- le prestazioni elettriche o termiche lo richiedono chiaramente.
Se solo pochi pad ne hanno bisogno, discutere se il resto della scheda può utilizzare via convenzionali per mantenere i costi sotto controllo.
7. Considerazioni sull’assemblaggio
- Progettazione dello stencil: con via correttamente riempiti e coperti, le aperture dello stencil possono seguire le normali regole dei pad.
- Ispezione a raggi X: le giunzioni BGA sui pad VIPPO devono essere controllate per vuoti e bagnabilità, come per qualsiasi BGA.
- Profilo di reflow: il profilo deve adattarsi alla massa termica del componente e della scheda, soprattutto dove molti via collegano i pad a piani estesi.
Il nostro assemblaggio PCB BGA processo include l’ispezione a raggi X per le giunzioni nascoste.
8. Come vengono ispezionati e accettati i via riempiti
Poiché un via riempito e coperto è nascosto sotto il rame e la finitura superficiale, la sua qualità deve essere verificata tramite controllo di processo e campionamento distruttivo, non solo con l’ispezione visiva. Un tipico piano di verifica include:
- Analisi micrografica di coupon o schede campione per verificare che il riempimento sia completo, privo di vuoti significativi e adeso alla parete del barrel.
- Spessore della metallizzazione del cap misurato sulla micrografia, insieme al rame del barrel sottostante.
- Planarità della superficie coperta – la fossetta o sporgenza sopra il via – rispetto al limite concordato.
- Test di stress termico che simula il profilo di reflow, seguito da una seconda micrografia per confermare che il cap non si sia separato dal riempimento o dal barrel.
I difetti da ricercare includono vuoti nella resina, cricche tra la metallizzazione del cap e il barrel, e recessione della resina che lascia una fossetta sotto la finitura superficiale. Concordare i punti di ispezione e la dimensione del campione prima della produzione evita dispute sull’accettazione successivamente.
9. Checklist di progettazione via-in-pad
Utilizzare questa checklist prima di rilasciare un progetto con via in pad:
| Verifica | Perché è importante |
|---|---|
| Ogni via in un pad saldabile è contrassegnato come riempito e coperto | Previene la risalita della lega e i vuoti |
| I fori VIPPO hanno il proprio file di foratura o simbolo | Il fabbricante li processa in una sequenza separata |
| Le dimensioni dei fori rientrano nell’intervallo del tappo di resina (0,20–1,00 mm presso KKPCB) | Fori fuori intervallo potrebbero non riempirsi in modo affidabile |
| È stato verificato il rapporto d’aspetto di ogni foro VIPPO | La metallizzazione deve raggiungere il centro del barrel prima del riempimento |
| Le piste degli strati esterni sono dimensionate per il rame finale dopo la metallizzazione del cap | Il rame aggiuntivo influisce sulla pista/isolamento minima |
| La finitura superficiale è piatta (ENIG, ENEPIG o OSP) | Le finiture a cupola annullano il beneficio della planarizzazione |
| Requisito di planarità indicato sul disegno | Supporta la stampa dello stencil a passo fine |
| L’assemblatore ha esaminato lo stencil e il piano a raggi X | Conferma che il lato assemblaggio è pronto per i pad VIPPO |
10. Via in pad rispetto ad altre opzioni di fan-out
La via in pad è una delle diverse modalità per uscire da un componente denso. Il fan-out a dog-bone resta l’opzione a costo più basso dove c’è spazio. Le microvia laser nei pad, riempite in rame, sono l’approccio standard nei progetti HDI e evitano del tutto fori meccanici sugli strati esterni. Il VIPPO forato meccanicamente è la scelta usuale su PCB multistrato più spessi dove non si utilizzano microvia laser. Confrontare queste opzioni in fase di stack-up – anziché dopo il posizionamento – offre la più ampia scelta e il quadro dei costi più chiaro.
11. Via in pad per pad di potenza e termici
I dispositivi di potenza come regolatori QFN, MOSFET in package a montaggio superficiale e driver LED hanno spesso un grande pad esposto che deve condurre il calore nella scheda. Le via in quel pad sono efficaci perché accorciano il percorso verso i piani interni di massa o di alimentazione, che fungono da diffusori di calore. Diverse scelte progettuali influenzano l’efficacia:
- Numero e diametro delle via: il calore fluisce principalmente attraverso il barrel in rame metallizzato, quindi diverse via più piccole conducono di solito più calore di una singola via grande della stessa area totale.
- Connessione ai piani: le via dovrebbero collegarsi solidamente ai piani interni in rame; le razze di rilievo termico riducono il flusso di calore.
- Riempite o aperte: le via riempite e cappate offrono un pad piatto e un volume di stagno prevedibile. Piccole via aperte possono essere accettabili in alcuni pad termici se il pattern di pasta è progettato per esse, ma questo deve essere concordato con l’assemblatore.
- Peso del rame: un rame interno più spesso diffonde meglio il calore; vedi le nostre opzioni PCB in rame spesso.
Domande frequenti
Via in pad è lo stesso di VIPPO?
Via in pad descrive la scelta di layout di inserire una via all’interno di un pad. VIPPO descrive il trattamento produttivo che la rende saldabile: riempimento, planarizzazione e metallizzazione sopra la via. Una via in pad destinata alla saldatura dovrebbe normalmente essere VIPPO.
A quale passo BGA serve la via in pad?
Molti progetti passano alla via in pad a 0,5 mm di passo o inferiore, dove il fan-out a dog-bone non entra più. I BGA a passo maggiore possono comunque usarla per risparmiare spazio di routing o migliorare la distribuzione di potenza.
Posso usare la via in pad senza riempire la via?
Per i pad che saranno saldati, questo non è raccomandato. Lo stagno penetra nel foro aperto, causando vuoti o giunti insufficienti. Le via non riempite nei pad sono accettabili solo in casi speciali concordati con il fabbricante e l’assemblatore.
Il VIPPO aumenta il costo del PCB?
Sì. Riempimento, planarizzazione e metallizzazione di copertura aggiungono fasi di processo e tempo. L’aumento è spesso giustificato dall’eliminazione di strati, dall’abilitazione di BGA a passo fine o dal miglioramento della resa.
Cosa devo scrivere sul disegno di fabbricazione?
Identifica quali via sono riempite e cappate, fai riferimento a IPC-4761 Tipo VII se appropriato, specifica il materiale di riempimento, il requisito di planarità e la finitura superficiale, e fornisci un file di foratura separato per i fori VIPPO.
Realizza il tuo progetto via in pad con KKPCB
KKPCB supporta strutture via in pad riempite con resina e riempite in rame su PCB multistrato e PCB HDI e verifica ogni richiesta VIPPO in base a dimensione del foro, spessore della scheda e finitura. I nostri servizi DfMA possono controllare la tua strategia di fan-out prima che il layout venga congelato.
Stai progettando una scheda BGA a passo fine? Contatta KKPCB per rivedere i tuoi requisiti di via in pad.
La fabbricazione PCB presso KKPCB segue i criteri di accettazione di IPC (IPC-6012, IPC-A-600).