Les concepteurs découvrent souvent les limites de rapport d’aspect tardivement, lorsqu’un fabricant demande d’agrandir les vias sur un fond de panier épais ou une carte de test. Ce guide explique comment le rapport d’aspect est calculé, pourquoi il importe pour la fiabilité de la métallisation, quelles limites s’appliquent aux trous traversants et aux microvias, et comment concevoir dans les limites publiées de KKPCB en matière de capacités de fabrication.
1. Comment calculer le rapport d’aspect PCB
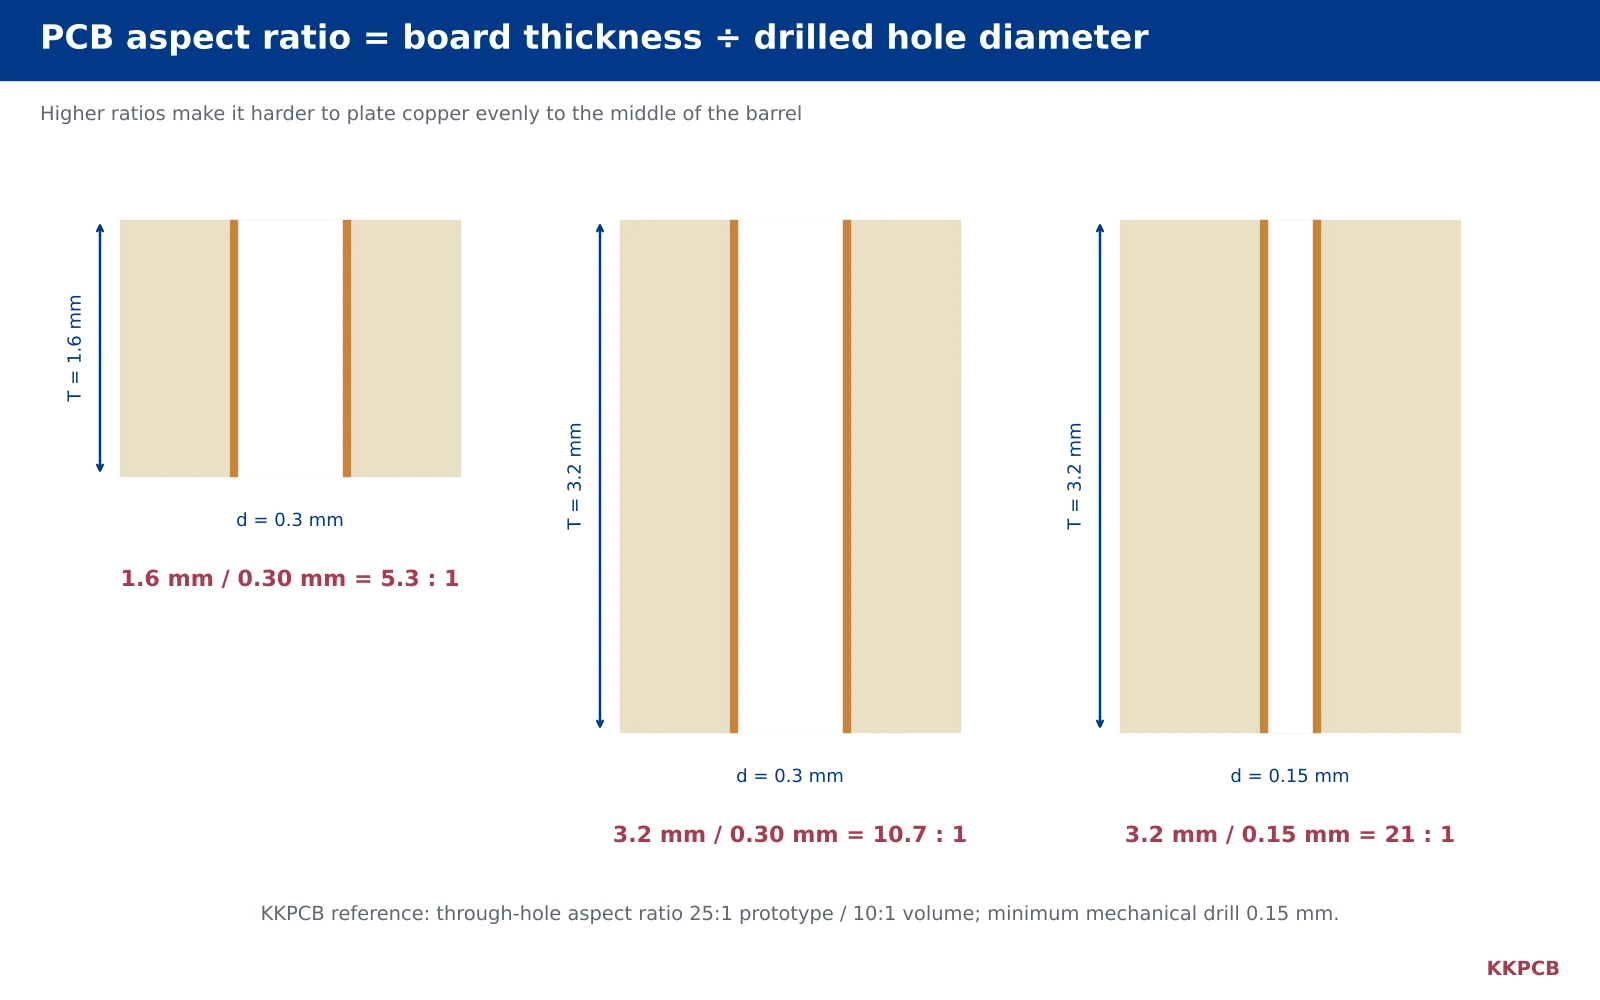
Pour un trou traversant métallisé :
Rapport d’aspect = épaisseur de la carte ÷ diamètre du trou percé
Exemples :
- Carte de 1,6 mm, perçage 0,30 mm : 1,6 ÷ 0,30 = 5,3:1
- Carte de 3,2 mm, perçage 0,30 mm : 3,2 ÷ 0,30 = 10,7:1
- Carte de 3,2 mm, perçage 0,15 mm : 3,2 ÷ 0,15 = 21:1
Les fabricants calculent normalement avec le diamètre percé qui est plus grand que la taille de trou fini indiquée dans de nombreux outils de conception, car la métallisation réduit le diamètre. Vérifiez toujours à quelle valeur se réfèrent votre sortie CAO et vos notes de fabrication.
Pour les microvias borgnes, le rapport est calculé à partir de la profondeur du via (l’épaisseur de diélectrique percée) et du diamètre du trou laser.
2. Pourquoi le rapport d’aspect PCB importe
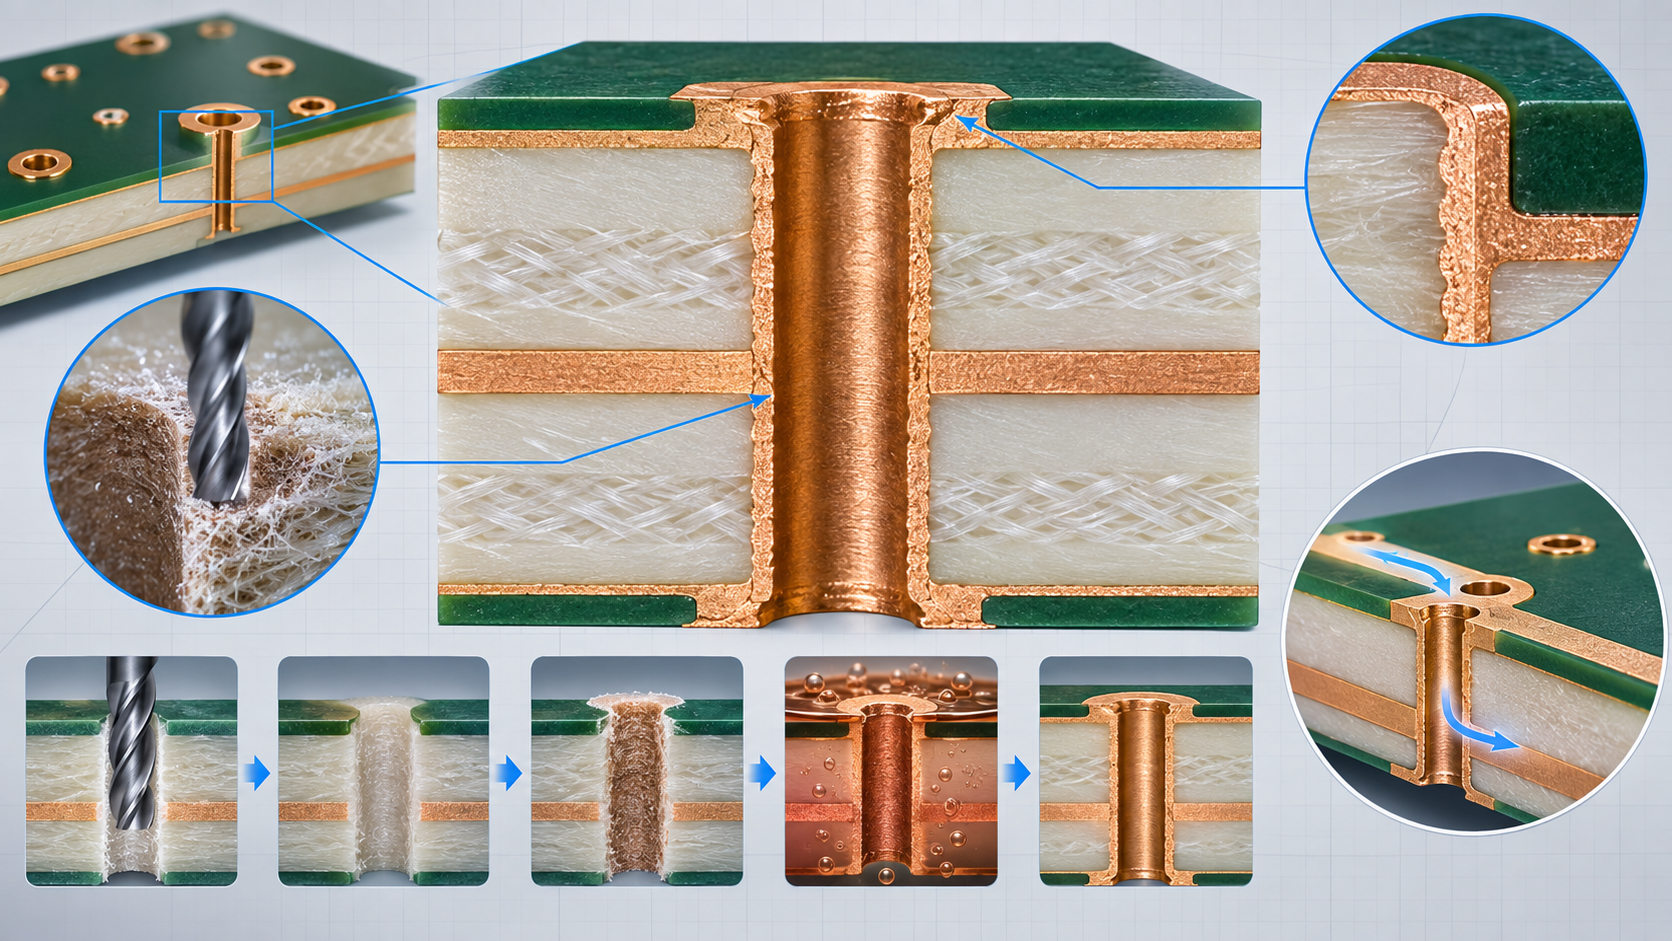
Le cuivre est déposé dans le fût d’un via par électrolyse. La solution de métallisation doit pénétrer dans le trou et le courant doit atteindre son centre. Dans un trou court et large, c’est facile ; dans un trou long et étroit, le centre du fût reçoit moins de cuivre que les extrémités. Les ingénieurs appellent la capacité à métalliser uniformément le « pouvoir de pénétration ».
Lorsque le rapport d’aspect est trop élevé pour le procédé, les problèmes typiques incluent :
- Cuivre mince au milieu du fût, en dessous du minimum spécifié.
- Fissures du fût lors des cycles thermiques ou du refusion, car le cuivre mince ne peut pas absorber la dilatation en axe z du stratifié.
- Vides là où la solution de métallisation n’a pas correctement mouillé la paroi du trou.
- Déviation du perçage dans les trous petits et profonds, provoquant des erreurs de repérage sur les couches internes.
L’IPC-6012 fixe l’épaisseur moyenne minimale de cuivre dans les trous métallisés – 20 µm pour la classe 2 et 25 µm pour la classe 3 – et ces valeurs doivent être atteintes au milieu du fût, pas seulement en surface. Des rapports d’aspect plus élevés rendent cela plus difficile.
3. Limites de rapport d’aspect PCB chez KKPCB
| Caractéristique | Référence KKPCB |
|---|---|
| Rapport d’aspect des trous traversants | 25:1 prototype ; 10:1 petit et moyen volume |
| Diamètre de perçage mécanique | 0,15–6,50 mm |
| Perçage minimum PTFE / matériaux mixtes | 0,25 mm |
| Épaisseur de carte finie | 0,10–8,00 mm prototype ; 0,25–6,50 mm volume |
| Microvia laser | Trou de 0,10 mm pour profondeur ≤55 µm ; 0,13 mm pour profondeur ≤100 µm |
| Cartes de test ATE (procédé spécial) | Références de perçage et métallisation jusqu’à 50:1 ; remplissage de vias 42:1 |
La différence entre les colonnes prototype et volume est intentionnelle. Un trou de 25:1 peut être réalisé et vérifié sur une série de prototypes, mais 10:1 est la valeur autour de laquelle concevoir si la carte doit passer en production stable sans modifications. Les cartes de sonde et cartes de charge ATE constituent une catégorie spéciale avec des procédés de perçage et de métallisation dédiés ; voir PCB ATE et carte de sonde.
4. Taille de perçage minimale selon l’épaisseur de la carte
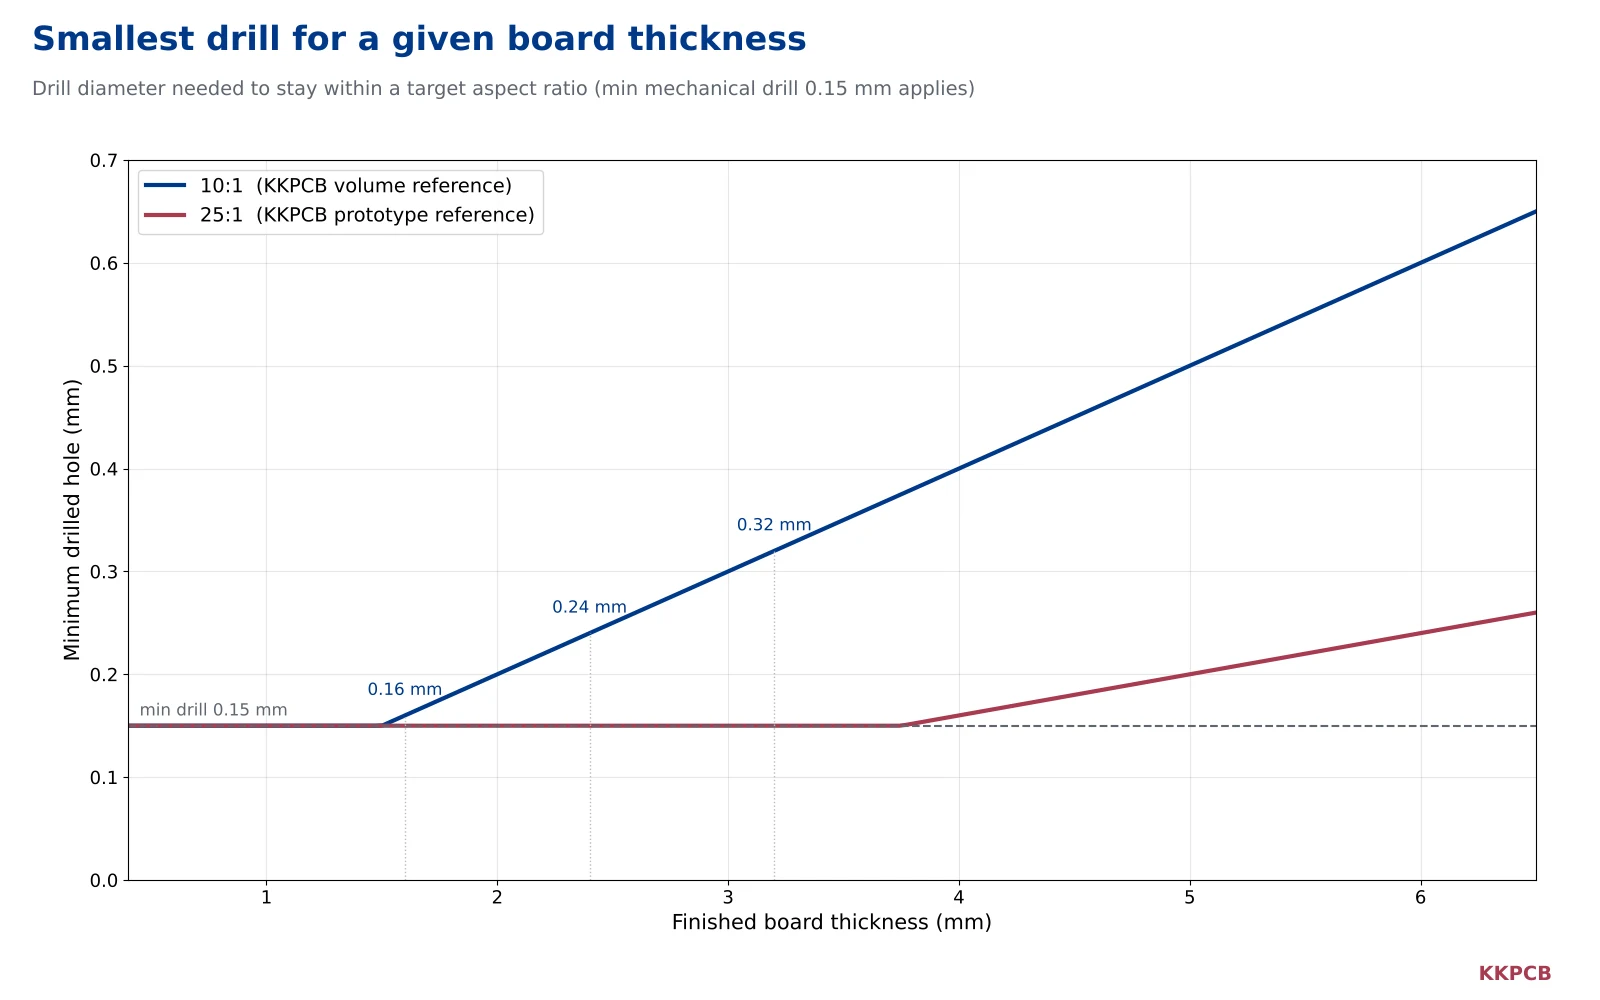
En combinant la limite de rapport d’aspect avec le perçage mécanique minimum de 0,15 mm, on obtient un moyen rapide de choisir les tailles de vias :
| Épaisseur de la carte | Plus petit perçage à 10:1 (volume) | Plus petit perçage à 25:1 (prototype) |
|---|---|---|
| 1,0 mm | 0,15 mm (le perçage minimum s’applique) | 0,15 mm (le perçage minimum s’applique) |
| 1,6 mm | 0,16 mm | 0,15 mm (le perçage minimum s’applique) |
| 2,4 mm | 0,24 mm | 0,15 mm (le perçage minimum s’applique) |
| 3,2 mm | 0,32 mm | 0,15 mm (le perçage minimum s’applique) |
| 4,0 mm | 0,40 mm | 0,16 mm |
| 6,0 mm | 0,60 mm | 0,24 mm |
Ce ne sont que des limites géométriques. Le matériau, l’épaisseur de cuivre, le nombre de couches et la densité de trous influencent aussi ce qui est réalisable ; considérez donc ce tableau comme un point de départ pour la revue DFM plutôt que comme une garantie.
5. Rapport d’aspect des microvias
Les microvias laser sont peu profonds et obéissent à leurs propres règles. Comme le trou est borgne, la solution de métallisation ne peut pas le traverser ; les microvias sont donc normalement maintenus à un rapport profondeur/diamètre d’environ 1:1 ou moins. Les références HDI de KKPCB montrent ce que cela signifie en pratique : un trou laser de 0,10 mm pour un diélectrique jusqu’à 55 µm de profondeur, et 0,13 mm pour jusqu’à 100 µm.
Les microvias empilés ajoutent une seconde exigence : chaque via doit être entièrement rempli de cuivre afin que le via suivant puisse s’y connecter. Pour en savoir plus, consultez nos guides sur PCB HDI any-layer et via in pad.
6. Comment concevoir dans les limites du rapport d’aspect des PCB
Dimensionnez les vias en fonction de l’épaisseur de la carte, pas par habitude
Un via de 0,20 mm est facile sur une carte de 1,6 mm (8:1) mais devient 16:1 sur une carte de 3,2 mm. Revérifiez les dimensions des vias à chaque changement d’épaisseur de l’empilage.
Utilisez des vias borgnes et enterrés pour raccourcir les trous
Si un signal ne doit circuler qu’entre quelques couches, un via borgne ou enterré maintient la profondeur de perçage – et le rapport d’aspect – faible. C’est courant sur les cartes épaisses à nombre de couches élevé.
Envisagez le contre-perçage pour les stubs haute vitesse
Le contre-perçage élimine la partie inutilisée du fût d’un trou traversant pour réduire la longueur du stub. Il ne modifie pas l’exigence de métallisation d’origine, le trou traversant doit donc toujours être métallisable. Les références de contre-perçage de KKPCB incluent un diamètre de contre-perçage minimum de 0,20 mm pour les PTH et une tolérance de profondeur de ±0,15 mm (prototype).
Séparez les grands et les petits trous
Des tailles de trous très différentes sur la même carte se disputent le courant de métallisation. Discutez avec votre fabricant pour savoir si les tailles de trous peuvent être regroupées ou si une approche de métallisation différente est nécessaire.
Précisez la classe et l’épaisseur de cuivre
Indiquez la classe IPC et l’épaisseur minimale de cuivre du fût sur le plan de fabrication afin que le fabricant puisse planifier le processus de métallisation en conséquence.
7. Rapport d’aspect des PCB dans les cartes épaisses et à nombre de couches élevé
Les fonds de panier à nombre de couches élevé, les cartes de test et les cartes de puissance sont les cas où le rapport d’aspect devient critique. Une carte de 30 couches peut facilement dépasser 3 mm d’épaisseur, ce qui pousse les vias standard au-delà de 10:1 à moins d’augmenter la taille de perçage. Le cuivre épais sur les couches internes augmente encore l’épaisseur. KKPCB prend en charge 1 à 40 couches (au-delà de 30 sur revue) ; pour ces réalisations, le rapport d’aspect, l’épaisseur de cuivre et le matériau doivent être examinés ensemble au stade de l’empilage. Notre page PCB multicouche liste les constructions typiques.
8. Exemple concret : une carte de 24 couches et 3,2 mm
Considérons une carte réseau de 24 couches, de 3,2 mm d’épaisseur, avec un BGA que le concepteur souhaite déporter avec des vias de 0,20 mm.
- Calculez le rapport : 3,2 ÷ 0,20 = 16:1. C’est au-dessus de la référence de volume de 10:1 ; la conception ne conviendrait donc qu’à des prototypes, sauf si quelque chose change.
- Option A – agrandir le perçage : un perçage de 0,32 mm donne 10:1, ce qui convient à la production en série mais nécessite des pastilles plus grandes et peut ne pas s’adapter au pas du BGA.
- Option B – raccourcir le via : si la plupart des signaux du BGA ne doivent atteindre que les premières couches internes, des vias borgnes ou une structure de laminage séquentiel maintiennent la profondeur de perçage faible et le rapport bas.
- Option C – réduire l’épaisseur : des diélectriques plus fins ou moins de couches de plans réduisent l’épaisseur de la carte, mais les exigences d’impédance contrôlée et de distribution de puissance doivent toujours être satisfaites.
- Décision : en pratique, la meilleure réponse est souvent une combinaison, comme des trous traversants de 0,30 mm pour l’alimentation et les longs nets, avec des vias borgnes pour le déport dense du BGA.
Ce type de compromis est plus facile à traiter avant le début du routage, car modifier les tailles de perçage après la mise en page implique généralement de déplacer des pastilles et des pistes.
9. Comment les fabricants contrôlent la métallisation dans les trous à rapport d’aspect élevé
Lorsqu’une conception nécessite réellement des trous profonds et étroits, plusieurs contrôles de processus rendent une métallisation fiable possible :
- Qualité du perçage : des forets affûtés et correctement spécifiés, des vitesses d’avance appropriées et un nombre limité de frappes par foret maintiennent les parois des trous lisses et les positions précises.
- Préparation des parois des trous : le dessmear et la métallisation doivent atteindre toute la profondeur du trou afin que la métallisation puisse démarrer uniformément.
- Chimie de métallisation et contrôle du courant : des solutions et des formes d’onde de courant conçues pour un fort pouvoir de pénétration déposent plus de cuivre au centre du fût par rapport à la surface.
- Mouvement de la solution : l’agitation et la circulation à travers les trous renouvellent l’électrolyte à l’intérieur du fût.
- Vérification : les microsections mesurent l’épaisseur de cuivre au centre du fût, là où elle est la plus fine, et les tests de contrainte thermique confirment que le fût survit aux températures de refusion.
Ces contrôles expliquent aussi pourquoi les limites diffèrent entre le prototype et la production en série : une série de prototypes peut être ajustée et entièrement inspectée, tandis que la production en série nécessite une fenêtre de process stable lot après lot.
10. Liste de vérification du rapport d’aspect PCB pour votre RFQ
| Élément à fournir | Raison |
|---|---|
| Épaisseur et tolérance de la carte finie | Définit la longueur de chaque trou traversant |
| Table de perçage avec dimensions percées et finies | Élimine toute ambiguïté dans le calcul du rapport d’aspect |
| Portées de perçage pour les vias borgnes, enterrés et traversants | Chaque portée a sa propre profondeur et son propre rapport |
| Classe IPC et cuivre minimal dans le fût | Fixe la cible de métallisation à atteindre au centre du trou |
| Emplacements de contre-perçage et longueur de moignon cible | La profondeur et le diamètre du contre-perçage doivent être planifiés avec l’empilage |
| Type de matériau, notamment PTFE ou hybride | Le perçage minimal et la préparation des trous diffèrent selon le matériau |
| Volume prévu | Détermine si les limites de prototype ou de production en série s’appliquent |
Questions fréquentes
Quel est un bon rapport d’aspect PCB ?
Pour la production standard, maintenez les trous traversants à 10:1 ou moins. Des rapports plus élevés sont possibles – KKPCB prend en charge jusqu’à 25:1 pour les prototypes – mais ils doivent être confirmés avec le fabricant avant la finalisation de la conception.
Le rapport d’aspect PCB est-il calculé avec la dimension finie ou percée du trou ?
Les fabricants utilisent généralement le diamètre percé du trou. Comme la métallisation réduit le trou, le diamètre fini est plus petit, donc un calcul avec la dimension finie surestimera le rapport d’aspect.
Que se passe-t-il si ma conception dépasse la limite de rapport d’aspect ?
Le fabricant demandera généralement d’agrandir le perçage, de réduire l’épaisseur de la carte ou de convertir le via en structure borgne ou enterrée. Dépasser la limite sans modifications risque un cuivre de fût trop mince et des défaillances de fiabilité.
Le rapport d’aspect s’applique-t-il aux microvias ?
Oui, mais avec une limite différente. Les microvias laser sont des trous borgnes, ils sont donc normalement maintenus à environ 1:1 de profondeur sur diamètre ou moins.
Pourquoi les cartes ATE autorisent-elles des rapports d’aspect beaucoup plus élevés ?
Les cartes de charge ATE et les cartes de sonde sont très épaisses et utilisent des processus dédiés de perçage, de métallisation et de remplissage. KKPCB indique des références de perçage et de métallisation de 50:1 pour cette catégorie, qui ne sont pas des valeurs standard pour les PCB généraux.
Obtenez une vérification du rapport d’aspect PCB auprès de KKPCB
KKPCB examine ensemble la dimension de perçage, l’épaisseur de la carte et les exigences de métallisation lors du DFM, de PCB prototype à la production en série fabrication de PCB.
Vous travaillez sur une carte épaisse ou à nombre de couches élevé ? Contactez KKPCB avec votre empilage et vos données de perçage pour une revue du rapport d’aspect.
La fabrication de PCB chez KKPCB suit les critères d’acceptation de IPC (IPC-6012, IPC-A-600).