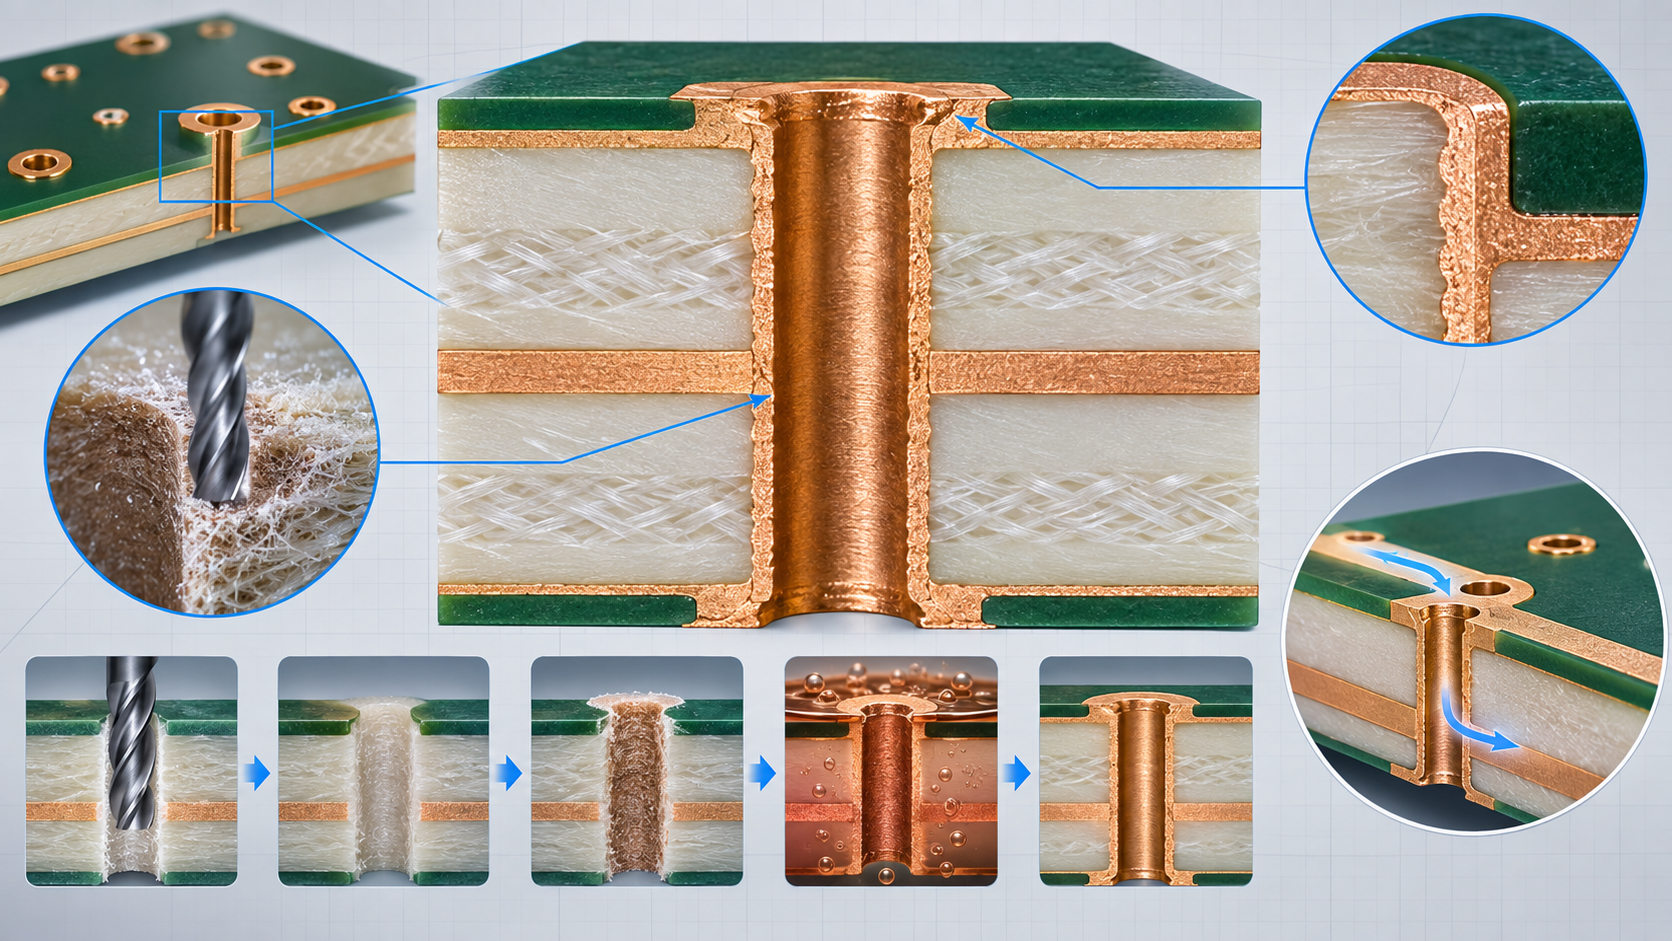
設計者は、厚いバックプレーンやテスト基板でファブリケータからビアの拡大を求められて初めて、アスペクト比の制限に気づくことがよくあります。本ガイドでは、アスペクト比の計算方法、めっき信頼性にとってなぜ重要なのか、スルーホールとマイクロビアに適用される制限、そしてKKPCBの公開された 製造能力.
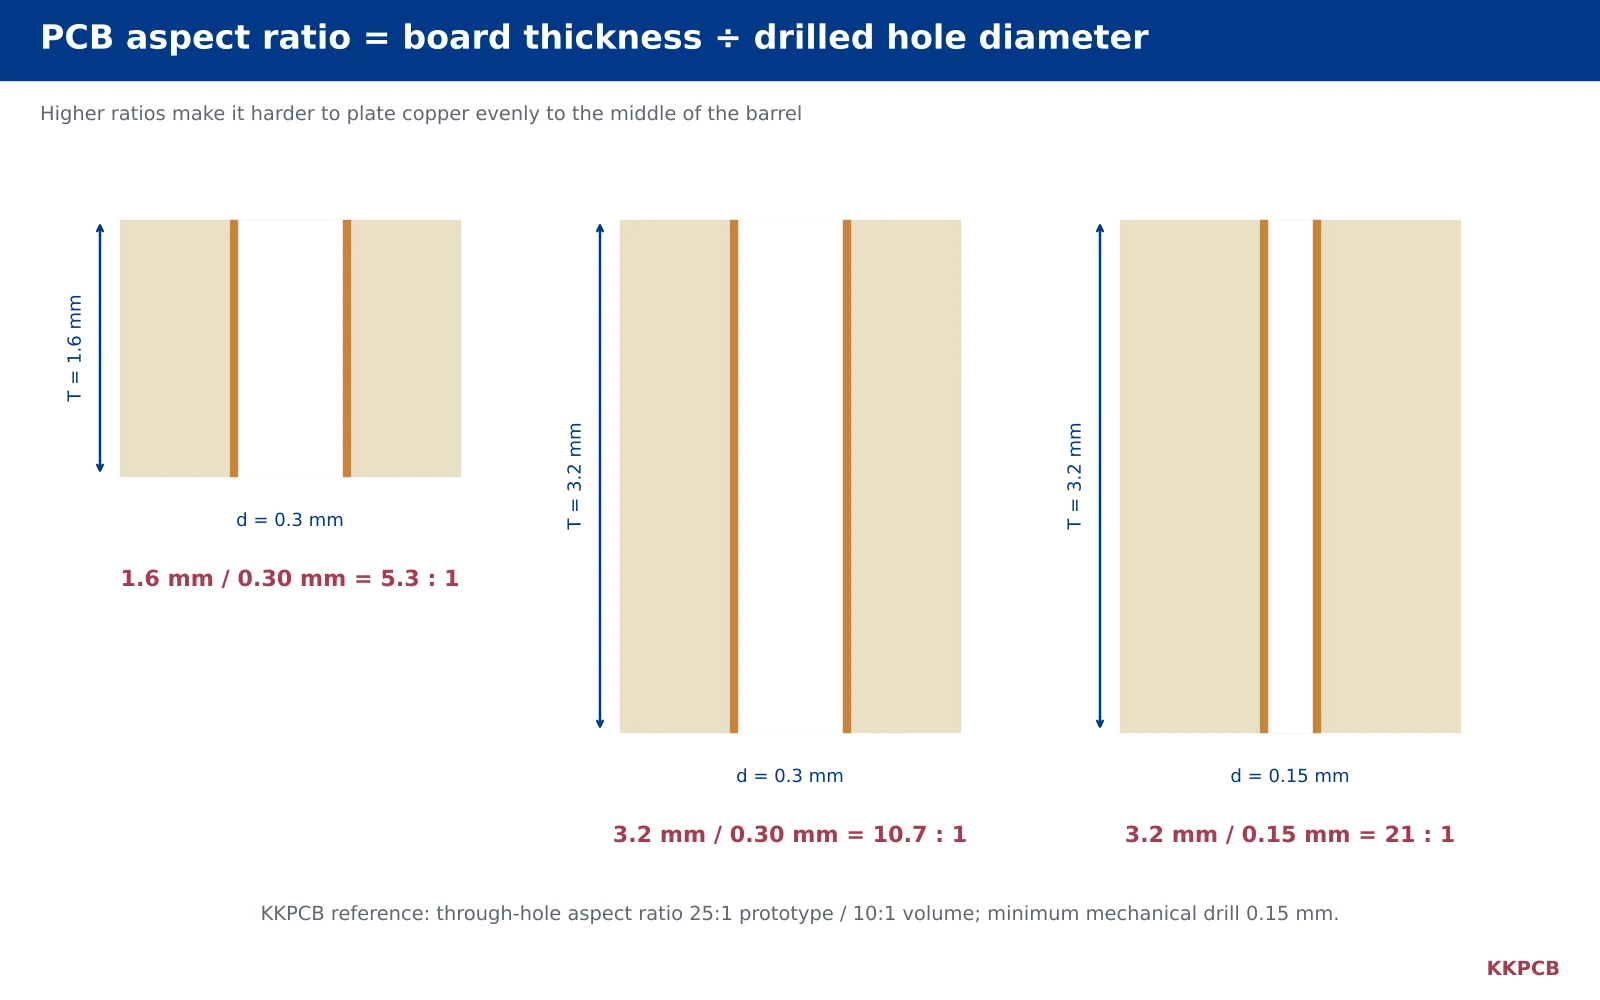
1. PCBアスペクト比の計算方法
めっきスルーホールの場合:
アスペクト比 = 基板厚さ ÷ ドリル穴径
例:
- 1.6 mm基板、0.30 mmドリル:1.6 ÷ 0.30 = 5.3:1
- 3.2 mm基板、0.30 mmドリル:3.2 ÷ 0.30 = 10.7:1
- 3.2 mm基板、0.15 mmドリル:3.2 ÷ 0.15 = 21:1
基板メーカーは通常、 ドリル加工 径で計算します。これはめっきによって径が小さくなるため、多くの設計ツールに表示される完成穴径より大きくなります。CAD出力と製造指示がどちらの値を指しているか必ず確認してください。
ブラインドマイクロビアの場合、アスペクト比はビア深さ(ドリル加工する誘電体厚さ)とレーザー穴径から計算されます。
2. PCBアスペクト比が重要な理由
ビアのバレル内に銅は電気めっきによって析出します。めっき液が穴の中に流れ込み、電流がその中心部に到達しなければなりません。短く広い穴ではこれは容易ですが、長く狭い穴ではバレル中央部が両端よりも少ない銅しか受け取りません。エンジニアは均一にめっきする能力を「スローイングパワー」と呼びます。
アスペクト比がプロセスに対して高すぎる場合、典型的な問題には以下が含まれます:
- バレル中央部の銅が薄い、規定の最小値未満。
- 熱サイクルやリフロー時のバレルクラック。薄い銅は積層材のZ軸方向の膨張を吸収できないためです。
- めっき液が穴壁を適切に濡らさなかった箇所のボイド。
- 小さく深い穴でのドリル偏向により、内層での位置合わせエラーが発生。
IPC-6012はめっき穴の最小平均銅厚を規定しています – クラス2で20 µm、クラス3で25 µm – そしてこれらの値は表面だけでなくバレル中央部で達成されなければなりません。アスペクト比が高いほどそれが難しくなります。
3. KKPCBにおけるPCBアスペクト比の限界
| 項目 | KKPCB基準 |
|---|---|
| スルーホールアスペクト比 | 試作25:1、中小量産10:1 |
| メカニカルドリル径 | 0.15~6.50 mm |
| PTFE/混成材料の最小ドリル径 | 0.25 mm |
| 完成板厚 | 試作0.10~8.00 mm、量産0.25~6.50 mm |
| レーザーマイクロビア | 深さ≤55 µmで0.10 mm穴、深さ≤100 µmで0.13 mm |
| ATEテストボード(特殊プロセス) | 最大50:1のドリル・めっき基準、42:1のビアフィリング |
試作列と量産列の違いは意図的なものです。25:1の穴は試作ロットで製造・検証できますが、基板を変更なしで安定生産に移行する必要がある場合は10:1を設計基準とすべきです。ATEプローブカードおよびロードボードは専用のドリル・めっきプロセスを持つ特別なカテゴリです。詳細は ATE基板&プローブカード.
4. 板厚別の最小ドリル径
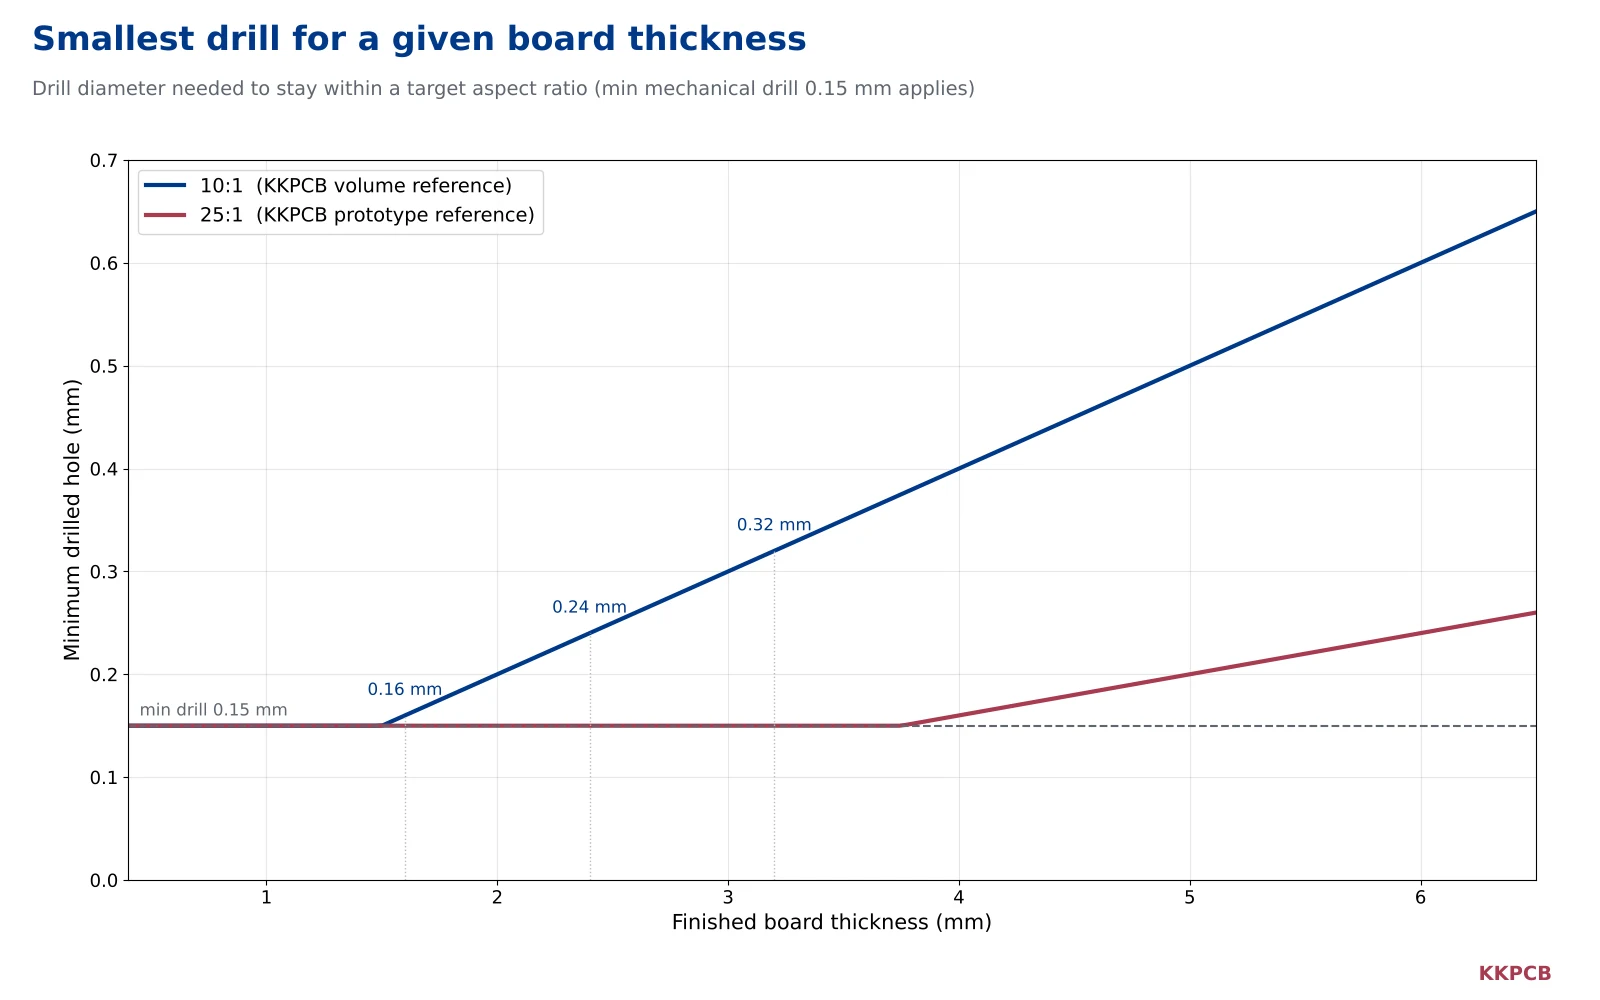
アスペクト比の限界と0.15 mmの最小メカニカルドリルを組み合わせると、ビアサイズを素早く選ぶ方法が得られます:
| 板厚 | 10:1(量産)での最小ドリル径 | 25:1(試作)での最小ドリル径 |
|---|---|---|
| 1.0 mm | 0.15 mm(最小ドリル径が適用) | 0.15 mm(最小ドリル径が適用) |
| 1.6 mm | 0.16 mm | 0.15 mm(最小ドリル径が適用) |
| 2.4 mm | 0.24 mm | 0.15 mm(最小ドリル径が適用) |
| 3.2 mm | 0.32 mm | 0.15 mm(最小ドリル径が適用) |
| 4.0 mm | 0.40 mm | 0.16 mm |
| 6.0 mm | 0.60 mm | 0.24 mm |
これらは幾何学的な限界にすぎません。材料、銅厚、層数、穴密度も実際の実現可能性に影響するため、この表は保証ではなくDFMレビューの出発点として扱ってください。
5. マイクロビアのアスペクト比
レーザーマイクロビアは浅く、独自のルールがあります。穴がブラインドであるため、めっき液はそれを流れ抜けることができず、マイクロビアは通常、深さ対直径がおよそ1:1以下に保たれます。KKPCBのHDI基準は実際にそれが何を意味するかを示しています:誘電体深さ最大55 µmに対して0.10 mmのレーザー穴、最大100 µmに対して0.13 mmです。
スタックトマイクロビアには第二の要件が加わります:次のビアがその上に着地できるよう、各ビアは完全に銅で充填されなければなりません。詳細はこちらのガイドをご覧ください エニーレイヤーHDI基板 および パッド内ビア.
6. PCBアスペクト比の制限内で設計する方法
ビアサイズは習慣ではなく基板厚で決める
0.20 mmのビアは1.6 mm基板では容易(8:1)ですが、3.2 mm基板では16:1になります。積層構成の厚さが変わるたびにビアサイズを再確認してください。
ブラインドビアとベリードビアで穴を短縮する
信号が数層間のみを伝わる場合、ブラインドビアまたはベリードビアを使えばドリル深さ、ひいてはアスペクト比を小さく保てます。これは厚い高層数の基板で一般的です。
高速スタブにはバックドリルを検討する
バックドリルはスルーホールバレルの未使用部分を除去してスタブ長を短縮します。元のめっき要件は変わらないため、スルーホールは依然としてめっき可能でなければなりません。KKPCBのバックドリル仕様には、PTHの最小バックドリル径0.20 mm、深さ公差±0.15 mm(試作)が含まれます。
大径穴と小径穴を分ける
同一基板上で大きく異なる穴径はめっき電流を奪い合います。穴径をグループ化できるか、別のめっき手法が必要かを製造元と相談してください。
クラスと銅厚を指定する
製造図面にIPCクラスと最小バレル銅厚を明記し、製造元がそれに応じてめっき工程を計画できるようにしてください。
7. 高層数・厚板基板におけるPCBアスペクト比
高層数のバックプレーン、テスト基板、電源基板はアスペクト比が重要になる分野です。30層基板は厚さが3 mmを超えやすく、ドリル径を大きくしない限り標準ビアは10:1を超えます。内層の厚銅はさらに厚さを増します。KKPCBは1~40層に対応(30層超は個別検討)しており、これらの基板ではアスペクト比、銅厚、材料を積層構成の段階でまとめて検討すべきです。当社の 多層基板 ページに代表的な構成を掲載しています。
8. 計算例:24層、3.2 mm基板
24層のネットワーク基板、厚さ3.2 mmで、設計者が0.20 mmビアでBGAをファンアウトしたい場合を考えます。
- 比率を計算: 3.2 ÷ 0.20 = 16:1。これは量産基準の10:1を超えるため、何かを変更しない限り試作にのみ適した設計となります。
- 選択肢A – ドリルを拡大: 0.32 mmドリルなら10:1となり量産に適しますが、より大きなパッドが必要でBGAピッチに収まらない可能性があります。
- 選択肢B – ビアを短縮: ほとんどのBGA信号が最初の数内層にしか到達しない場合、ブラインドビアや逐次積層構造によりドリル深さを小さく保ち、比率を低く抑えられます。
- 選択肢C – 厚さを低減: 薄い誘電体やプレーン層の削減で基板厚を減らせますが、インピーダンス制御と電力供給の要件は依然として満たす必要があります。
- 判断: 実際には最良の答えは組み合わせであることが多く、例えば電源と長いネットには0.30 mmのスルーホール、高密度BGAの引き出しにはブラインドビアを用いるなどです。
この種のトレードオフは配線開始前に議論するのが最も容易です。レイアウト後にドリル径を変更すると、通常はパッドとトレースの移動が必要になるためです。
9. 高アスペクト比穴における製造元のめっき管理方法
設計が深く狭い穴を必要とする場合、いくつかの工程管理により信頼性の高いめっきが可能になります:
- ドリル品質: 鋭利で適切に指定されたドリルビット、適切な送り速度、ビットあたりの使用回数制限により、穴壁を滑らかに保ち位置精度を維持します。
- 穴壁の前処理: デスミアとメタライズは穴の全深さに到達する必要があり、めっきが均一に開始できます。
- めっき薬液と電流制御: 高いスローイングパワー向けに設計された薬液と電流波形により、表面に対してバレル中心部により多くの銅を析出させます。
- 薬液の流動: 攪拌と穴を通る流れによりバレル内部の電解液が更新されます。
- 検証: マイクロセクションで最も薄いバレル中心部の銅厚を測定し、熱応力試験でバレルがリフロー温度に耐えることを確認します。
これらの管理が試作と量産で制限が異なる理由でもあります。試作ロットは調整と全数検査が可能ですが、量産ではロットごとに安定したプロセスウィンドウが必要です。
10. RFQ用PCBアスペクト比チェックリスト
| 提供項目 | 理由 |
|---|---|
| 完成基板厚と公差 | すべてのスルーホールの長さを決定 |
| ドリル径と完成径を含むドリル表 | アスペクト比計算の曖昧さを排除 |
| ブラインド、ベリード、スルービアのドリルスパン | 各スパンには独自の深さと比率がある |
| IPCクラスと最小バレル銅厚 | 穴中心部で達成すべきめっき目標を設定 |
| バックドリル位置と目標スタブ長 | バックドリル深さと径は積層構成とともに計画する必要がある |
| 材料タイプ、特にPTFEやハイブリッド | 最小ドリル径と穴前処理は材料により異なる |
| 想定数量 | プロトタイプか量産かの制限が適用されるかを決定します |
よくある質問
適切なPCBアスペクト比はどのくらいですか?
標準的な生産では、スルーホールは10:1以下に保ってください。より高い比率も可能で、KKPCBではプロトタイプ向けに最大25:1をサポートしていますが、レイアウト確定前に製造業者へ確認する必要があります。
PCBアスペクト比は仕上がり穴径とドリル穴径のどちらで計算しますか?
製造業者は通常、ドリル穴径を使用します。めっきにより穴は小さくなるため仕上がり径は小さくなり、仕上がり径で計算するとアスペクト比が過大になります。
設計がアスペクト比の制限を超えた場合はどうなりますか?
製造業者は通常、ドリル径の拡大、基板厚の減少、またはビアをブラインドビアやベリードビア構造への変更を求めます。変更せずに制限を超えると、バレル銅の薄肉化や信頼性不良のリスクがあります。
アスペクト比はマイクロビアにも適用されますか?
はい、ただし制限は異なります。レーザーマイクロビアはブラインドビアであるため、通常は深さ対直径が約1:1以下に保たれます。
なぜATE基板でははるかに高いアスペクト比が許容されるのですか?
ATEロードボードやプローブカード基板は非常に厚く、専用のドリル加工、めっき、充填プロセスを使用します。KKPCBではこのカテゴリ向けに50:1のドリル加工およびめっきの参考値を掲載していますが、これは一般的なPCBの標準値ではありません。
KKPCBにPCBアスペクト比チェックを依頼
KKPCBはDFM時にドリル径、基板厚、めっき要件をまとめてレビューします。対象は PCB試作 から量産まで PCB製造.
厚板または層数の多い基板をお使いですか? KKPCBにお問い合わせください 積層構成とドリルデータをご用意のうえ、アスペクト比のレビューをご依頼ください。
KKPCBでのPCB製造は、以下の許容基準に従います: IPC (IPC-6012、IPC-A-600)。