I progettisti scoprono spesso i limiti del rapporto d’aspetto in ritardo, quando un fabbricante chiede di ingrandire i via su un backplane spesso o su una scheda di test. Questa guida spiega come si calcola il rapporto d’aspetto, perché è importante per l’affidabilità della metallizzazione, quali limiti si applicano ai through-hole e alle microvia e come progettare entro le capacità di produzione pubblicate da KKPCB capacità di produzione.
1. Come calcolare il rapporto d’aspetto PCB
Per un through-hole metallizzato:
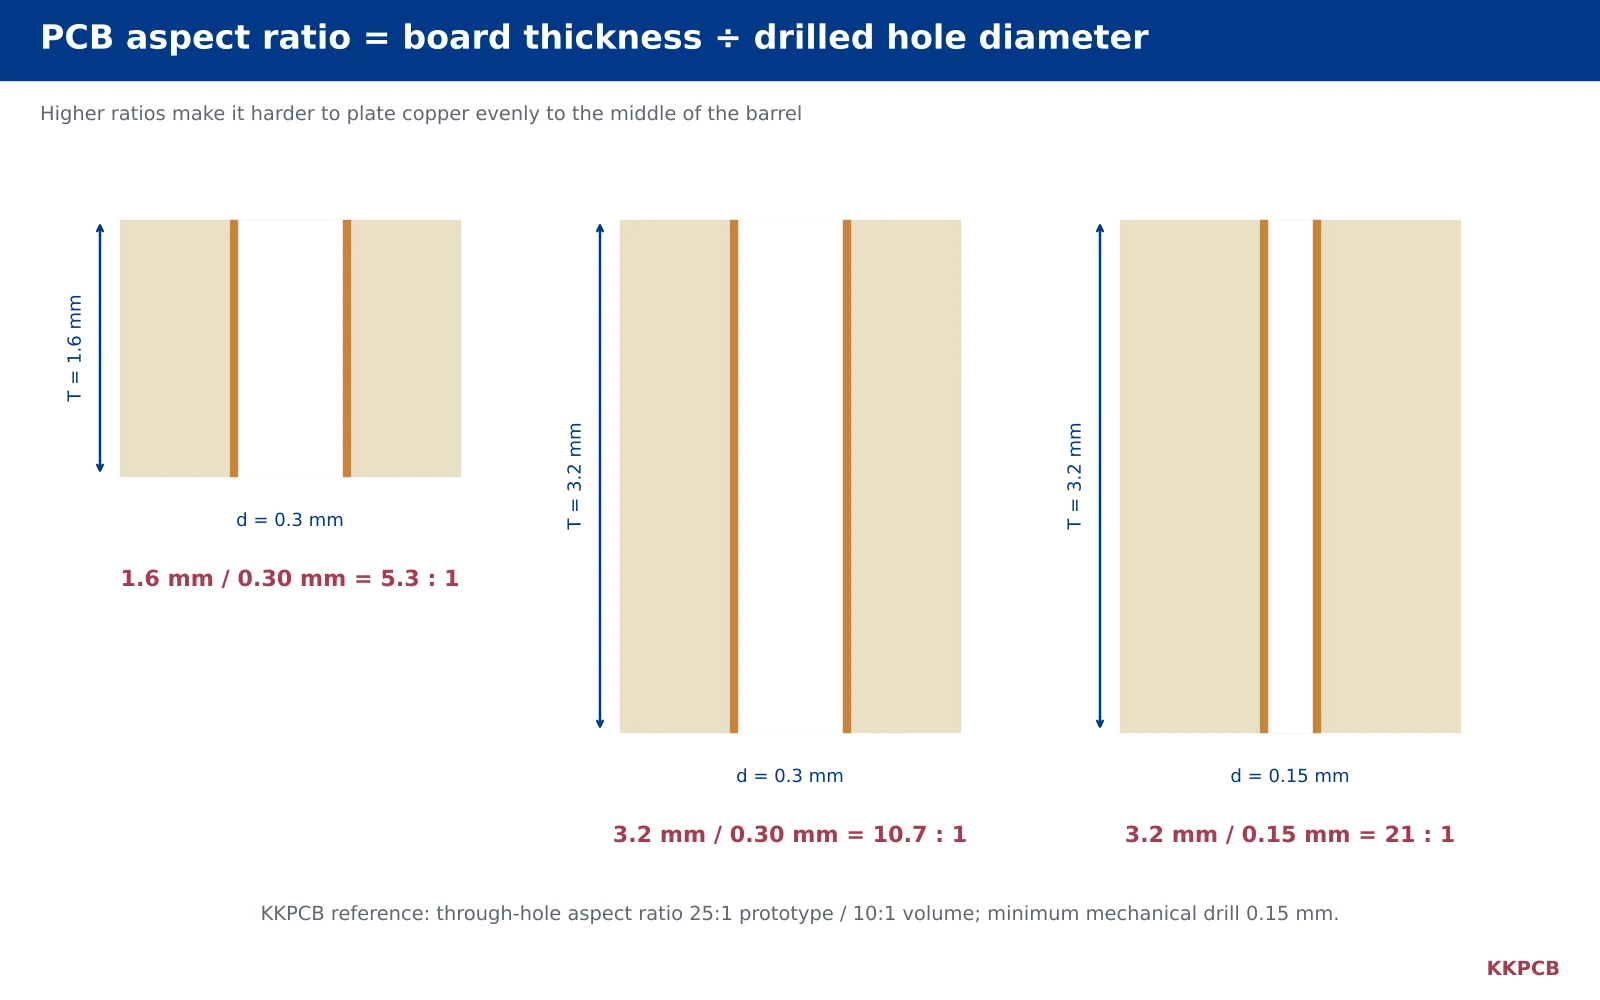
Rapporto d’aspetto = spessore della scheda ÷ diametro del foro praticato
Esempi:
- Scheda da 1,6 mm, foro da 0,30 mm: 1,6 ÷ 0,30 = 5,3:1
- Scheda da 3,2 mm, foro da 0,30 mm: 3,2 ÷ 0,30 = 10,7:1
- Scheda da 3,2 mm, foro da 0,15 mm: 3,2 ÷ 0,15 = 21:1
I fabbricanti calcolano normalmente con il diametro praticato che è maggiore della dimensione finale del foro mostrata in molti strumenti di progettazione, perché la metallizzazione riduce il diametro. Verificare sempre a quale valore si riferiscono l’output CAD e le note di fabbricazione.
Per le microvia cieche il rapporto si calcola dalla profondità del via (lo spessore del dielettrico da forare) e dal diametro del foro laser.
2. Perché il rapporto d’aspetto PCB è importante
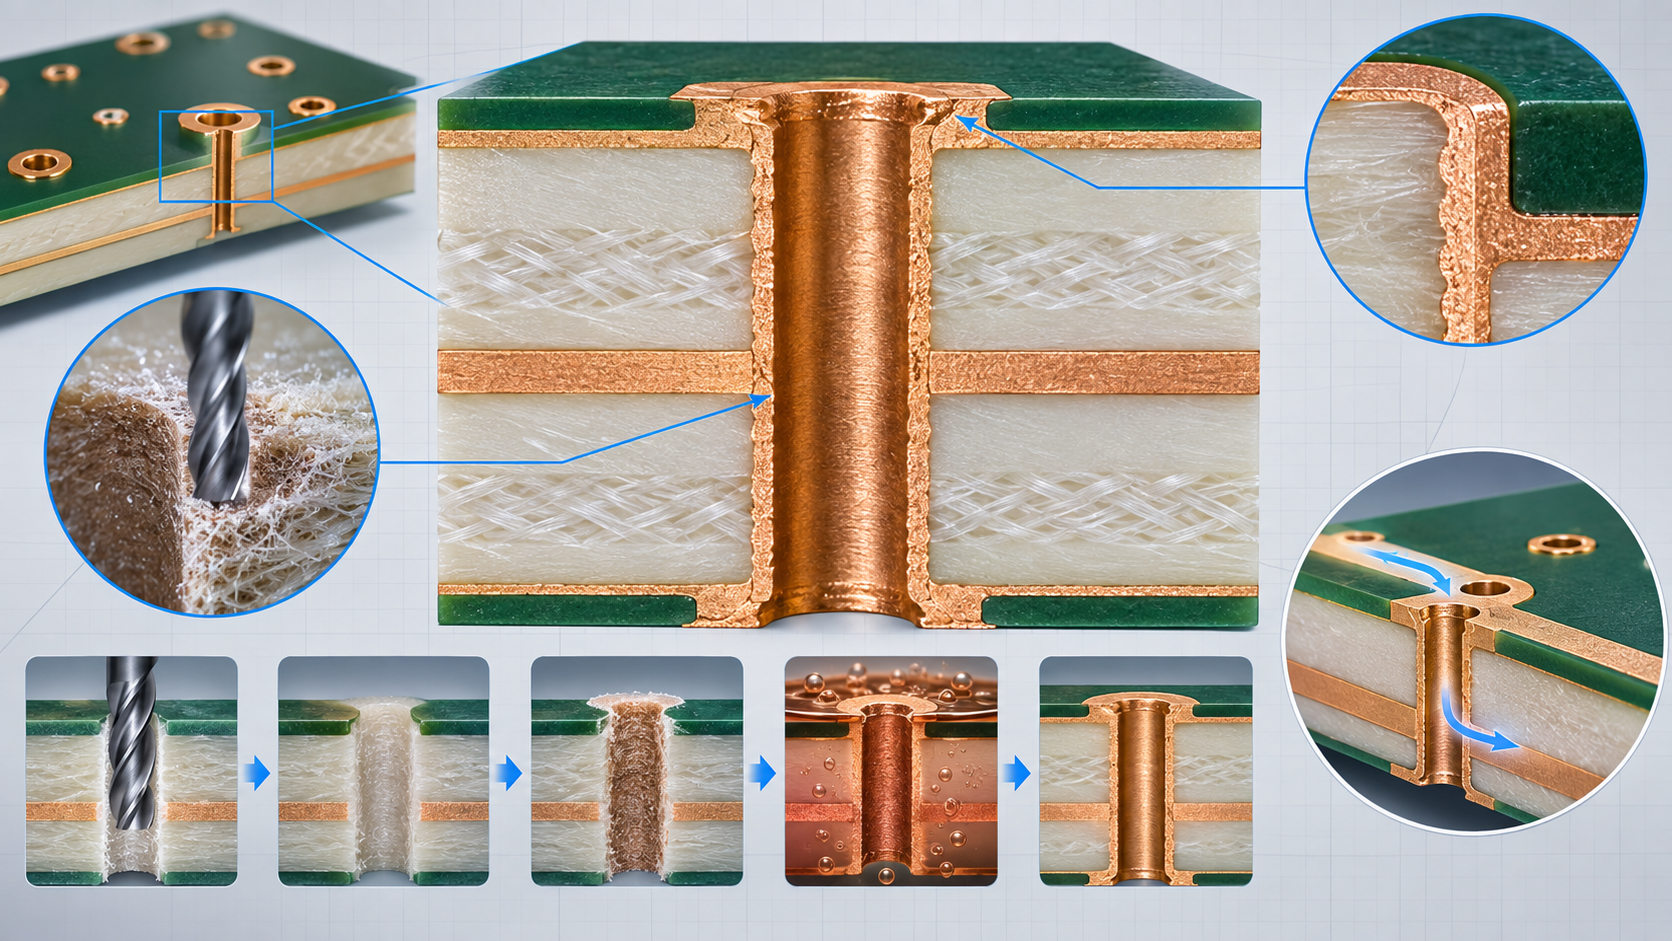
Il rame viene depositato nel barrel di un via mediante elettrodeposizione. La soluzione di metallizzazione deve fluire nel foro e la corrente deve raggiungerne il centro. In un foro corto e largo questo è facile; in un foro lungo e stretto il centro del barrel riceve meno rame rispetto alle estremità. Gli ingegneri chiamano “potere penetrante” la capacità di metallizzare in modo uniforme.
Quando il rapporto d’aspetto è troppo alto per il processo, i problemi tipici includono:
- Rame sottile al centro del barrel, al di sotto del minimo specificato.
- Cricche del barrel durante cicli termici o reflow, perché il rame sottile non può assorbire l’espansione sull’asse z del laminato.
- Vuoti dove la soluzione di metallizzazione non ha bagnato correttamente la parete del foro.
- Deviazione della punta in fori piccoli e profondi, che causa errori di registrazione sugli strati interni.
IPC-6012 stabilisce lo spessore medio minimo del rame nei fori metallizzati – 20 µm per la Classe 2 e 25 µm per la Classe 3 – e tali valori devono essere raggiunti al centro del barrel, non solo in superficie. Rapporti d’aspetto più elevati rendono tutto ciò più difficile.
3. Limiti del rapporto d’aspetto PCB presso KKPCB
| Caratteristica | Riferimento KKPCB |
|---|---|
| Rapporto d’aspetto through-hole | 25:1 prototipo; 10:1 piccoli e medi volumi |
| Diametro foro meccanico | 0,15–6,50 mm |
| Foro minimo PTFE / materiali misti | 0,25 mm |
| Spessore finale della scheda | 0,10–8,00 mm prototipo; 0,25–6,50 mm volume |
| Microvia laser | Foro da 0,10 mm per profondità ≤55 µm; 0,13 mm per profondità ≤100 µm |
| Schede di test ATE (processo speciale) | Fino a riferimenti di foratura e metallizzazione 50:1; riempimento via 42:1 |
La differenza tra le colonne prototipo e volume è intenzionale. Un foro 25:1 può essere realizzato e verificato su una tiratura prototipale, ma 10:1 è il valore su cui progettare se la scheda deve passare in produzione stabile senza modifiche. Le probe-card e le load board ATE sono una categoria speciale con processi dedicati di foratura e metallizzazione; vedere PCB ATE e probe card.
4. Dimensione minima del foro in base allo spessore della scheda
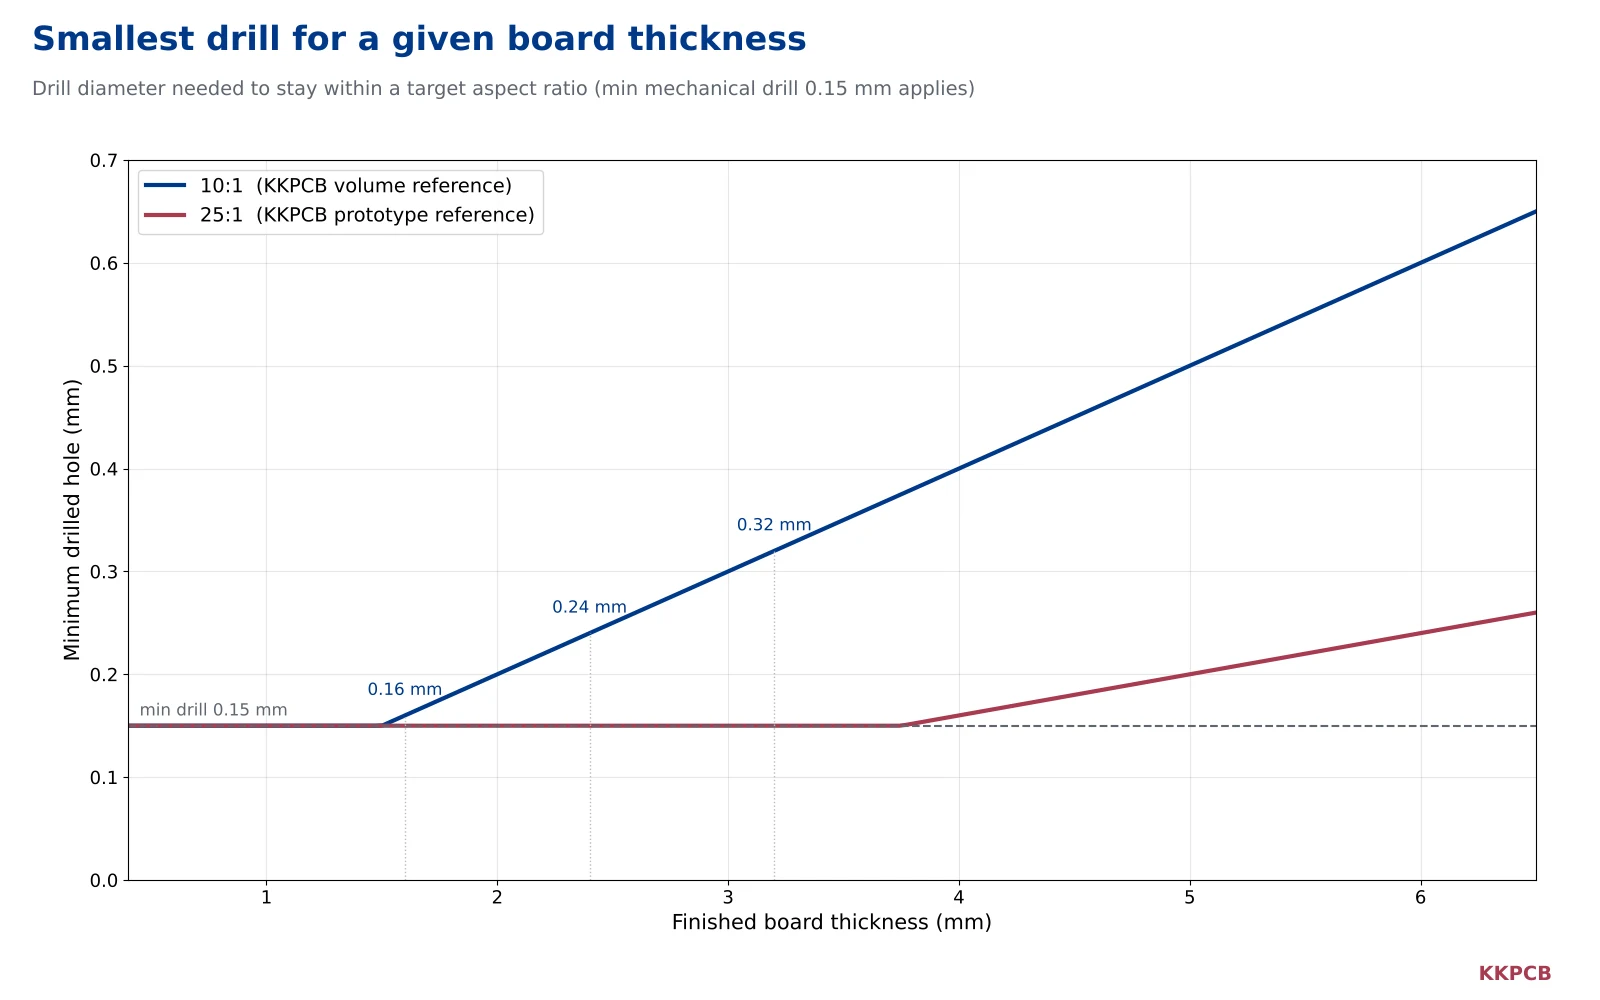
Combinando il limite del rapporto d’aspetto con il foro meccanico minimo di 0,15 mm si ottiene un modo rapido per scegliere le dimensioni dei via:
| Spessore della scheda | Foro più piccolo a 10:1 (volume) | Foro più piccolo a 25:1 (prototipo) |
|---|---|---|
| 1,0 mm | 0,15 mm (si applica il foro minimo) | 0,15 mm (si applica il foro minimo) |
| 1,6 mm | 0,16 mm | 0,15 mm (si applica il foro minimo) |
| 2,4 mm | 0,24 mm | 0,15 mm (si applica il foro minimo) |
| 3,2 mm | 0,32 mm | 0,15 mm (si applica il foro minimo) |
| 4,0 mm | 0,40 mm | 0,16 mm |
| 6,0 mm | 0,60 mm | 0,24 mm |
Questi sono solo limiti geometrici. Materiale, peso del rame, numero di strati e densità dei fori influenzano anche ciò che è praticabile, quindi considera la tabella come punto di partenza per la revisione DFM e non come garanzia.
5. Rapporto d’aspetto delle microvia
Le microvia laser sono poco profonde e hanno regole proprie. Poiché il foro è cieco, la soluzione di metallizzazione non può attraversarlo, quindi le microvia sono normalmente mantenute a un rapporto profondità-diametro pari o inferiore a circa 1:1. I riferimenti HDI di KKPCB mostrano cosa significa in pratica: un foro laser da 0,10 mm per un dielettrico fino a 55 µm di profondità e 0,13 mm per un massimo di 100 µm.
Le microvia impilate aggiungono un secondo requisito: ogni via deve essere completamente riempita di rame affinché la via successiva possa atterrarvi. Scopri di più nelle nostre guide su PCB HDI any-layer e via in pad.
6. Come progettare entro i limiti del rapporto d’aspetto PCB
Dimensiona le via in base allo spessore della scheda, non per abitudine
Una via da 0,20 mm è facile su una scheda da 1,6 mm (8:1) ma diventa 16:1 su una scheda da 3,2 mm. Ricontrolla le dimensioni delle via ogni volta che cambia lo spessore dello stack-up.
Usa via ciechi e interrati per accorciare i fori
Se un segnale deve viaggiare solo tra pochi strati, un via cieco o interrato mantiene piccola la profondità forata – e il rapporto d’aspetto. Questo è comune sulle schede spesse con numero di strati elevato.
Considera il backdrilling per gli stub ad alta velocità
Il backdrilling rimuove la parte inutilizzata del barrel di un foro passante per ridurre la lunghezza dello stub. Non cambia il requisito di metallizzazione originale, quindi il foro passante deve comunque essere metallizzabile. I riferimenti sul backdrilling di KKPCB includono un diametro minimo di backdrilling di 0,20 mm per PTH e una tolleranza di profondità di ±0,15 mm (prototipo).
Separa i fori grandi e piccoli
Dimensioni dei fori molto diverse sulla stessa scheda competono per la corrente di metallizzazione. Discuti con il tuo produttore se le dimensioni dei fori possono essere raggruppate o se è necessario un approccio di metallizzazione diverso.
Specifica la classe e lo spessore del rame
Indica la classe IPC e il rame minimo del barrel sul disegno di fabbricazione affinché il produttore possa pianificare di conseguenza il processo di metallizzazione.
7. Rapporto d’aspetto PCB nelle schede spesse e con numero di strati elevato
I backplane con numero di strati elevato, le schede di test e le schede di potenza sono i casi in cui il rapporto d’aspetto diventa critico. Una scheda a 30 strati può facilmente superare i 3 mm di spessore, il che spinge le via standard oltre 10:1 a meno che non si aumenti la dimensione del foro. Il rame spesso sugli strati interni aumenta ulteriormente lo spessore. KKPCB supporta 1–40 strati (oltre 30 su revisione); per queste costruzioni, rapporto d’aspetto, peso del rame e materiale devono essere valutati insieme in fase di stack-up. La nostra pagina PCB multistrato elenca le costruzioni tipiche.
8. Esempio pratico: una scheda a 24 strati da 3,2 mm
Considera una scheda di networking a 24 strati, spessa 3,2 mm, con un BGA che il progettista vorrebbe fan-out con via da 0,20 mm.
- Calcola il rapporto: 3,2 ÷ 0,20 = 16:1. È superiore al riferimento di volume di 10:1, quindi il design sarebbe adatto solo ai prototipi a meno che qualcosa non cambi.
- Opzione A – ingrandire il foro: un foro da 0,32 mm dà 10:1, adatto alla produzione in serie ma richiede pad più grandi e potrebbe non adattarsi al passo del BGA.
- Opzione B – accorciare la via: se la maggior parte dei segnali BGA deve raggiungere solo i primi strati interni, via ciechi o una struttura a laminazione sequenziale mantengono piccola la profondità forata e basso il rapporto.
- Opzione C – ridurre lo spessore: dielettrici più sottili o meno strati di piano riducono lo spessore della scheda, ma i requisiti di impedenza e distribuzione di potenza devono comunque essere soddisfatti.
- Decisione: in pratica la risposta migliore è spesso una combinazione, come fori passanti da 0,30 mm per potenza e reti lunghe, con via ciechi per il breakout denso del BGA.
Questo tipo di compromesso è più semplice quando se ne discute prima dell’inizio del routing, perché cambiare le dimensioni dei fori dopo il layout di solito significa spostare pad e piste.
9. Come i produttori controllano la metallizzazione nei fori ad alto rapporto d’aspetto
Quando un design richiede fori profondi e stretti, diversi controlli di processo rendono possibile una metallizzazione affidabile:
- Qualità della foratura: punte affilate e correttamente specificate, velocità di avanzamento adeguate e un numero limitato di colpi per punta mantengono le pareti dei fori lisce e le posizioni accurate.
- Preparazione delle pareti del foro: il desmear e la metallizzazione devono raggiungere l’intera profondità del foro affinché la metallizzazione possa iniziare in modo uniforme.
- Chimica di metallizzazione e controllo della corrente: soluzioni e forme d’onda di corrente progettate per un elevato potere di penetrazione depositano più rame al centro del barrel rispetto alla superficie.
- Movimento della soluzione: l’agitazione e il flusso attraverso i fori rinnovano l’elettrolita all’interno del barrel.
- Verifica: le microsezioni misurano lo spessore del rame al centro del barrel, dove è più sottile, e i test di stress termico confermano che il barrel sopravvive alle temperature di reflow.
Questi controlli sono anche il motivo per cui i limiti di prototipo e volume differiscono: una produzione prototipale può essere ottimizzata e completamente ispezionata, mentre la produzione in serie necessita di una finestra di processo stabile lotto dopo lotto.
10. Checklist del rapporto d’aspetto PCB per la tua RFQ
| Elemento da fornire | Motivo |
|---|---|
| Spessore finale della scheda e tolleranza | Definisce la lunghezza di ogni foro passante |
| Tabella di foratura con dimensioni forate e finite | Elimina ambiguità nel calcolo del rapporto d’aspetto |
| Estensioni di foratura per via cieco, via interrato e via passante | Ogni estensione ha la propria profondità e rapporto |
| Classe IPC e rame minimo del barrel | Imposta l’obiettivo di metallizzazione da raggiungere al centro del foro |
| Posizioni di backdrilling e lunghezza target dello stub | Profondità e diametro del backdrilling devono essere pianificati con lo stack-up |
| Tipo di materiale, in particolare PTFE o ibrido | La foratura minima e la preparazione del foro differiscono per materiale |
| Volume previsto | Determina se si applicano i limiti di prototipo o di volume |
Domande frequenti
Qual è un buon rapporto d’aspetto PCB?
Per la produzione standard, mantenere i fori passanti a 10:1 o inferiore. Rapporti più elevati sono possibili – KKPCB supporta fino a 25:1 per i prototipi – ma devono essere confermati con il fabbricante prima di finalizzare il layout.
Il rapporto d’aspetto PCB si calcola con la dimensione del foro finito o forato?
I fabbricanti usano solitamente il diametro del foro forato. Poiché la metallizzazione riduce il foro, il diametro finito è più piccolo, quindi un calcolo con la dimensione finita sovrastimerà il rapporto d’aspetto.
Cosa succede se il mio progetto supera il limite del rapporto d’aspetto?
Il fabbricante chiederà solitamente di allargare la foratura, ridurre lo spessore della scheda o convertire la via in una struttura cieca o interrata. Superare il limite senza modifiche rischia rame sottile nel barrel e guasti di affidabilità.
Il rapporto d’aspetto si applica alle microvia?
Sì, ma con un limite diverso. Le microvia laser sono fori ciechi, quindi sono normalmente mantenute a circa 1:1 di rapporto profondità-diametro o inferiore.
Perché le schede ATE consentono rapporti d’aspetto molto più elevati?
Le schede di carico ATE e le schede probe-card sono molto spesse e utilizzano processi dedicati di foratura, metallizzazione e riempimento. KKPCB elenca riferimenti di foratura e metallizzazione 50:1 per questa categoria, che non sono valori standard per PCB generici.
Ottieni un controllo del rapporto d’aspetto PCB da KKPCB
KKPCB esamina insieme dimensione della foratura, spessore della scheda e requisiti di metallizzazione durante il DFM, da PCB prototipo a volume produzione PCB.
Lavori su una scheda spessa o con numero di strati elevato? Contatta KKPCB con il tuo stack-up e i dati di foratura per una revisione del rapporto d’aspetto.
La fabbricazione PCB presso KKPCB segue i criteri di accettazione di IPC (IPC-6012, IPC-A-600).