Le nivelage au fer à air chaud (HASL) recouvre les pastilles d’une couche de brasure. Le nickel chimique or immersion (ENIG) dépose une barrière de nickel suivie d’une fine couche d’or. Choisir la mauvaise finition se remarque rarement à l’inspection de la carte nue ; cela se manifeste plus tard par une mauvaise impression de pâte à braser, des joints BGA ouverts, des problèmes de sertissage ou un coût inutile. Ce guide HASL vs ENIG compare les deux finitions sur les points qui importent aux équipes d’ingénierie et d’achat.
1. Comment le HASL et l’ENIG sont appliqués
HASL et HASL sans plomb
La carte est fluxée et plongée dans de la brasure fondue, puis des couteaux à air chaud soufflent l’excès de brasure hors de la surface. Ce qui reste est un revêtement de brasure sur chaque pastille et trou exposés. Le HASL traditionnel utilise de la brasure étain-plomb ; le HASL sans plomb utilise un alliage à base d’étain et est la version utilisée pour les produits RoHS.
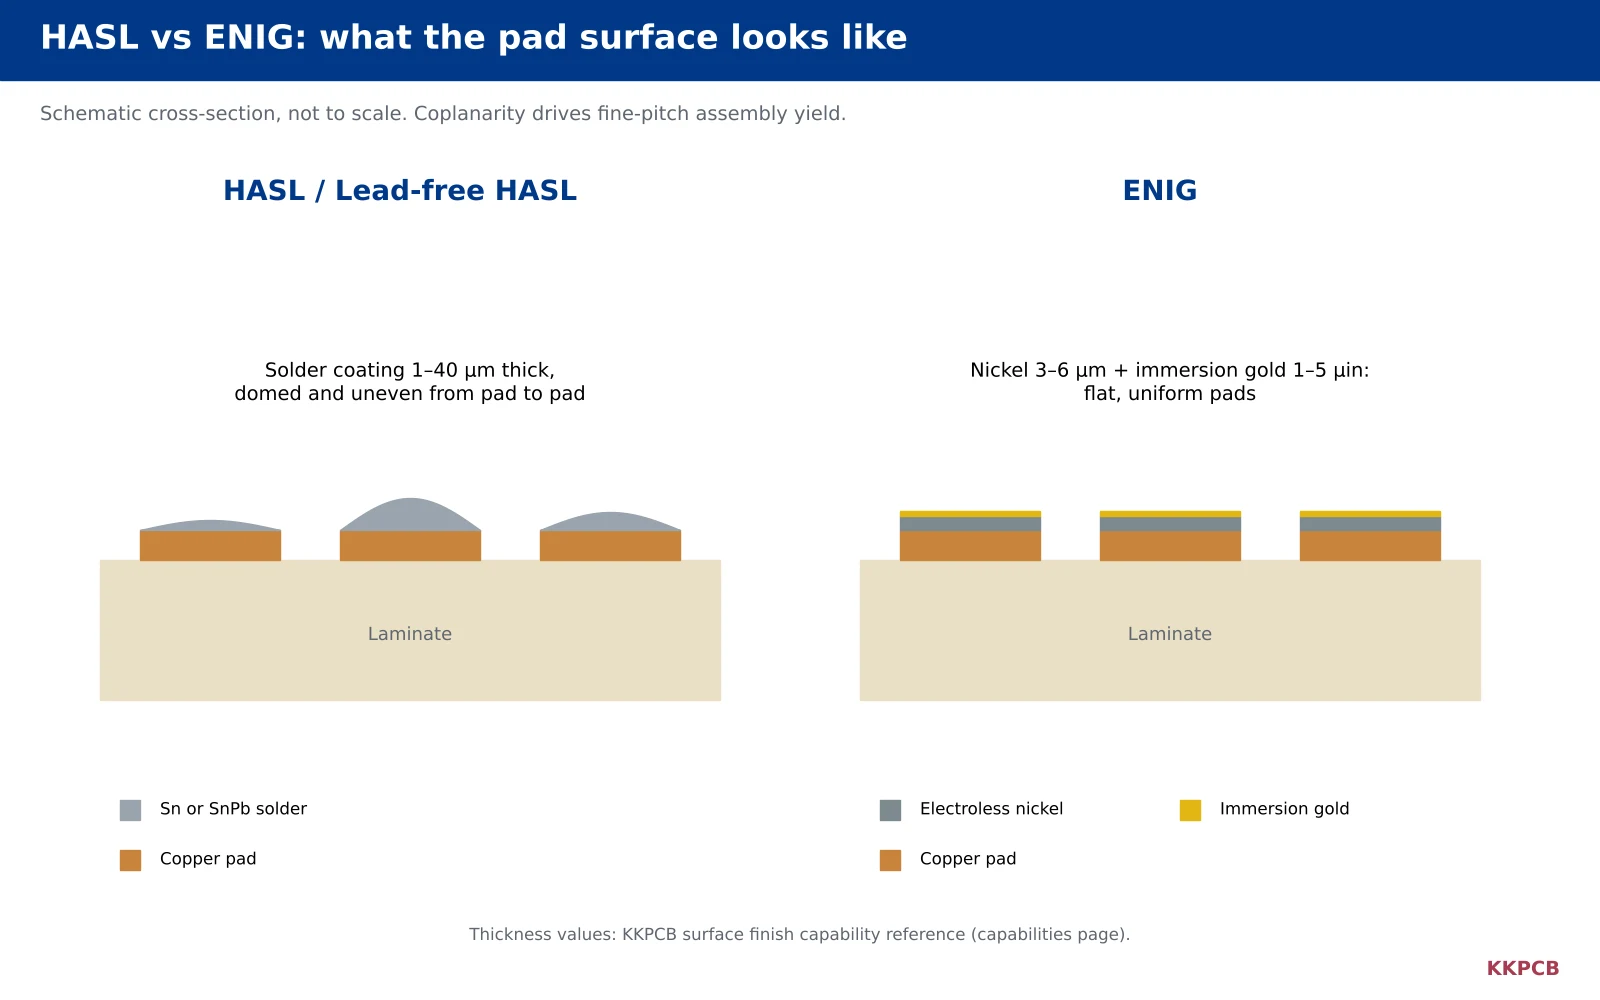
Comme le revêtement est façonné par la tension de surface et le flux d’air, son épaisseur varie d’une pastille à l’autre. La référence de capacité de KKPCB pour le HASL et le HASL sans plomb est un revêtement de 1 à 40 µm.
ENIG
L’ENIG est un procédé chimique. Une couche de nickel chimique est déposée sur le cuivre, puis une réaction d’immersion remplace les atomes supérieurs de nickel par de l’or. L’or protège le nickel de l’oxydation ; lors du brasage, l’or se dissout dans la brasure et le joint se forme sur le nickel.
La référence ENIG de KKPCB est un nickel de 3 à 6 µm avec de l’or de 1 à 5 µin pour les prototypes. Le dépôt suit étroitement la surface du cuivre, de sorte que les pastilles restent plates.
2. HASL vs ENIG : comparaison côte à côte
| Critère | HASL / HASL sans plomb | ENIG |
|---|---|---|
| Planéité de surface | Irrégulière ; pastilles bombées, épaisseur 1 à 40 µm | Plate et uniforme |
| BGA / QFN à pas fin | Non recommandé pour un pas très fin | Bien adapté |
| Interface du joint de brasure | Brasure sur cuivre | Brasure sur nickel (l’or se dissout) |
| Contrainte thermique sur la carte | La carte est exposée à la brasure fondue pendant la finition | Procédé chimique, pas de trempage dans la brasure |
| Trous à sertir | La taille du trou varie avec l’épaisseur du revêtement | Taille de trou constante |
| Câblage par fil | Non adapté | Fil aluminium possible ; le fil or nécessite normalement de l’ENEPIG |
| Perte haute fréquence | Pas de couche de nickel | Le nickel ajoute une perte de conducteur à haute fréquence |
| Mode de défaillance typique à maîtriser | Revêtement irrégulier, pontage sur pas fin | « Black pad » dû à la corrosion du nickel si le procédé est mal maîtrisé |
| Coût relatif | Plus faible | Plus élevé |
| Limite de taille KKPCB | Jusqu’à 520×650 mm | Jusqu’à 520×800 mm |
3. HASL vs ENIG pour la planéité et l’assemblage à pas fin
La planéité est la principale raison pour laquelle les concepteurs passent du HASL à l’ENIG. La pâte à braser est imprimée à travers un pochoir qui repose sur les pastilles ; si les pastilles voisines ont des hauteurs différentes, le pochoir ne peut pas sceller correctement et le volume de pâte varie. Sur les grandes pastilles et les composants traversants, cela importe rarement. Sur les BGA à pas fin, les QFN et les passifs 0201 ou 01005, cela devient une cause directe de pontage et de joints ouverts.
En règle pratique, le HASL convient aux cartes dont le pas le plus fin est d’environ 0,65 mm ou plus. En dessous d’environ 0,5 mm de pas, l’ENIG, l’OSP ou une autre finition plate est le choix le plus sûr. Les notes de capacité de KKPCB indiquent également que les pastilles BGA à pas fin de 6 mil nécessitent de l’OSP ou de l’or plaqué plutôt qu’une finition revêtue de brasure.
4. HASL vs ENIG : fiabilité des joints de brasure
Avec le HASL, la pâte à braser fond dans un revêtement de brasure existant sur le cuivre, et la couche intermétallique se forme entre l’étain et le cuivre. C’est un joint robuste et bien compris.
Avec l’ENIG, la fine couche d’or se dissout pendant le refusion et le joint se forme entre l’étain et le nickel. Un procédé ENIG bien maîtrisé donne des joints fiables avec un bon mouillage. Le risque à gérer est le « black pad » : une corrosion excessive du nickel lors de l’étape d’or immersion, qui laisse une interface faible et fragile. Un bon contrôle de la chimie, une teneur correcte en phosphore du nickel et une épaisseur d’or appropriée sont les mesures préventives, c’est pourquoi les épaisseurs de nickel et d’or doivent être spécifiées sur le plan de fabrication.
5. HASL vs ENIG : impact thermique sur le PCB
Le HASL exige que la carte nue passe dans de la brasure fondue. Pour les cartes minces, les cartes à nombre de couches élevé ou les matériaux sensibles aux chocs thermiques, cette excursion thermique supplémentaire est à prendre en compte en plus des cycles de refusion d’assemblage ultérieurs.
L’ENIG est appliqué dans des bains chimiques à des températures bien plus basses, il n’ajoute donc aucun cycle thermique de trempage dans la brasure. C’est l’une des raisons pour lesquelles l’ENIG est préféré sur les multicouches denses et PCB HDI conceptions.
6. Connecteurs press-fit, connecteurs de bord et liaison par fil
- Press-fit : le diamètre de perçage fini d’un trou press-fit est soumis à une tolérance serrée. L’épaisseur du revêtement HASL à l’intérieur du trou varie, c’est pourquoi des finitions planes telles que l’ENIG ou l’étain chimique sont généralement spécifiées.
- Connecteurs de bord : ni le HASL ni l’ENIG ne sont conçus pour des insertions répétées. Les doigts d’or utilisent un or dur sélectif ; KKPCB prend en charge des combinaisons telles que ENIG + doigts d’or et LF-HASL + doigts d’or.
- Liaison par fil : le HASL ne peut pas être utilisé. L’ENIG peut prendre en charge certaines liaisons par fil aluminium ; la liaison par fil or nécessite normalement un ENEPIG ou un or tendre électrolytique.
7. Considérations haute fréquence
Aux fréquences radio et micro-ondes, le courant circule dans une fine couche de peau près de la surface du conducteur. Dans une finition ENIG, une partie de ce trajet de courant traverse le nickel, qui est ferromagnétique et plus résistif que le cuivre, ce qui ajoute des pertes de conducteur. Pour de nombreuses conceptions, l’effet est acceptable, mais pour les longues pistes RF sensibles aux pertes, les ingénieurs choisissent souvent l’argent chimique, l’OSP ou une finition sans nickel telle que l’EPIG. Notre article sur EPIG vs ENIG vs ENEPIG couvre ces options, et notre équipe PCB haute fréquence peut examiner les empilages RF.
8. HASL vs ENIG : coût et délai de livraison
Le HASL sans plomb est généralement la finition la moins coûteuse et reste un choix par défaut judicieux pour les cartes à forte proportion de trous traversants, axées sur le coût et à pas large. L’ENIG coûte plus cher en raison de sa chimie et de sa teneur en or, mais sur les cartes à pas fin, ce surcoût est souvent récupéré grâce à un meilleur rendement d’assemblage. La bonne comparaison est donc le coût total par carte assemblée conforme, et non le prix de la finition seul.
9. Comment choisir entre HASL et ENIG pour votre carte
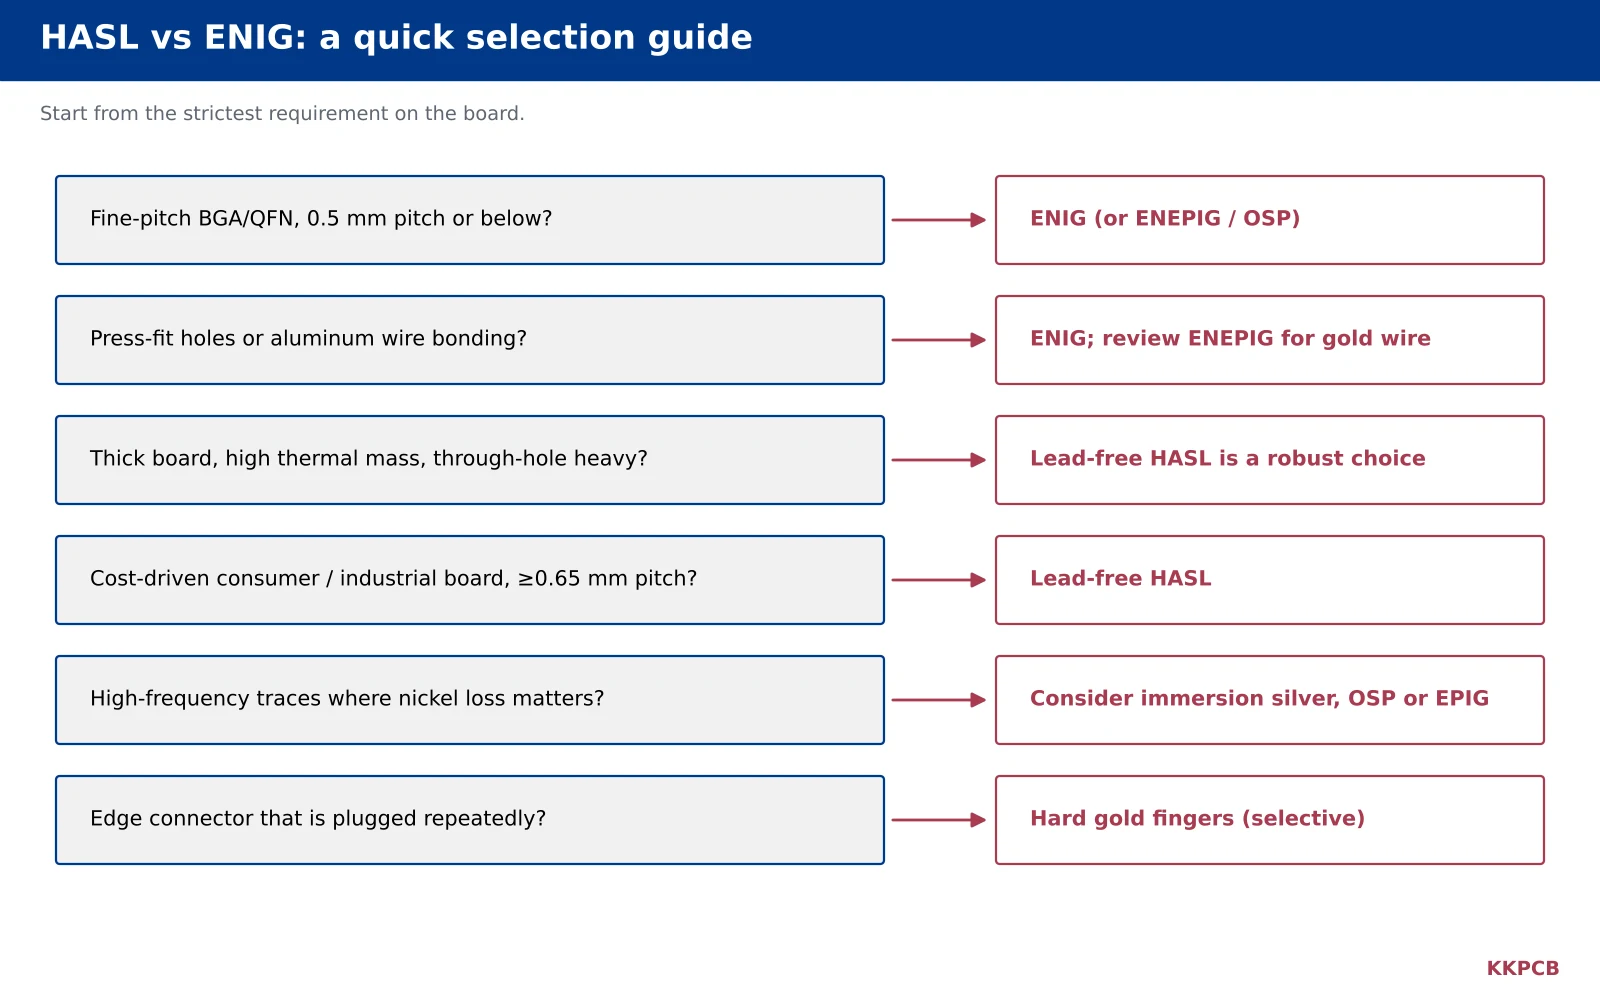
Utilisez l’exigence la plus stricte de la carte pour décider :
- Pas fin ou BGA à 0,5 mm ou moins : choisissez l’ENIG (ou OSP / ENEPIG).
- Press-fit ou liaison par fil : choisissez l’ENIG ou une finition dédiée ; jamais le HASL.
- Les pertes RF sont critiques : évaluez l’argent chimique, l’OSP ou l’EPIG avant l’ENIG.
- Robuste, sensible au coût, pas plus large : le HASL sans plomb est approprié.
- Besoins mixtes : envisagez une combinaison sélective, telle que ENIG + doigts d’or.
10. Au-delà du HASL et de l’ENIG : autres finitions à comparer
Le HASL et l’ENIG sont les deux finitions les plus demandées, mais ce ne sont pas les seules options. Lorsqu’aucune des deux ne convient parfaitement, l’une des suivantes le fait souvent :
| Finition | Référence d’épaisseur KKPCB | Où elle convient | Points de vigilance |
|---|---|---|---|
| OSP | 0,20–0,40 µm | Finition plane et économique pour CMS à pas fin | Durée de conservation plus courte ; tolérance limitée aux refusions multiples ; sensible à la manipulation |
| Argent chimique | Ag 6–12 µin | Cartes à pas fin et haute fréquence ; pas de couche de nickel | Se ternit dans les environnements contenant du soufre ; nécessite un emballage soigné |
| Étain chimique | Sn ≥1 µm | Finition plane pour press-fit et assemblage contrôlé | Considérations sur le temps de stockage et les whiskers d’étain |
| ENEPIG | Ni 3–5 µm · Pd 1–6 µin · Au 1–4 µin | Brasage et liaison par fil or ; cartes à technologies mixtes | Coût plus élevé que l’ENIG |
| EPIG (sans nickel) | Pd 1–5 µin · Au 1–5 µin | Conceptions RF et sensibles au nickel, liaison | Processus spécialisé ; confirmez la disponibilité pour la taille de votre carte |
| Or dur | 2–80 µin prototype ; >50 µin sur examen | Connecteurs de bord et contacts d’usure | Généralement appliqué de manière sélective, pas sur les pastilles de soudure |
En pratique, l’OSP est l’alternative la plus courante lorsqu’une carte nécessite des pastilles planes mais que le budget ne permet pas l’ENIG. Il performe bien sur les lignes CMS à pas fin qui assemblent les cartes peu après la fabrication. L’argent chimique et l’EPIG sans nickel sont choisis principalement pour les performances RF.
11. Ce qu’il faut spécifier sur le plan de fabrication
Des notes de finition ambiguës sont une cause fréquente de questions de devis et d’attentes divergentes. Une spécification complète de finition de surface comprend normalement :
- Type de finition, écrit explicitement : « HASL sans plomb » plutôt que « HASL », ou « ENIG » plutôt que « or ».
- Exigences d’épaisseur, en particulier le nickel et l’or pour l’ENIG. Si vous n’avez aucune exigence spécifique, indiquez que la fenêtre de processus standard du fabricant est acceptable.
- Zones sélectives, telles que les doigts d’or, avec leur étendue, leur épaisseur et leur angle de biseau. KKPCB prend en charge les biseaux de doigts d’or de 20°, 30°, 45° ou 60°.
- Classe d’acceptation applicable, par exemple IPC Classe 2 ou Classe 3.
- Exigence RoHS ou sans plomb, ce qui exclut également le HASL étain-plomb.
- Attentes en matière d’emballage et de stockage, si les cartes doivent être stockées avant l’assemblage.
L’inclusion de ces points avec les données Gerber permet au fabricant de confirmer la faisabilité dès le premier tour de devis plutôt qu’après plusieurs requêtes d’ingénierie.
Pour la liste complète des finitions, épaisseurs et combinaisons disponibles chez KKPCB, consultez notre guide des finitions de surface des PCB et la section sur les finitions de surface de la page capacités .
Questions fréquentes
Dans la comparaison HASL vs ENIG, l’ENIG est-il toujours le meilleur choix ?
Non. L’ENIG est meilleur pour la planéité, le pas fin et la connexion à force, mais le HASL sans plomb est une finition robuste et moins coûteuse pour les cartes à pas plus grand et comportant de nombreux composants traversants. Le meilleur choix dépend du composant le plus exigeant de la carte.
Le HASL sans plomb est-il conforme RoHS ?
Le HASL sans plomb utilise un alliage sans plomb et est la version du HASL utilisée pour les produits RoHS. Le HASL traditionnel à l’étain-plomb n’est utilisé que lorsque le produit et son marché autorisent le plomb.
Qu’est-ce que le black pad dans l’ENIG ?
Le black pad est un défaut où la couche de nickel est excessivement corrodée lors de l’étape d’immersion dans l’or, créant une interface faible pouvant provoquer des joints de soudure fragiles. Il est évité en contrôlant la chimie de l’ENIG et en spécifiant des épaisseurs de nickel et d’or appropriées.
Quel fini a une meilleure durée de conservation ?
Le HASL et l’ENIG sont tous deux considérés comme des finis à longue durée de conservation lorsque les cartes sont stockées correctement dans un emballage scellé et sec. L’OSP et les finis par immersion sont plus sensibles au temps de stockage et à la manipulation.
Puis-je utiliser du HASL sur certains pads et de l’ENIG sur d’autres ?
Mélanger du HASL et de l’ENIG sur la même carte n’est pas une combinaison de production normale. Les combinaisons sélectives courantes incluent ENIG + OSP, ENIG + doigts d’or et LF-HASL + doigts d’or ; discutez de l’exigence avec votre fabricant lors de la revue DFM.
Choisissez le bon fini avec KKPCB
KKPCB propose le HASL, le HASL sans plomb, l’ENIG, l’ENEPIG, l’EPIG, l’argent chimique, l’étain par immersion, l’OSP et l’or dur, y compris des combinaisons sélectives. Nos ingénieurs examinent la géométrie des pads, le pas des composants et les exigences d’assemblage avant la production, et nous prenons en charge à la fois la fabrication de PCB et l’assemblage de cartes électroniques sous un même toit.
Vous hésitez encore entre le HASL et l’ENIG pour votre carte ? Contactez KKPCB avec vos fichiers Gerber et votre liste de composants pour une recommandation de fini.
La fabrication de PCB chez KKPCB suit les critères d’acceptation de l’IPC (IPC-6012, IPC-A-600).